Tip #1, kira-kira 28 psi oksigen dan 4 psi asetilena akan memisahkan pelat baja ringan 6 mm dalam beberapa detik. Jalankan obor yang sama ke pelat 25 mm tanpa menyentuh apa pun dan potongannya terhenti di tengah jalan, garitan melebar, dan seseorang akhirnya menggiling tepinya kembali ke toleransi.
Tidak ada apa pun tentang operator yang berubah. Pemotongan oksi-asetilen adalah salah satu dari sedikit proses pengerjaan logam yang keputusan pengaturannya — ukuran ujung, tekanan gas, kebuntuan, dan kecepatan gerak — lebih menentukan hasil daripada tangan yang memegang obor. Panduan di bawah ini mencakup urutan penyetelan, pemilihan tip dan tekanan, penyesuaian nyala api, perangkat keras keselamatan, dan pilihan perangkat keras yang membuat pemotongan dapat diulang.
Dimana Kualitas Potongan Sebenarnya Diputuskan
Tiga variabel mengontrol pemotongan: kecepatan pancaran oksigen di ujung, masukan panas pemanasan awal, dan kecepatan perjalanan. Dua dari ketiganya terkunci sebelum nyala api menyala, itulah sebabnya obor yang "memotong parah" biasanya memiliki masalah pengaturan daripada masalah operator.
- Kondisi dan ukuran lubang tip mengatur kecepatan jet. Tip yang telah diluruskan, dijatuhkan, atau dijalankan pada tekanan yang salah sesuai ukurannya akan kehilangan kecepatan dan meninggalkan garitan klasik yang kasar dan pudar.
- Pengaturan regulator mengatur pemanasan awal dan memotong aliran oksigen. Tekanan oksigen rendah menghasilkan pemotongan yang lambat dan tidak lengkap; tekanan yang berlebihan menimbulkan turbulensi, garitan yang lebar, dan sampah yang keras.
- Kecepatan perjalanan adalah satu-satunya variabel yang disesuaikan secara langsung selama pemotongan. Garis tarik bersudut 10 hingga 15 derajat di belakang vertikal berarti kecepatannya tepat; garis lag yang hampir vertikal berarti terlalu lambat, dan garis lag yang rata berarti terlalu cepat.
Urutan Pengaturan: Urutan Operasi
Kerjakan urutan yang sama setiap saat. Sebagian besar keluhan tentang "obor yang rusak" berasal dari langkah yang dilewati di sini, bukan pada obor itu sendiri.
- Periksa sebelum menyambung: jaket selang retak atau bengkak, dudukan ujung rusak, kemasan katup aus.
- Pecahkan sebentar setiap katup silinder untuk menghilangkan debu, lalu tutup kembali.
- Pasang regulator dan kencangkan mur saluran masuk dengan kunci pas dengan ukuran yang tepat, jangan pernah menggunakan tang atau kunci pipa.
- Pasang penahan kilas balik atau katup periksa aliran balik di outlet regulator atau saluran masuk obor, sesuai dengan kebutuhan kode lokasi Anda.
- Hubungkan selang ke keran yang benar dan pastikan sambungannya adalah pasangan ulir kanan, kiri, atau kanan.
- Buka katup silinder secara perlahan. Pada silinder asetilena, buka tidak lebih dari satu setengah putaran agar dapat dimatikan dengan cepat.
- Atur tekanan kerja dengan katup obor terbuka, lalu tutup.
- Uji kebocoran setiap sambungan dengan air sabun atau cairan pendeteksi kebocoran. Tidak pernah dengan nyala api.
- Nyalakan dengan korek api, bukan korek api atau korek api sekali pakai.
Pemilihan Tip dan Tekanan Gas
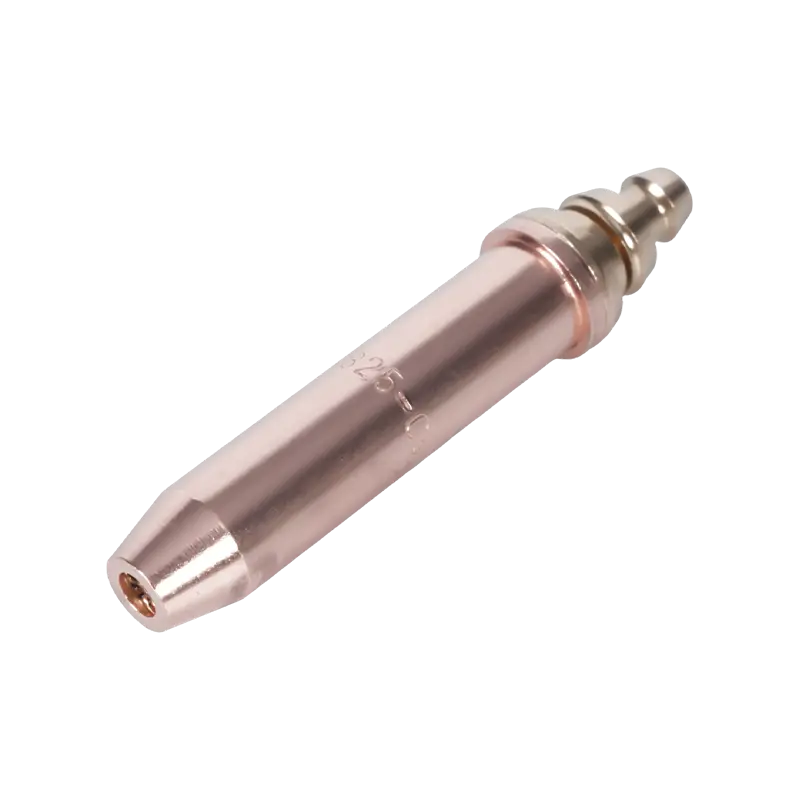
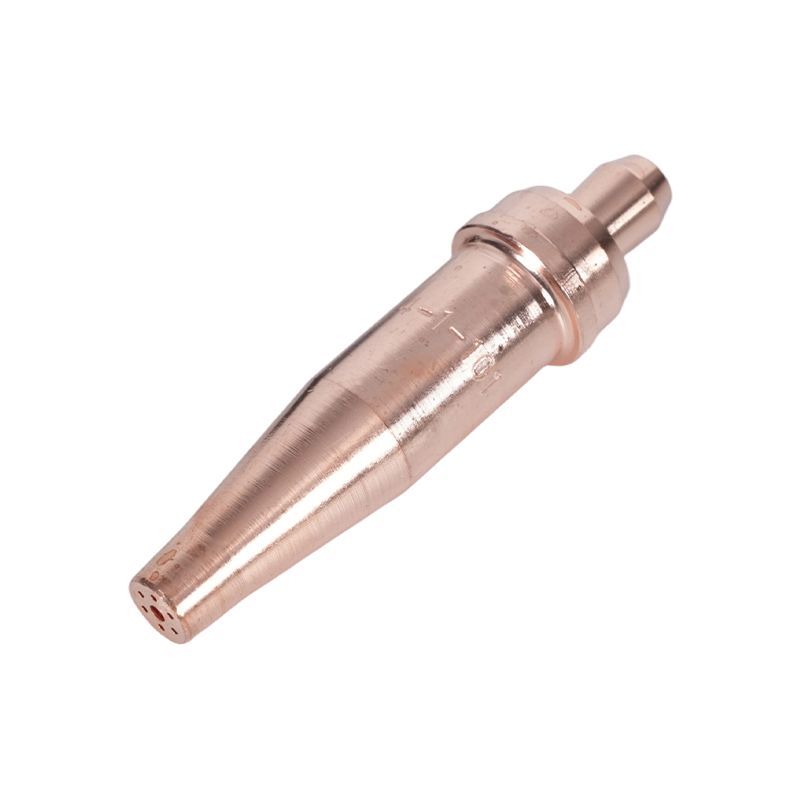
Ukuran ujung disesuaikan dengan ketebalan pelat terlebih dahulu, baru kemudian yang lainnya. Tip dengan nilai 6 mm tidak dapat dipaksa menembus 25 mm dengan menaikkan tekanan; lubang tidak akan mengalirkan cukup oksigen, dan tekanan ekstra berubah menjadi turbulensi yang mengikis permukaan yang terpotong.
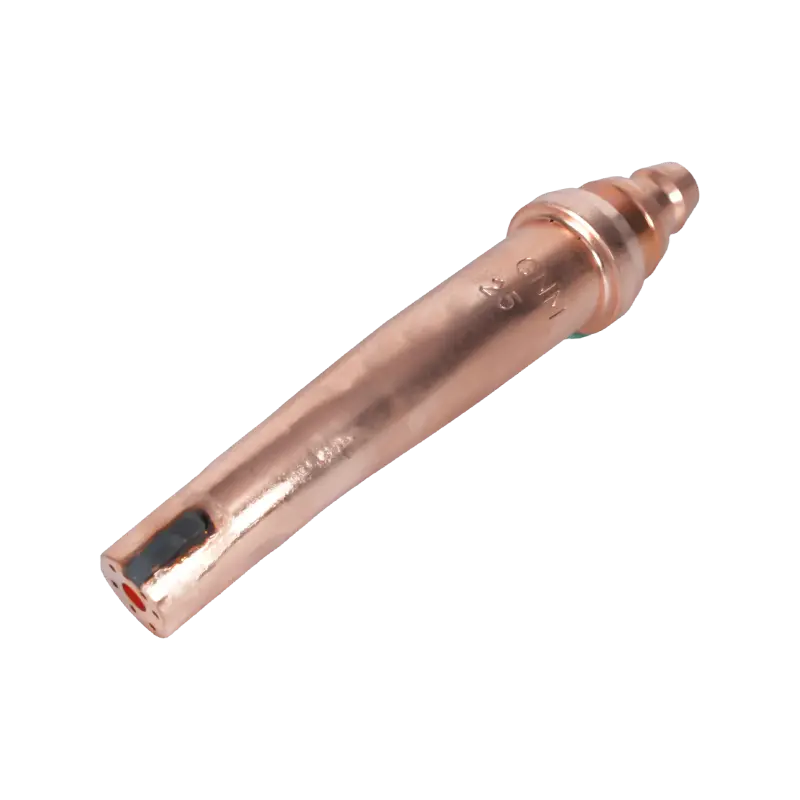
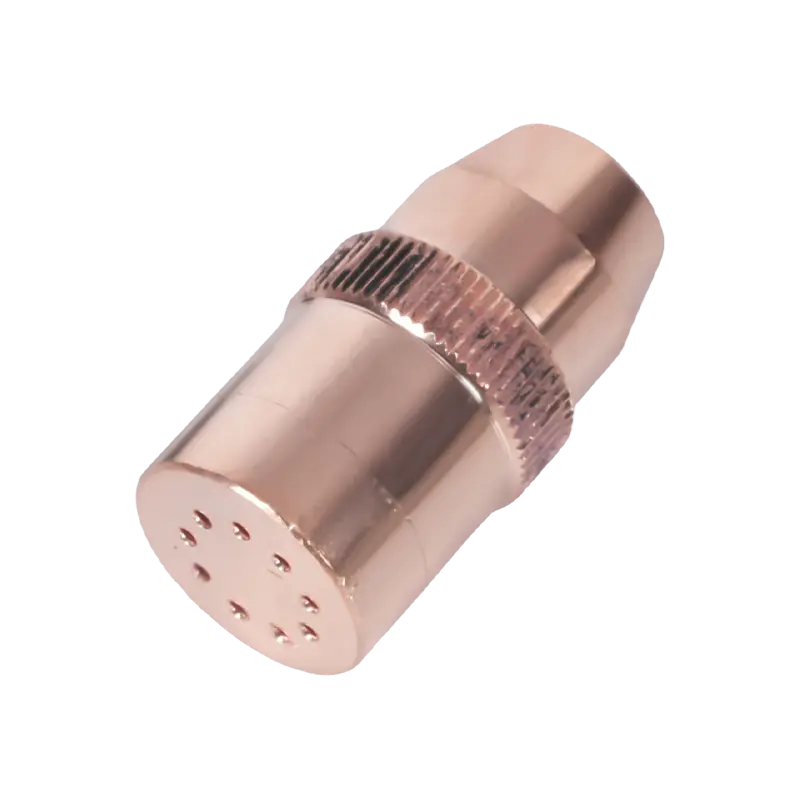
Pola wilayah juga sama pentingnya. Ujung yang cocok dengan dudukan obor model AS tidak akan terpasang dengan benar pada obor berpola Australia atau Inggris meskipun benangnya terlihat rapat. Tip propana dua bagian menambah perbedaan kedua: lubang pemanasan awal dan pemotongan terpisah, sehingga tidak dapat dipertukarkan dengan tip asetilena satu bagian.
| Ketebalan pelat | Ukuran ujung yang khas | Tekanan oksigen | Tekanan asetilen | Catatan praktis |
|---|---|---|---|---|
| 3 hingga 6mm | 0 atau 1 | 20 hingga 25 psi | 3 hingga 5 psi | Perjalanan cepat, pemanasan awal singkat |
| 6 hingga 12 mm | 1 atau 2 | 25 hingga 30 psi | 4 hingga 6 psi | Kecepatan stabil, bahkan garis tarik |
| 12 hingga 25mm | 2 atau 3 | 30 hingga 40 psi | 5 hingga 8 psi | Perjalanan lebih lambat, hati-hati terhadap sampah |
| 25 hingga 50 mm | 3 atau 4 | 40 hingga 50 psi | 7 hingga 10 psi | Menusuk di tepi piring |
| 50 hingga 100mm | 5 atau 6 | 50 hingga 60 psi | 8 hingga 12 psi | Aliran oksigen tinggi, pemanasan awal dua tahap |
Setelah pemotongan berjalan, sesuaikan dari grafik, bukan menjauhinya. Tepi atas yang membulat dengan sisa yang dilas ke bawah biasanya berarti tekanan oksigen terlalu tinggi atau pergerakannya terlalu lambat. Garis sampah yang lembut dan bergetah serta terobosan yang tidak lengkap biasanya berarti tekanan terlalu rendah atau pergerakannya terlalu cepat.
Tip care adalah peningkatan kinerja termurah yang tersedia. Bersihkan lubang dengan pembersih ujung yang tepat, jangan pernah menggunakan mata bor atau kawat las, dan gantilah ujung mana pun yang lubang pemanasan awalnya berbentuk oval atau dudukannya tergores. Panduan kami untuk pemotongan pemilihan ujung obor, pengaturan dan pemeliharaan mencakup rutinitas pembersihan dan pemecahan masalah secara lebih rinci.
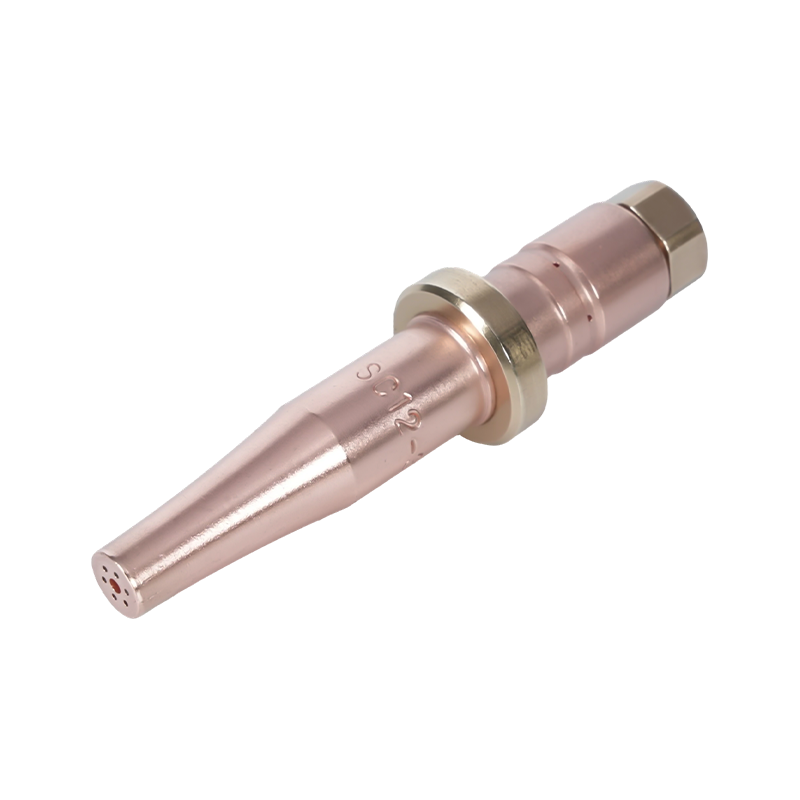
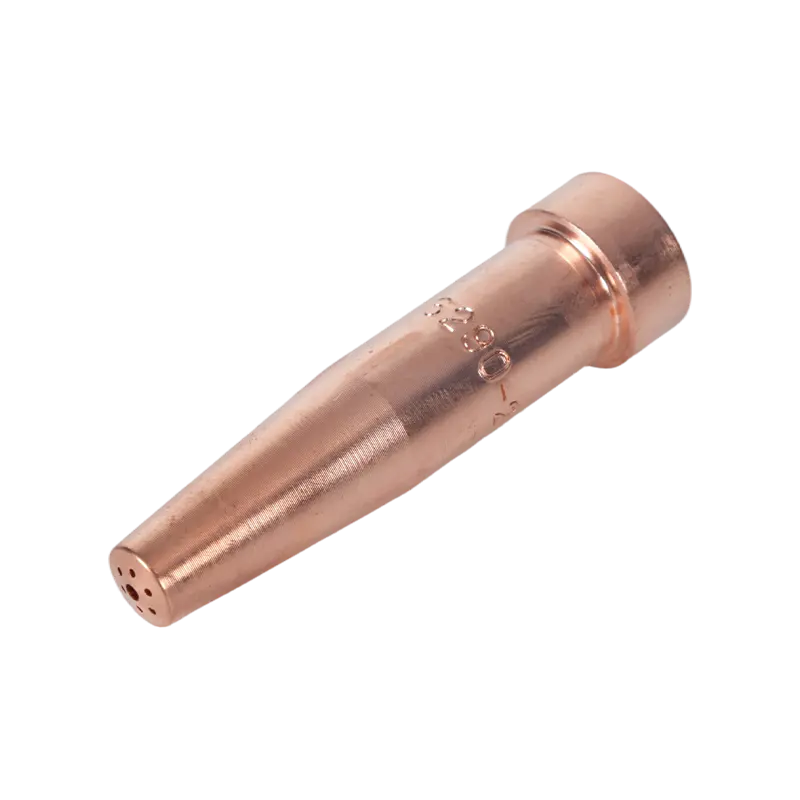 Tip Pemotong Asetilena Seri 6290 untuk Obor Bergaya Amerika Ujung pemotongan asetilena ini cocok untuk obor A735 dan A623 serta menutupi baja 1–300 mm; berguna untuk pekerjaan pelat tipis dan penindikan di mana asetilena tetap disukai. Lihat Produk →
Asetilena atau Propana
Untuk pelat 20 mm ke atas, propana biasanya unggul dalam hal biaya per meter potongan. Untuk pelat yang lebih tipis, penusukan, dan pekerjaan mematri atau pemanasan apa pun, asetilena tetap merupakan bahan bakar yang lebih baik.
- Asetilena terbakar lebih panas dalam oksigen, mendekati 3.100 derajat Celcius, dan memanas lebih cepat, sehingga cocok untuk pelat tipis, penusuk, dan pengelasan.
- Propana memiliki suhu nyala yang lebih rendah tetapi selubung panas yang lebih besar menahan bagian yang tebal, serta lebih murah per silindernya dan lebih aman untuk disimpan.
- Asetilena tidak stabil di atas sekitar 15 psi, sehingga tekanan asetilena tetap rendah dan aturan katup silinder penting.
- Propana mengkonsumsi lebih banyak oksigen untuk pemotongan yang sama, sehingga pengisian ulang oksigen menjadi biaya operasional utama.
- Kedua bahan bakar tersebut memerlukan tip yang berbeda. Menukarnya akan mengubah bentuk api, waktu pemanasan awal, dan kualitas potongan.
Penyesuaian Api dan Teknik Pemotongan
Nyalakan asetilena terlebih dahulu, lalu tambahkan oksigen hingga kerucut bagian dalam cerah, tegas, dan membulat di ujungnya. Nyala api netral itulah yang diasumsikan oleh sebagian besar grafik pemotongan. Nyala api pengoksidasi dengan kerucut yang pendek dan runcing memotong beberapa baja lebih cepat tetapi merusak ujung dan mengoksidasi permukaan potongan; nyala api karburasi dengan bulu yang panjang menambah karbon dan memperlambat pemotongan, sehingga biasanya disimpan untuk pekerjaan pemanasan tertentu.
Dekatkan ujungnya ke piring dengan suhu kira-kira 90 derajat, panaskan titik awal hingga berwarna merah ceri kusam, lalu buka tuas oksigen pemotongan sepenuhnya dan lanjutkan. Pegang kebuntuan dengan stabil pada 3 hingga 5 mm. Mengendarai ujung piring akan membuatnya terlalu panas dan menghilangkan garitannya. Untuk pemotongan miring, miringkan obor ke arah perjalanan dan kurangi kecepatannya sedikit agar kemiringan tetap lurus.
Perangkat Keras Keamanan yang Dimiliki dalam Setiap Pengaturan
Penahan kilas balik dan katup periksa aliran balik adalah dua item yang paling sering hilang dari obor yang telah digunakan selama bertahun-tahun. Katup periksa menghentikan aliran gas ke belakang; penahan kilas balik juga menghentikan aliran api yang mengalir kembali ke selang menuju regulator dan silinder. Penahan pada saluran keluar regulator melindungi selang dan silinder, sedangkan penahan pada saluran masuk obor melindungi ujung operator. Banyak kode situs memerlukan keduanya.
- Selang oksigen dan bahan bakar tidak dapat dipertukarkan; gunakan konvensi kelas dan warna yang benar untuk wilayah Anda.
- Jangan pernah menggunakan oksigen sebagai pengganti udara bertekanan untuk membersihkan atau meniup.
- Ventilasi area kerja; asetilena, propana, dan oksigen semuanya mengubah komposisi udara di sekitar operator.
- Awasi kebakaran selama jangka waktu yang ditentukan dalam izin kerja panas Anda, biasanya 30 menit setelah pemotongan terakhir.
- Periksa selang apakah ada luka bakar dan retak setiap shift; selang yang tertabrak pelat adalah kebocoran yang menunggu untuk muncul.
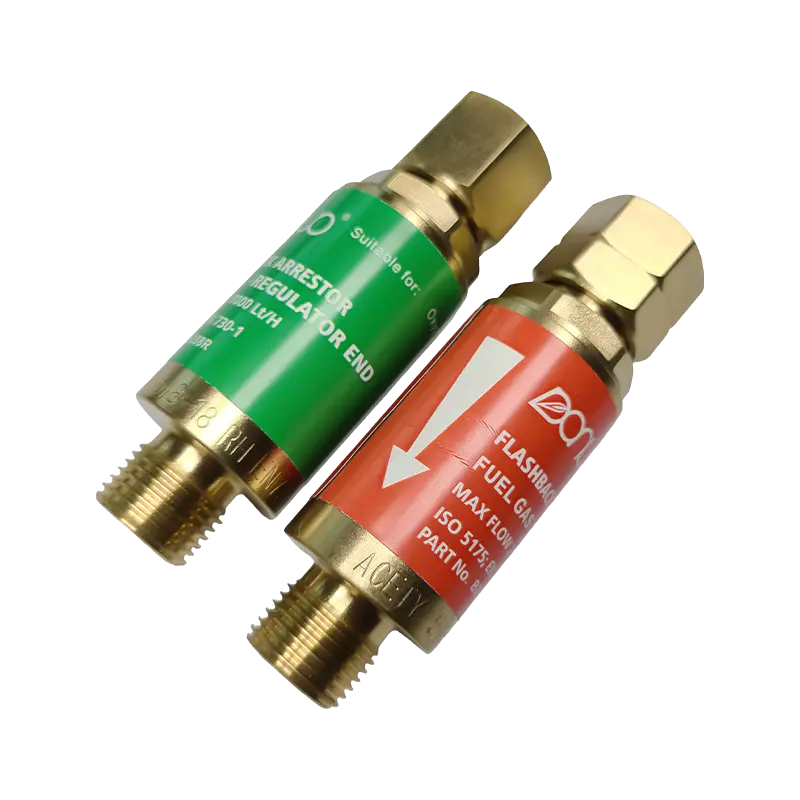 Penangkap Kilas Balik Oxy-Acetylene Seri B288 Seringkali hilang dari obor tua, penahan ini melindungi pengelasan oksi-asetilen dan pengaturan pemotongan dari kilas balik dan aliran balik, dengan model oksigen dan gas. Lihat Produk →
Mencocokkan Badan dan Gagang Obor dengan Pekerjaannya
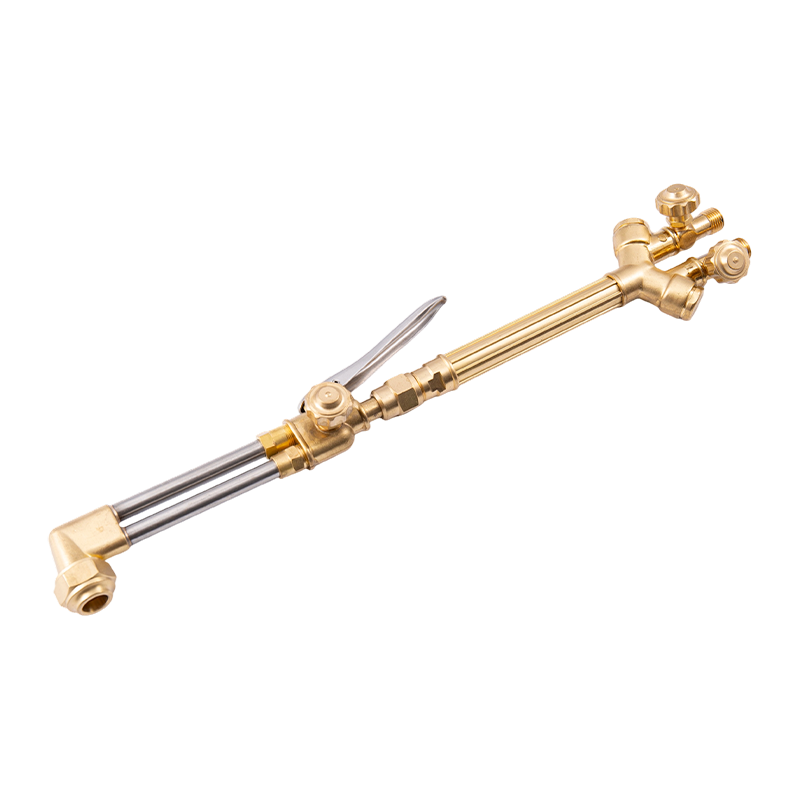
Perangkat keras obor dinilai berdasarkan tugasnya: berat, sedang, dan ringan. Perlengkapan pemotongan tugas berat dengan pegangan yang serasi menahan tekanan dan tetap dingin selama pemotongan produksi pelat tebal. Pegangan ringan melakukan pekerjaan yang sama pada lembaran logam dengan bobot lebih ringan di tangan, namun tidak akan bertahan jika dikerjakan terus menerus pada pelat 50 mm.
Tiga detail menentukan apakah obor cocok dengan pengaturan yang ada. Pola wilayah menentukan kompatibilitas ujung, pemasangan, dan pegangan, karena pola AS, Australia, Inggris, dan Jepang menggunakan standar dudukan dan benang yang berbeda. Formatnya juga penting: kombinasi attachment-and-handle lebih murah perawatannya karena hanya bagian yang sudah aus yang diganti, sedangkan obor tangan satu bagian lebih sederhana untuk digunakan sesekali. Bahan mengikuti posisi kerja, dengan badan kuningan yang tahan panas dan aus serta menahan benang dengan baik, dan pegangan aluminium memotong beban untuk pekerjaan di atas kepala.
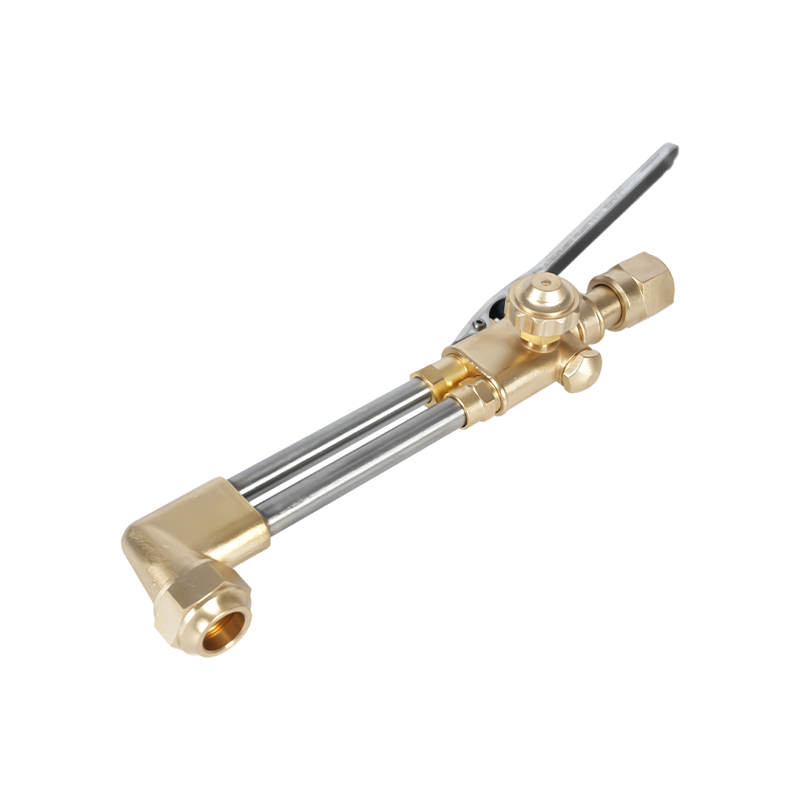
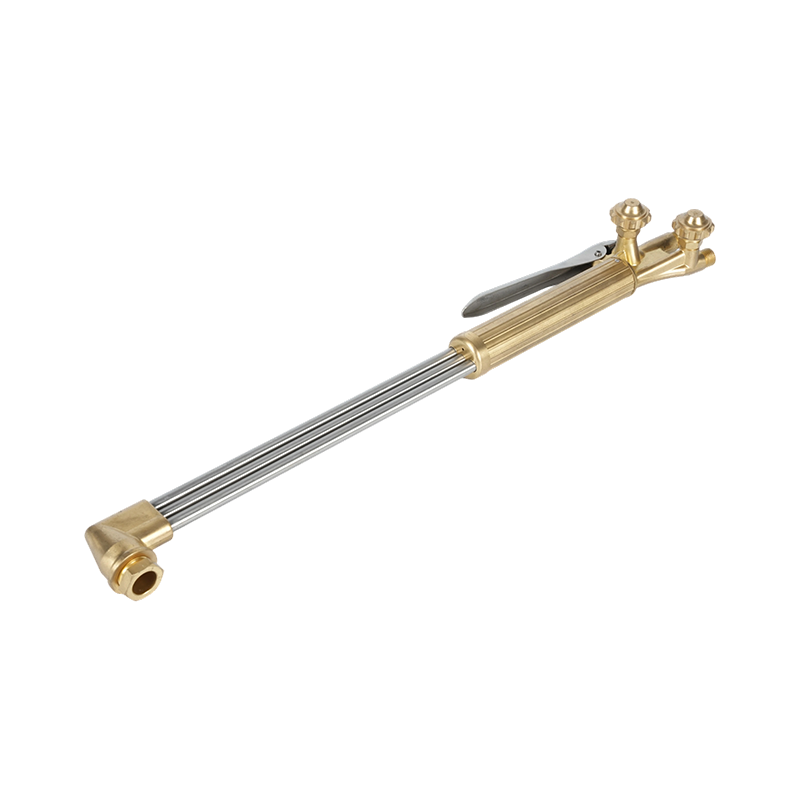 B400 Obor Pemotong Asetilena Oksigen Genggam Tugas Berat Obor genggam tugas berat untuk pemotongan asetilena atau propana hingga 300 mm, dengan aliran tabung ganda dan kepala kuningan tempa; cocok untuk fabrikasi, pembuatan kapal, dan perbaikan. Lihat Produk →
Sumber Obor, Tip dan Suku Cadang
Bagi distributor dan perakit, pertanyaan praktisnya adalah tentang kesinambungan: dapatkah rangkaian tip yang sama dipesan ulang dalam dua tahun, apakah dudukan dan benang konsisten dari batch ke batch, dan dapatkah suku cadang dipasok dengan label Anda sendiri? Pemasok yang menangani material, pembuatan cetakan, penempaan, permesinan, dan pengujian sendiri dapat memenuhi toleransi tersebut, dan juga dapat memproduksi suku cadang sesuai gambar pelanggan ketika tidak ada pola standar yang sesuai dengan obor yang ada.
Jika Anda mencocokkan tip dan pegangan dengan armada yang ada, atau merencanakan rangkaian OEM, kirimkan gambar dan spesifikasi benang Anda melalui kami halaman kontak dan kami akan kembali dengan pola standar terdekat atau opsi khusus.