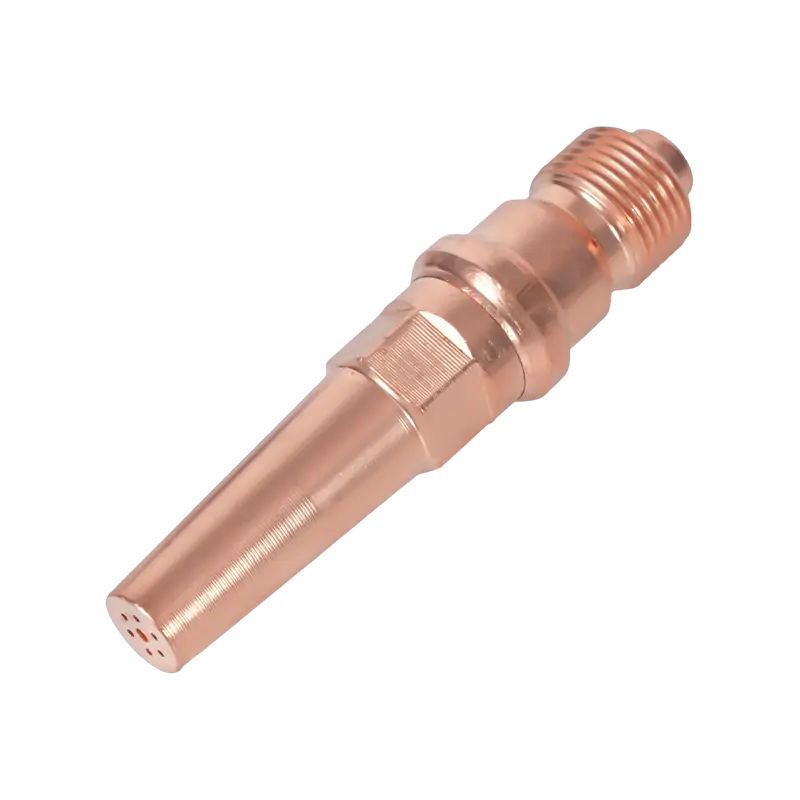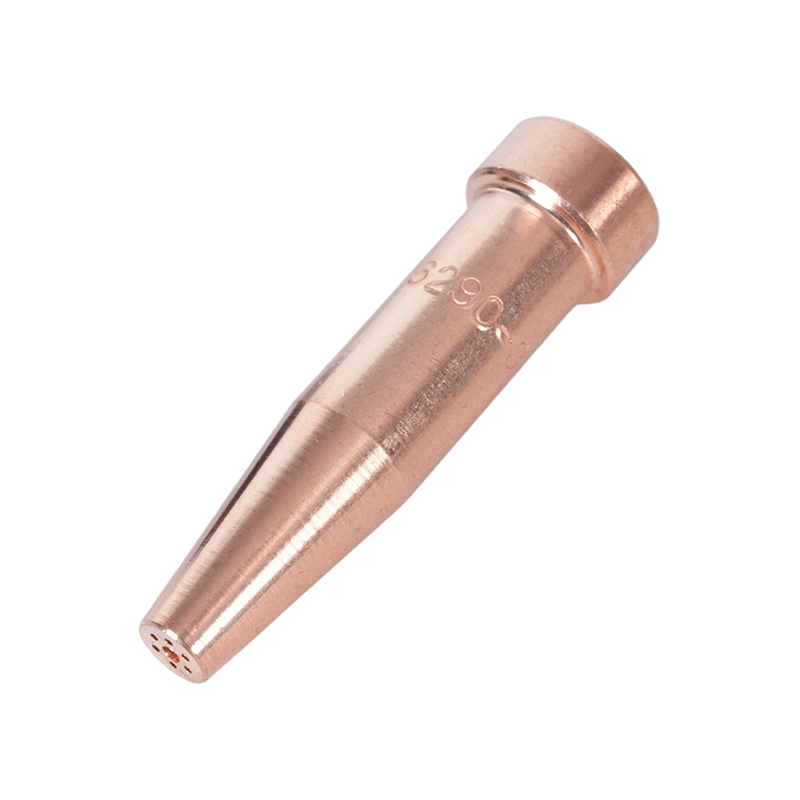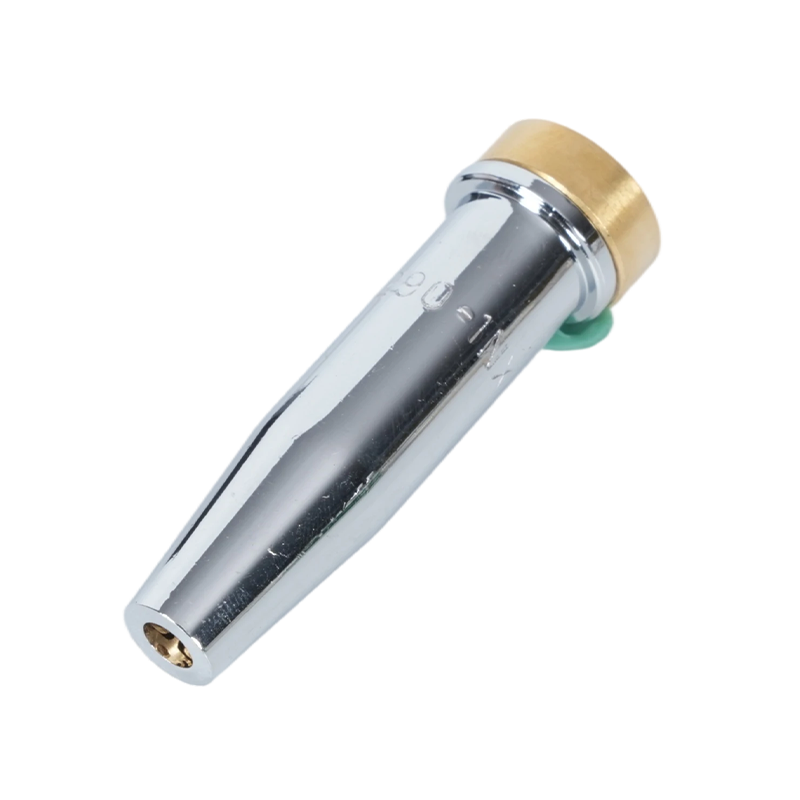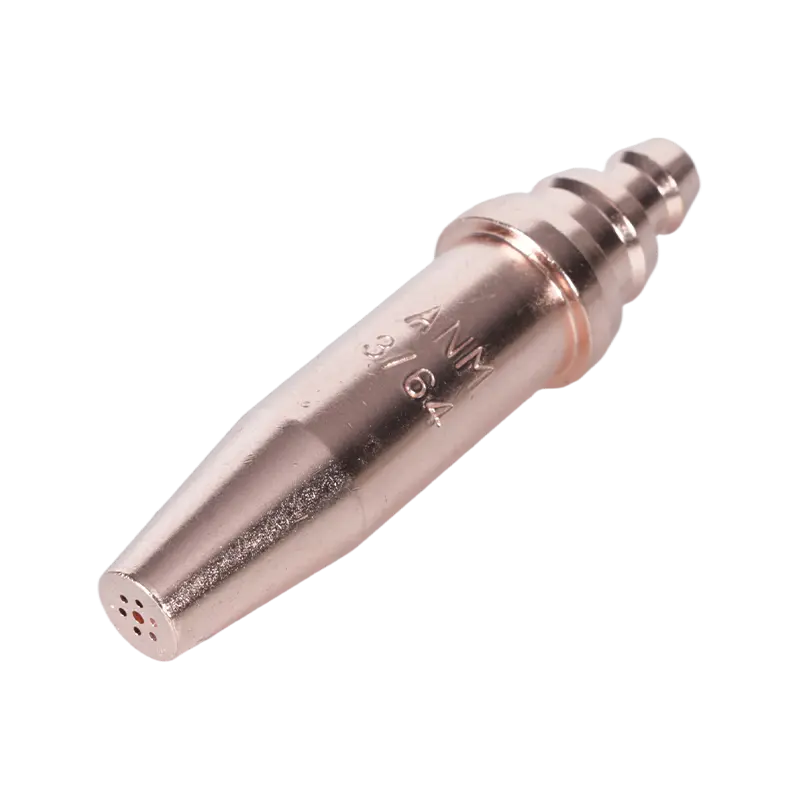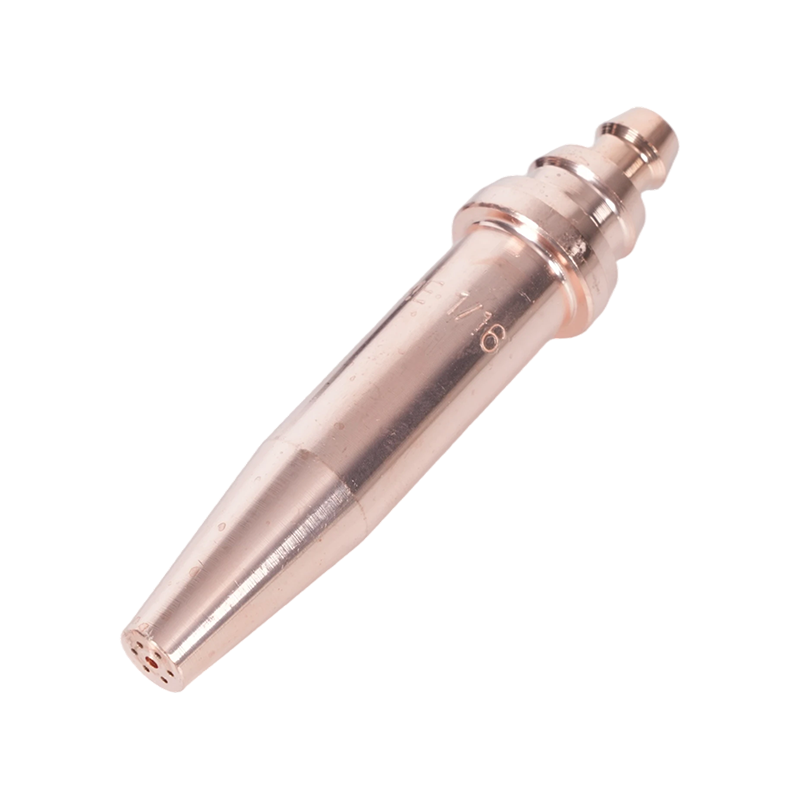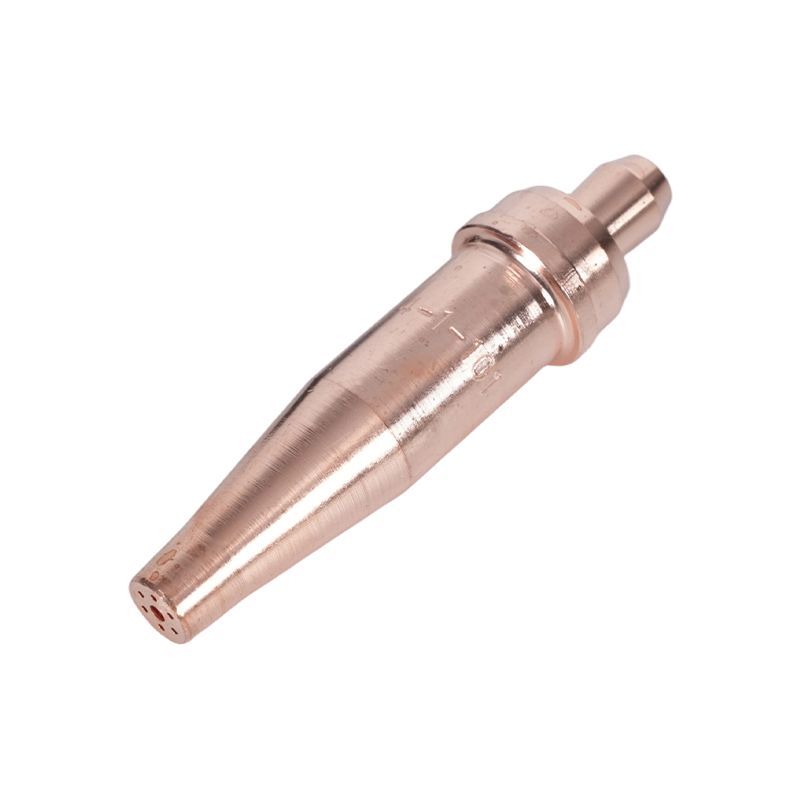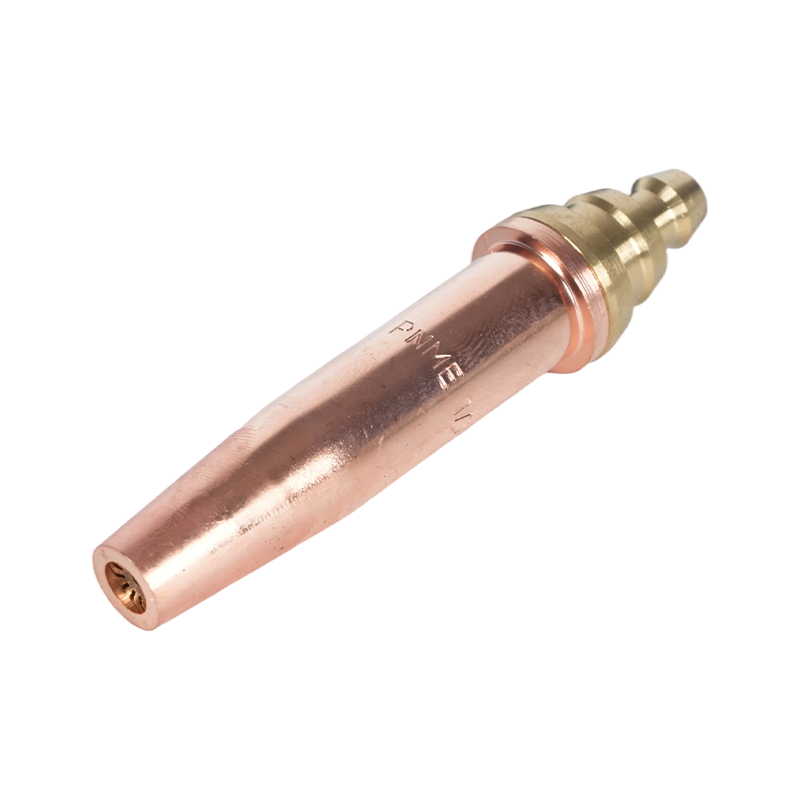
Artikel ini berfokus secara khusus pada pemotongan ujung obor dan memotong nozel obor digunakan dalam pemotongan logam oxy-fuel. Panduan ini mencakup berbagai tip, cara memilih nosel yang tepat untuk suatu pekerjaan, pengaturan yang benar dan panduan tekanan, pemeliharaan dan pembersihan, pemecahan masalah pemotongan umum, dan pertimbangan keselamatan. Informasi ini praktis dan ditujukan bagi tukang las, perakit, dan teknisi pemeliharaan yang memerlukan langkah-langkah yang dapat ditindaklanjuti dan tabel referensi untuk tugas pemotongan sehari-hari.
Jenis Ujung dan Nosel Obor Pemotongan
Ujung dan nosel obor pemotongan dirancang untuk tugas tertentu. Memahami jenisnya membantu Anda mencocokkan ujung dengan ketebalan bahan dan kualitas potongan yang diinginkan. Kategori utama tercantum di bawah ini dengan perbedaan fungsional dan kesesuaiannya.
Tips Memotong Tangan (Manual).
Tip tangan adalah hal yang umum untuk pekerjaan keliling dan toko kecil. Mereka memiliki lubang oksigen pemotongan tunggal dan pengaturan jet pemanasan awal. Ukurannya bervariasi berdasarkan ketebalan potongannya dengan rapi; tip yang lebih kecil digunakan untuk pelat tipis dan tip besar untuk pelat berat. Tip tangan mudah diperbaiki (ganti sisipan nosel) dan digunakan dengan badan obor genggam.
Nozel Mesin dan Pemotong Garis
Nosel mesin dirancang untuk sistem gantri, meja potong bahan bakar oksi CNC, atau pembawa otomatis. Mereka seringkali lebih kuat, menawarkan lubang yang dapat diganti, dan mungkin dilengkapi ruang pencampuran khusus untuk meningkatkan konsistensi pemanasan awal pada kecepatan perjalanan yang lebih tinggi. Nozel mesin sering kali memerlukan kontrol tekanan dan disiplin pembersihan yang lebih tepat.
Tips Seret dan Mencungkil
Ujung tarik dibentuk untuk kontak terus-menerus atau hampir bersentuhan dengan benda kerja (digunakan untuk pemotongan lurus panjang atau pencungkilan). Tip dan nosel pencungkil memiliki jet yang lebih lebar dan sering kali memiliki banyak jet untuk menghilangkan logam dibandingkan membuat potongan yang tipis dan presisi—berguna untuk persiapan sambungan las atau penghilangan cacat.
Cara Memilih Tip yang Tepat: Ukuran, Lubang dan Bentuk
Pemilihan tip memerlukan penyesuaian ukuran lubang nosel, konfigurasi jet, dan geometri ujung dengan ketebalan pelat, kualitas baja, dan metode pemotongan (tangan vs mesin). Di bawah ini adalah kriteria seleksi yang paling penting dan cara menerapkannya.
Ukuran Tip vs Ketebalan Pelat
Produsen menilai tip berdasarkan kapasitas pemotongan nominal. Gunakan pendekatan konservatif: pilih ujung yang berukuran sedikit di atas ketebalan pelat untuk pemotongan yang efisien dan mengurangi sampah. Untuk pekerjaan yang berulang-ulang, pertahankan ukuran tip yang kecil untuk menutupi pekerjaan biasa daripada terus-menerus mengganti tip.
| Ukuran Tip Khas | Ketebalan Baja Karbon yang Direkomendasikan | Tekanan Oksigen Pemotongan Khas (psi) |
| Tip 0 (sangat kecil) | 1–6mm (1/16"–1/4") | 20–40 psi |
| Kiat 1–2 | 6–12mm (1/4"–1/2") | 30–50 psi |
| Kiat 3–5 | 12–25mm (1/2"–1") | 40–60 psi |
| Tip 6 dan lebih tinggi (besar) | 25–100mm (1"–4" ) | 50–90 psi |
Nilai-nilai ini merupakan kisaran umum—lihat bagan ujung pabrikan untuk mengetahui diameter lubang yang tepat, pemotongan tekanan oksigen, dan kecepatan gerak yang disarankan untuk model ujung dan kualitas baja spesifik Anda.
Pertimbangan Bahan dan Pelapisan
Kebanyakan pemotongan oxy-fuel dilakukan pada baja ringan. Baja tahan karat dan baja paduan tinggi memerlukan pendekatan yang berbeda (misalnya pemotongan plasma atau teknik khusus) karena keduanya tidak teroksidasi dengan cara yang sama. Tip biasanya terbuat dari paduan kuningan atau tembaga; pilihlah nosel dengan lubang yang dapat diganti jika Anda memperkirakan akan banyak dipakai atau sering terkontaminasi.
Pengaturan yang Benar: Tekanan, Pemanasan Awal, dan Kecepatan Perjalanan
Tekanan gas yang benar, penyesuaian jet pemanasan awal, dan kecepatan gerak sama pentingnya dengan desain tip. Di bawah ini adalah langkah-langkah pengaturan praktis dan rentang parameter yang biasa digunakan untuk pemotongan oxy-fuel pada baja karbon.
Pengaturan langkah demi langkah
- Periksa ujung dan nosel dari adanya serpihan, dudukan yang tergores, atau lubang yang rusak.
- Atur tekanan pemanasan awal bahan bakar (asetilen/propana) sesuai rekomendasi pabrikan obor.
- Buka jet pemanas awal dan sesuaikan kerucut api bagian dalam ke api netral atau sedikit karburasi jika memotong logam tipis.
- Atur tekanan oksigen pemotongan ke nilai yang direkomendasikan pabrikan untuk ukuran ujung dan ketebalan pelat.
- Lakukan uji pemotongan pada potongan untuk memverifikasi tusukan yang bersih, kecepatan gerak yang benar, dan pembentukan sampah yang dapat diterima.
Panduan Tekanan dan Kecepatan Khas
Kecepatan gerak bergantung pada ukuran ujung dan ketebalan pelat; tip yang dioptimalkan untuk ketebalan tertentu akan memungkinkan kecepatan perjalanan lebih cepat dan garitan yang lebih sempit dengan lebih sedikit sampah. Selalu gunakan grafik kecepatan perjalanan dari produsen nosel sebagai titik awal dan sempurnakan untuk kondisi obor dan baja Anda.
Perawatan: Pembersihan, Perbaikan Tip dan Umur
Perawatan rutin menjaga kinerja nosel dapat diprediksi. Perawatan umum mencakup pembersihan port pemanasan awal, pembuangan terak dari area lubang, dan penggantian lubang atau sisipan ujung yang aus. Ikuti jadwal: periksa tip setiap hari pada jalur yang sering digunakan dan bersihkan setelah pencungkilan atau jangka panjang.
Metode dan Alat Pembersihan
- Gunakan alat untuk membesarkan lubang ujung yang direkomendasikan dan sikat jet yang dipanaskan terlebih dahulu—jangan pernah menggunakan paku kawat yang dapat memperbesar atau merusak lubang.
- Rendam sebentar ujung alat yang sangat terkontaminasi dalam pelarut yang dirancang untuk peralatan pemotongan guna melarutkan lemak dan terak (ikuti panduan pabrik).
- Ganti sisipan ujung ketika lubang menunjukkan erosi (diameter tidak rata) atau dudukannya tergores—kinerja menurun sebelum kerusakan besar terlihat.
Umur yang Diharapkan
Umurnya bervariasi berdasarkan potongan bahan, bahan ujung, dan tingkat kontaminasi. Tip yang dirawat dengan baik dan digunakan pada baja ringan yang bersih dapat bertahan berbulan-bulan jika digunakan sesekali; lingkungan produksi mungkin memerlukan penggantian setiap beberapa minggu. Lacak jam penggunaan dan simpan sisipan cadangan untuk menghindari waktu henti.
Memecahkan Masalah Umum Nozzle dan Tip
Ketika pemotongan buruk, mendiagnosis apakah ujung/nosel salah akan menghemat waktu. Pasangan solusi masalah berikut ini umum terjadi di bengkel.
- Masalah: Sampah yang berlebihan dan pemotongan yang lambat. Perbaiki: Kurangi sedikit kecepatan perjalanan, verifikasi pemotongan tekanan oksigen, periksa lubang apakah ada penyumbatan atau erosi sebagian, dan periksa apakah ada api panas awal yang tumpul.
- Masalah: Penindikan yang sulit dimulai atau penindikan yang tidak konsisten. Perbaiki: Tingkatkan pemanasan awal untuk memastikan oksidasi permukaan dihilangkan; pastikan ukuran ujung cukup untuk ketebalan pelat; periksa lubang yang rusak atau penyumbatan ruang pencampuran bagian dalam.
- Masalah: Nyala api atau kilas balik yang tidak teratur. Perbaiki: Segera hentikan, periksa katup periksa dan penahan arus balik, dan ganti selang atau alat kelengkapan yang rusak. Jangan gunakan tip sampai sistem lulus uji kebocoran dan arus balik.
- Masalah: Garitan yang sangat lebar atau kerusakan logam yang berlebihan. Perbaiki: Tip mungkin terlalu besar untuk pekerjaan tersebut atau lubangnya rusak—beralihlah ke tip yang lebih kecil dan kurangi tekanan oksigen pemotongan dan kecepatan gerak sesuai kebutuhan.
Keselamatan dan Praktik Terbaik Saat Bekerja dengan Nozel Pemotong
Bekerja dengan aman di sekitar sistem oxy-fuel tidak dapat dinegosiasikan. Penanganan tip yang tepat dan pilihan peralatan mengurangi risiko kilas balik dan melindungi personel dan properti.
- Selalu gunakan penahan kilas balik dan katup periksa pada regulator dan obor; gantilah jika tanda kerusakan pertama muncul.
- Kenakan APD yang sesuai: sarung tangan kulit, pelindung mata dengan pelindung filter yang sesuai untuk memotong, pelindung pendengaran di lingkungan bising, dan pakaian tahan api.
- Simpan silinder dalam posisi tegak dan dirantai; kencangkan obor dan selang untuk menghindari kerusakan katup yang tidak disengaja. Matikan katup silinder bila tidak digunakan dan keluarkan saluran sebelum disimpan.
Tip Pembelian dan Kompatibilitas
Tidak semua tip kompatibel antar produsen—kesesuaian dudukan, jarak ulir, dan geometri lubang berbeda-beda. Pertimbangkan poin-poin ini saat membeli tip atau nosel pengganti.
OEM vs Purna Jual
Tip OEM sesuai dengan toleransi peralatan asli dan sering kali menyertakan ukuran lubang yang tepat dan sisipan pengganti. Tip purnajual yang berkualitas bisa jadi hemat biaya, tetapi pastikan spesifikasi kesesuaian dan bahannya. Untuk aplikasi produksi penting, pilih suku cadang OEM atau pihak ketiga yang memenuhi syarat dengan toleransi yang terdokumentasi.
Apa yang Harus Disimpan dalam Persediaan
- Pilihan 2–3 ukuran tip yang paling sering digunakan untuk alur kerja Anda.
- Sisipan/lubang ujung cadangan, sisipan jet pemanas awal, dan alat pembersih ujung (reamer, sikat).
- Setidaknya satu penahan kilas balik cadangan dan regulator cadangan untuk setiap layanan gas.
Menyimpan catatan memotong ujung obor kinerja (jam/tugas) dan memberi label pada tip cadangan dengan ketebalan pemotongan nominalnya akan mempercepat pengaturan pekerjaan dan mengurangi sisa karena tip yang tidak cocok.
Ringkasan: Daftar Periksa Praktis Sebelum Setiap Pemotongan
- Pastikan ukuran ujung yang benar untuk ketebalan pelat.
- Periksa dan bersihkan ujung dan panaskan jet; ganti sisipan yang aus.
- Atur pemanasan awal dan pemotongan tekanan oksigen per grafik tip; lakukan uji potong skrap dan sesuaikan kecepatan perjalanan.
- Pastikan perangkat keselamatan (penahan kilas balik, katup periksa) berada di tempatnya dan berfungsi.
Menerapkan langkah-langkah pemilihan, pengaturan, dan pemeliharaan praktis ini akan memperpanjang umur tip, meningkatkan kualitas pemotongan, dan mengurangi waktu henti. Untuk dimensi lubang yang tepat, grafik tekanan, dan rekomendasi kecepatan perjalanan, selalu lihat lembar data teknis produsen nosel untuk model ujung spesifik yang Anda gunakan.