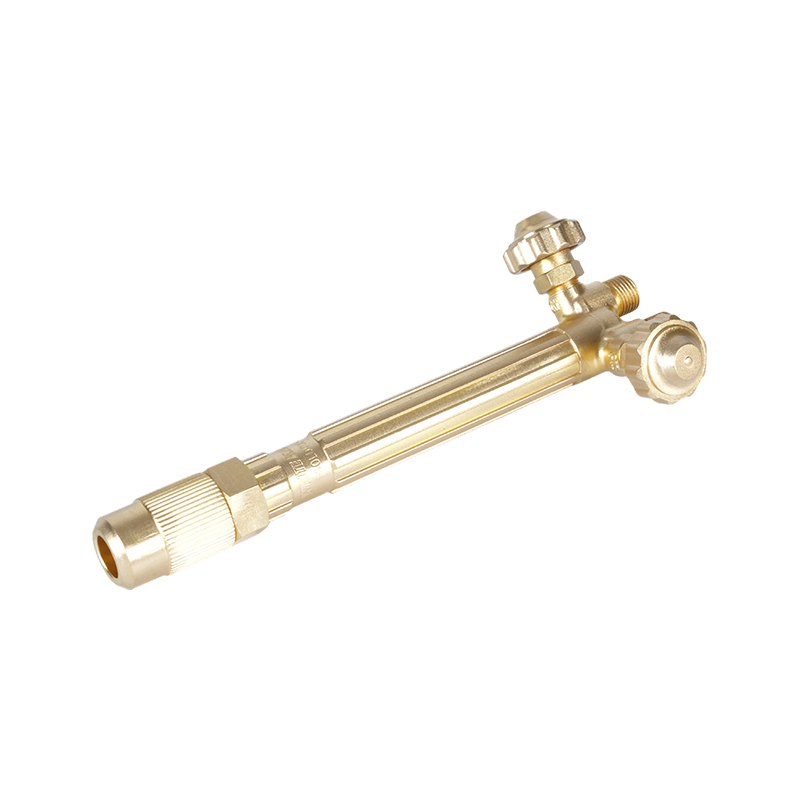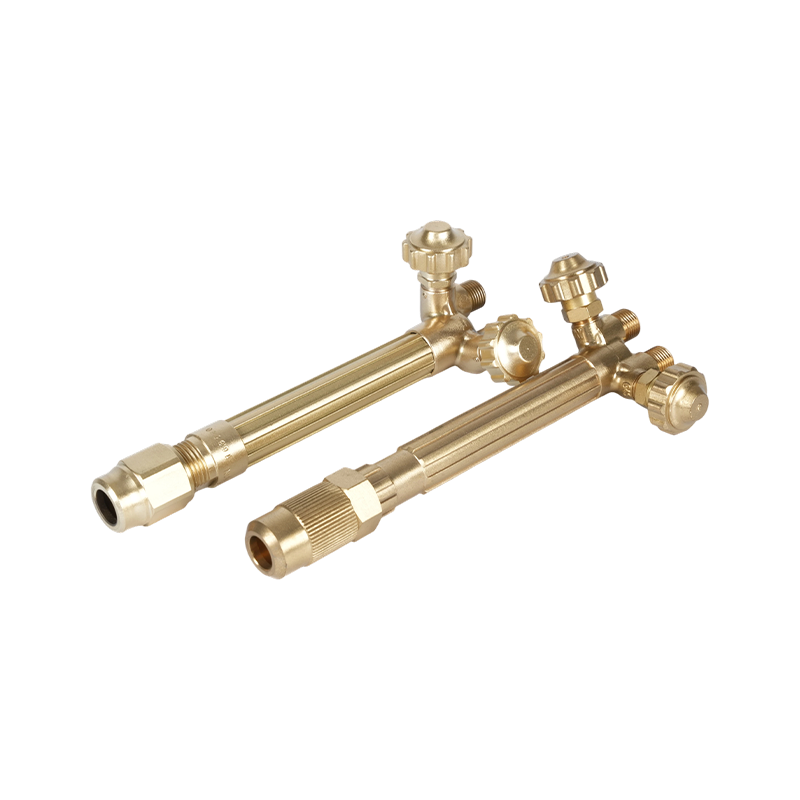
Pemotongan oksi-asetilen yang bersih sebagian besar merupakan masalah urutan dan angka. Periksa perlengkapannya, atur masing-masing regulator ke grafik tekanan untuk ujung obor, bersihkan kedua selang, nyalakan asetilen dan setel api netral, lalu bawa baja ke warna oranye terang sebelum menekan tuas oksigen. Lewati satu langkah dan garitan menunjukkannya.
Panduan ini menjelaskan urutan lengkap obor pemotongan asetilena: inspeksi, tekanan, pembersihan, penerangan, penyesuaian nyala api, perjalanan pemotongan, penghentian, dan cacat yang menunjukkan satu kesalahan pengaturan tertentu.
Apa yang Sebenarnya Dilakukan Obor
Obor pemotongan asetilena tidak melelehkan baja melalui pelat. Nyala api yang dipanaskan sebelumnya menaikkan pita sempit logam ke suhu penyalaannya, kira-kira 1.600 F (870 C), dan kemudian pancaran oksigen pusat membakar besi menjadi oksida besi dan mengeluarkannya hingga jernih. Celah yang tertinggal, garitan, adalah logam yang teroksidasi, bukan logam yang meleleh.
Itulah sebabnya tekanan oksigen dan kecepatan perjalanan lebih penting daripada otot. Asetilena memasok panas dan kerucut bagian dalam yang padat dan panas. Oksigen melakukan pemotongan. Sisi bahan bakar selalu bekerja pada tekanan rendah karena asetilena menjadi tidak stabil di atas sekitar 15 psi dan dapat terurai di dalam selang.
Periksa Pakaian Sebelum Anda Membuka Katup
Sebagian besar pemotongan yang buruk dan hampir semua kecelakaan dimulai dari bagian yang seharusnya diperiksa terlebih dahulu. Kerjakan pakaian dalam urutan tetap sehingga tidak ada yang terlewat:
- Silinder: tegak dan aman, kunci asetilen atau kunci pas dalam jangkauan, tidak pernah diseret atau digulung.
- Selang: periksa apakah ada retakan, luka bakar, dan sambungan yang kendor, dan simpan hanya selang dengan kadar asetilen di sisi bahan bakar.
- Regulator: sekrup penyetel mundur, pengukur menunjukkan angka nol, tidak ada oli atau gemuk pada alat kelengkapan oksigen.
- Penahan kilas balik: dipasang pada saluran keluar regulator atau saluran masuk obor, dan tidak pernah dilepas hanya untuk membuat sambungan dapat dijangkau.
- Obor dan tip: lubang yang bersih, ukuran ujung yang benar, dudukan tidak rusak, mur ujung yang pas, dan katup yang menutup sepenuhnya.
Tip yang aus mudah untuk diabaikan. Lubang yang bermulut lonceng atau terlalu besar akan menyia-nyiakan oksigen, memperlebar garitan, dan membuat potongan tidak bergerak, tidak peduli seberapa stabil tangan Anda.
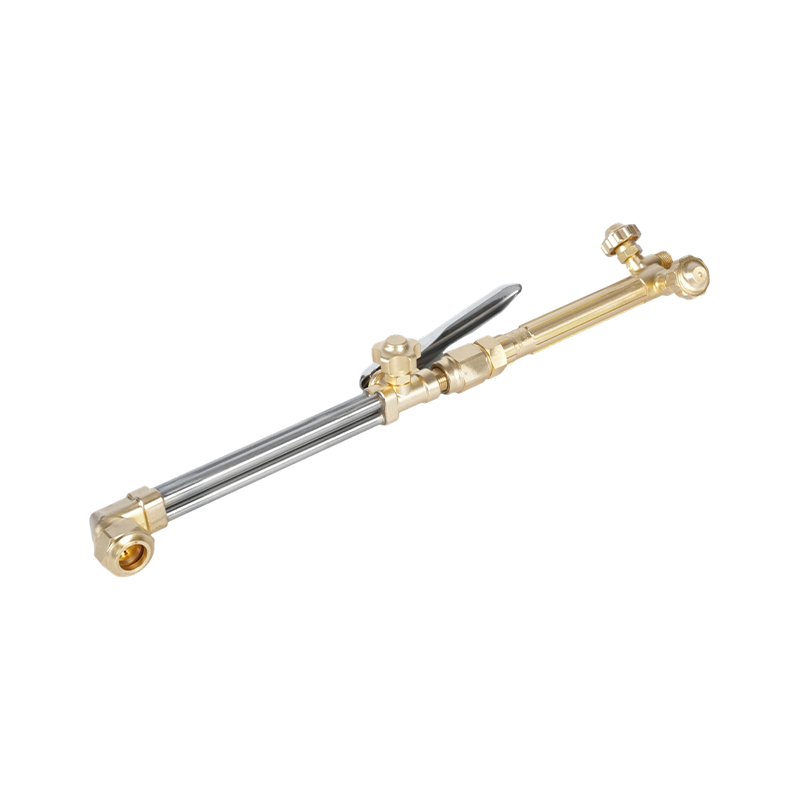
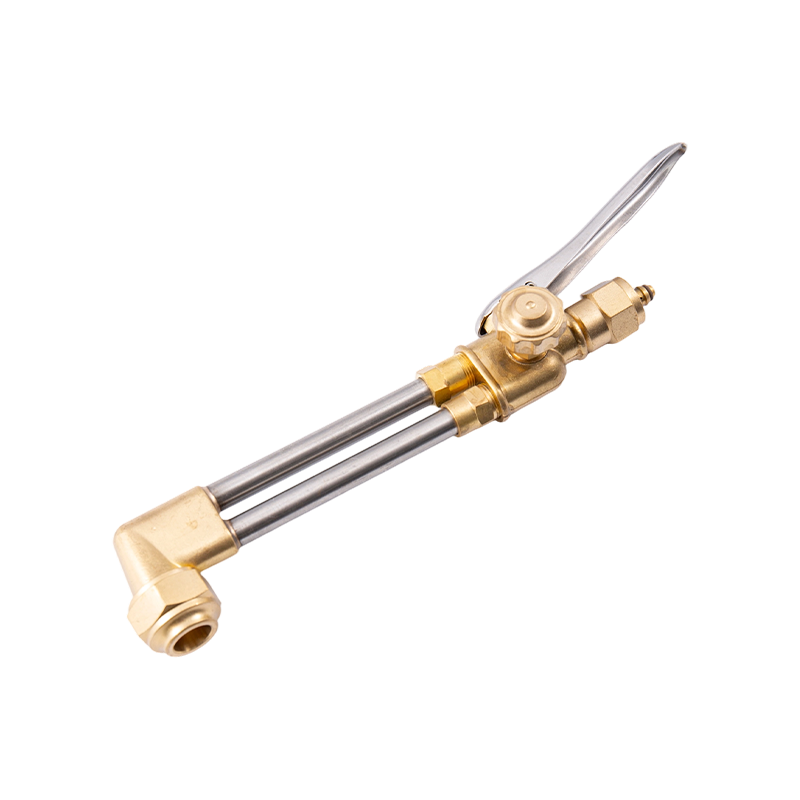
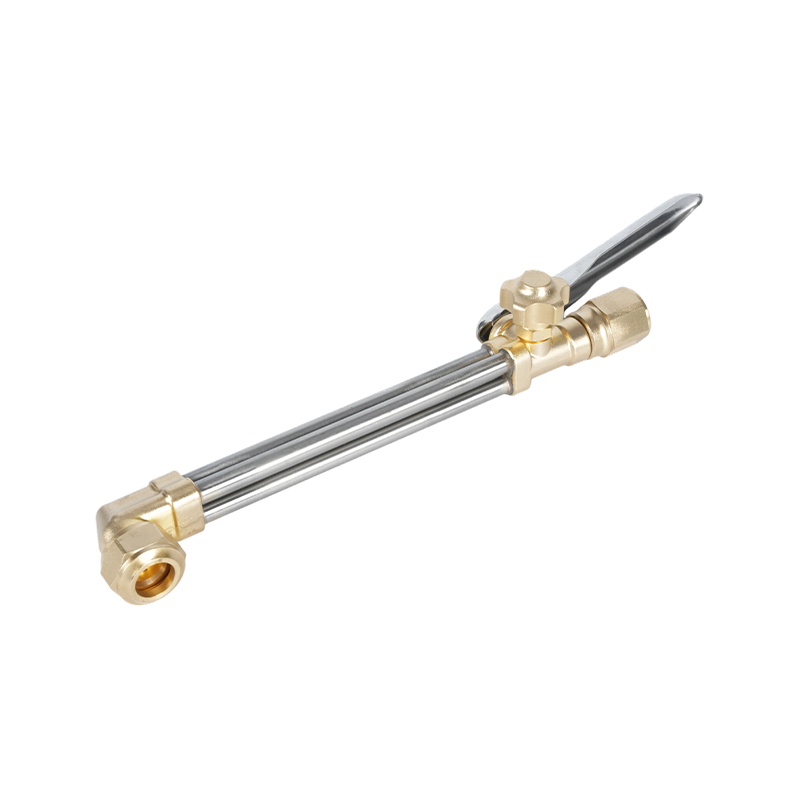
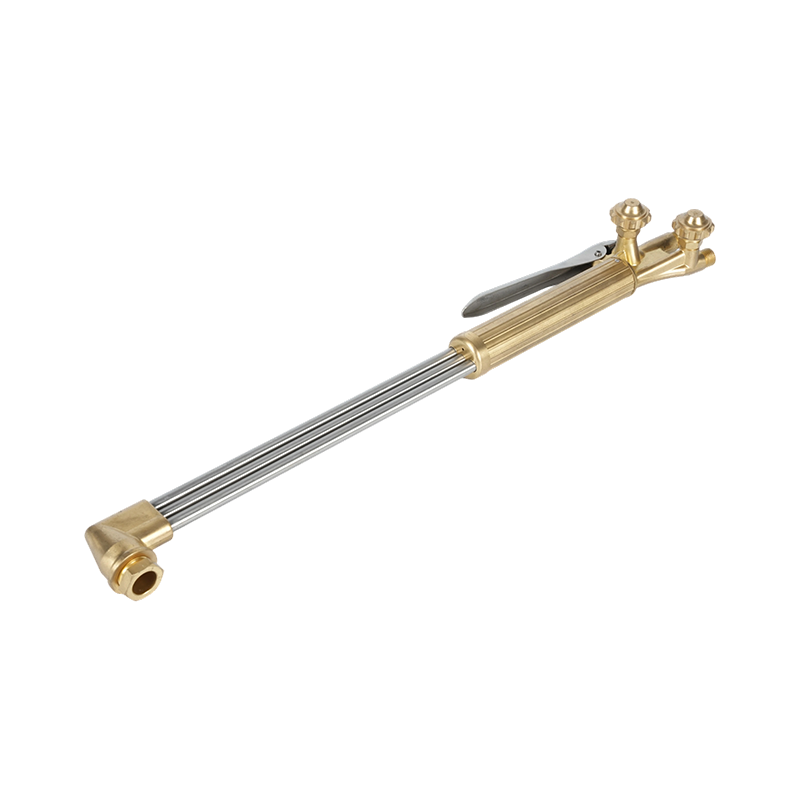 B400 Obor Pemotong Asetilena Oksigen Genggam Tugas Berat Ketika ujung yang aus atau pengaturan tekanan mempengaruhi kualitas pemotongan, obor tugas berat ini menghasilkan aliran gas yang stabil, ketahanan kuningan tempa, dan kapasitas pemotongan 300 mm. Lihat Produk →
Tetapkan Tekanan Regulator untuk Tip Anda
Atur tekanan dengan sekrup penyetel regulator, dengan katup obor tertutup, dan konfirmasikan pada pengukur. Asetilena tetap rendah, biasanya 3 hingga 6 psi untuk pemotongan tangan, dan tidak boleh melebihi 15 psi. Oksigen biasanya mengalir antara 20 dan 40 psi tergantung pada ukuran ujung dan ketebalan pelat.
| Ukuran ujung | Ketebalan pelat | Tekanan asetilen | Tekanan oksigen |
|---|---|---|---|
| 0 | 1/8 hingga 1/4 inci (3 hingga 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 hingga 1/2 inci (6 hingga 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 hingga 3/4 inci (12 hingga 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 hingga 1-1/2 inci (20 hingga 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 hingga 3 inci (40 hingga 75 mm) | 6 psi | 40 psi |
Perlakukan grafik sebagai titik awal. Jika muncul banyak sampah, tekanan tidak secara otomatis menjadi penyebabnya; kondisi tip dan kecepatan perjalanan sama mungkinnya.
Bersihkan, Nyalakan, dan Sesuaikan Apinya
Bersihkan setiap selang secara terpisah sebelum menyalakan. Buka satu katup obor selama dua atau tiga detik, tutup, lalu ulangi di sisi lainnya. Hal ini mendorong udara keluar dari saluran sehingga nyala api pertama dapat diprediksi.
Buka katup obor asetilena sekitar seperdelapan hingga seperempat putaran dan nyalakan gas dengan pemukul. Tingkatkan asetilena sampai jelaga dan nyala api hilang. Biarkan katup silinder asetilen terbuka tidak lebih dari satu setengah putaran agar dapat segera dimatikan, dan buka katup tabung oksigen sepenuhnya sehingga katup berada pada posisi belakangnya.
Kemudian masukkan oksigen secara perlahan sampai kerucut bagian dalam tajam dan tegas dan ekor asetilena yang berbulu hilang begitu saja. Itu adalah nyala api netral, dan merupakan pengaturan untuk memotong baja.
Tiga pengaturan nyala api
- Karburasi: asetilena berlebih, dengan bulu lembut di luar kerucut bagian dalam. Pemanasan awal yang lambat dan kecenderungan untuk menyimpan karbon.
- Netral: kerucut bagian dalam tajam, tanpa bulu. Api pemotongan standar untuk baja ringan.
- Pengoksidasi: kerucut bagian dalam pendek dengan desisan. Ini menambah panas dengan cepat tetapi menghasilkan kerak dan tepian yang kasar jika digunakan secara sembarangan.
Pemotongan: Panaskan, Tusuk, dan Bepergian
Pegang ujungnya tegak lurus dengan piring, sekitar 1/8 hingga 1/4 inci di atas permukaan, dan panaskan terlebih dahulu bagian tepinya hingga bersinar oranye-merah terang. Tekan tuas oksigen sepenuhnya dan gerakkan ke dalam luka dengan tangan yang stabil. Semburan oksigen mulai bekerja sejak saat itu.
Untuk potongan yang dimulai di dalam pelat, miringkan ujungnya, panaskan titik kecil terlebih dahulu, lalu buka oksigen secara perlahan hingga titik tersebut terbakar sebelum Anda meluruskan obor dan melanjutkan.
Kecepatan perjalanan dinilai dari suara dan percikan api. Desisan yang mantap, percikan api yang keluar dalam garis lurus, dan goresan bersih di bawah ujungnya berarti kecepatannya tepat. Terlalu cepat meninggalkan garis potong dan seret yang tidak lengkap di bagian bawah. Terlalu lambat akan membuat pelat menjadi terlalu panas, membulatkan tepi atas, dan menghasilkan banyak sampah.
Obor tangan dapat menangani baja berukuran kira-kira 1/4 hingga 2 inci (6 hingga 50 mm) dengan nyaman. Piring yang lebih berat membutuhkan ujung yang lebih besar dan pemanasan awal yang lebih lama, dan pemotongan dengan tangan di atas sekitar 4 inci menjadi ujian kesabaran daripada teknik.
Cacat Potongan Bacaan
Sebagian besar cacat pemotongan tangan memiliki lebih dari satu kemungkinan penyebab, namun pola garitan mempersempitnya dengan cepat.
| Apa yang kamu lihat | Penyebab biasa | Apa yang harus disesuaikan |
|---|---|---|
| Potongan berhenti di bagian bawah | Perjalanan terlalu cepat atau tekanan oksigen terlalu rendah | Perlambat, verifikasi ukuran ujung dan pengaturan oksigen |
| Sampah bagian atas berat, tepi atas membulat | Perjalanan terlalu lambat, tip terlalu besar, terlalu banyak pemanasan awal | Tingkatkan kecepatan perjalanan, pasang tip yang lebih kecil |
| Sampah padat menempel di bawah piring | Perjalanan terlalu cepat, aliran oksigen rendah, tip terlalu kecil | Naikkan oksigen, kurangi kecepatan perjalanan, tingkatkan satu ukuran ujung |
| Garitan yang kasar dan lebar | Tip aus atau kotor, kebuntuan salah, dudukan rusak | Bersihkan atau ganti ujungnya dan setel ulang kebuntuan |
| Menjadi bumerang atau bermunculan | Ujung terlalu panas, ujung menyentuh benda kerja, mur ujung kendor | Dinginkan ujungnya, kencangkan mur, periksa kembali tekanannya |
Mematikan dalam Urutan yang Benar
Tutup terlebih dahulu katup bahan bakar pada obor, kemudian katup oksigen pada obor, kemudian katup silinder. Buka katup obor satu per satu untuk membersihkan sisa tekanan dari setiap selang hingga kedua pengukur menunjukkan angka nol, lalu tutup kembali katup obor.
Tarik kembali kedua sekrup penyetel pengatur hingga dapat berputar bebas, dan pastikan tidak ada tekanan yang kembali ke pengukur. Gulung selang tanpa membuatnya kusut, simpan obor dengan katup tertutup, dan jangan biarkan pakaian dalam keadaan bertekanan semalaman.
Aturan Keselamatan Yang Bukan Opsional
Pemotongan asetilena memiliki daftar pendek peraturan yang ketat, dan aturan tersebut ada karena mode kegagalannya adalah kilas balik, bukan pemotongan rusak:
- Pasang penahan kilas balik pada saluran oksigen dan bahan bakar, dan perlakukan keduanya sebagai suku cadang servis, bukan sebagai perlengkapan seumur hidup.
- Jangan pernah melebihi 15 psi asetilena, dan tarik tidak lebih dari sepertujuh isi silinder per jam saat silinder berdiri tegak.
- Jauhkan oli, gemuk, dan cairan hidrolik dari alat kelengkapan oksigen dan selang.
- Potong hanya dengan ventilasi atau ekstraksi lokal, karena logam dan lapisan yang terbakar mengeluarkan asap yang serius.
- Gunakan pemukul, bukan korek api, dan kenakan kacamata berwarna atau pelindung wajah.
- Jangan sekali-kali memotong drum, tangki, atau pipa yang menampung bahan bakar atau bahan yang tidak diketahui tanpa adanya pembersihan yang terdokumentasi.
Pintasan pengaturan adalah bagian yang paling tidak bisa dimaafkan dalam pekerjaan ini. Untuk daftar periksa yang lebih lengkap, Anda dapat menyerahkannya kepada kru, panduan kami memotong tindakan pencegahan keselamatan obor layak untuk dicetak dan dipasang di dekat bangku cadangan.
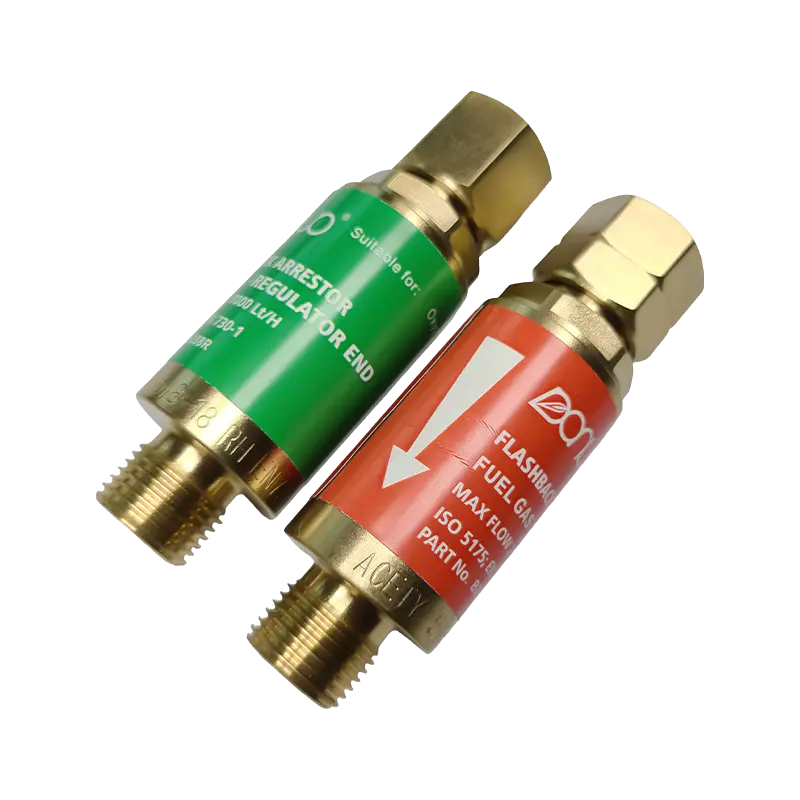 Penangkap Kilas Balik Oks Asetilena Seri B288 Ketika pintasan pengaturan berisiko, penahan ini mencegah kilas balik dan membalikkan aliran gas, dengan beberapa model koneksi. Lihat Produk →
Tip, Nozel, dan Suku Cadang yang Mengubah Potongan
Pemilihan tip adalah keputusan terkecil dengan pengaruh terbesar terhadap kualitas potongan. Lubangnya harus sesuai dengan ketebalan pelat terlebih dahulu, dan kelompok ujungnya harus sesuai dengan bahan bakar gas yang kedua, karena ujung asetilen dibuat berbeda dari ujung propana dan tidak akan saling bertukar dengan rapi.
Ujung pemotongan asetilena memiliki lubang bor lurus dalam satu bagian bodi, dan keausannya dapat diprediksi. Saat lubang membesar atau permukaannya terkikis, konsumsi oksigen meningkat dan garitan melebar, bahkan dengan pengaturan tekanan yang sama seperti yang dilakukan bulan lalu. Membersihkan dengan pembersih ujung yang tepat dan menyimpan set cadangan di rak lebih murah daripada melawan luka.
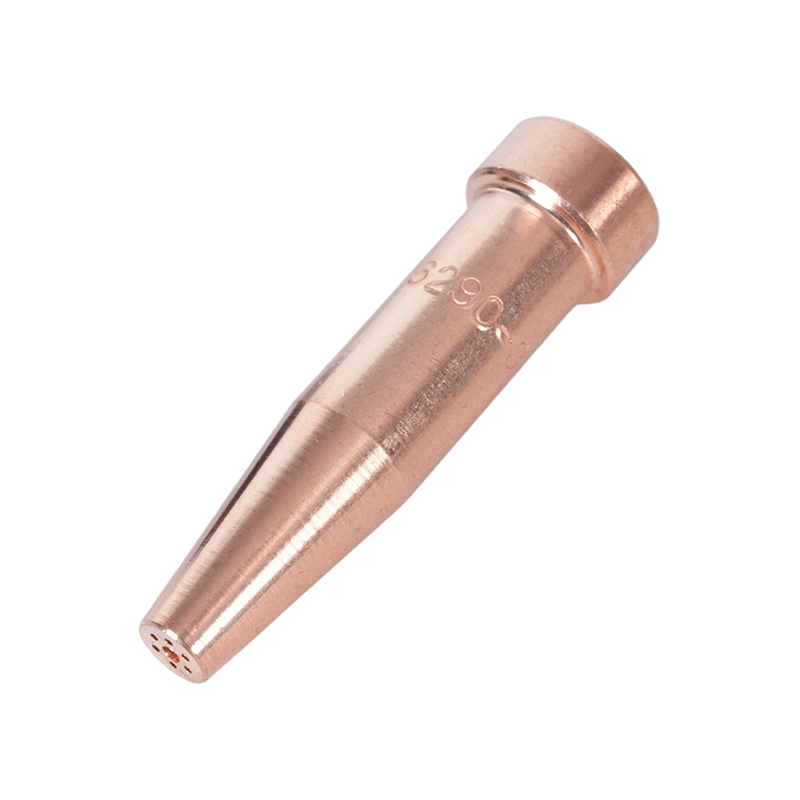
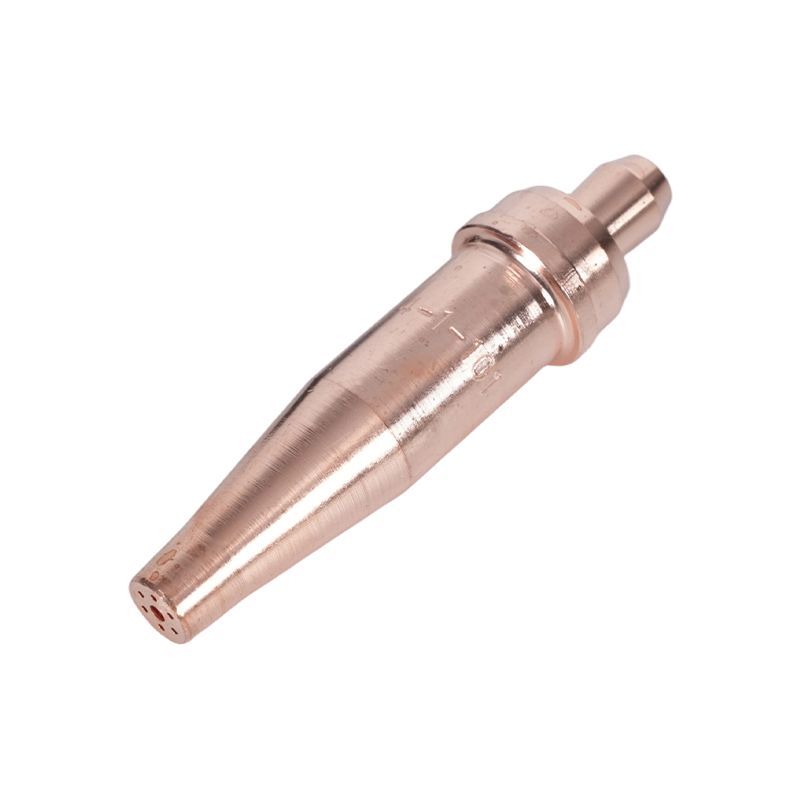 Ujung Obor Asetilena Seri 1-101 Saat ujung yang aus memperlebar garitan dan meningkatkan penggunaan oksigen, ujung asetilena ini menawarkan panjang 76 mm, jangkauan 5–200 mm, dan kompatibilitas obor yang luas. Lihat Produk →
Urutannya tidak pernah benar-benar berubah: periksa, atur tekanan sesuai grafik untuk ujungnya, bersihkan, nyalakan asetilen, atur nyala api ke netral, panaskan terlebih dahulu ke oranye, potong dengan gerakan stabil, lalu matikan secara berurutan. Pakaian yang dirawat dengan baik dengan ujung yang bersih akan melakukan sebagian besar pekerjaan sebelum tangan Anda melakukan apa pun.
Jika Anda memerlukan bantuan untuk mencocokkan badan, gagang, atau ujung obor dengan bahan bakar yang Anda gunakan untuk memotong, atau Anda menginginkan jumlah dan waktu tunggu untuk toko atau program pengecer, tim kami dapat memandu Anda melalui opsi .