Sebuah obor pemotong yang muncul di ujungnya, sebuah garitan yang melayang ke satu sisi, sebuah ujung yang terus menyatu ke pelat – patahan ini biasanya dimulai jauh dari tempat munculnya. Mereka memulai dengan diagram yang menunjukkan bentuk alat tetapi tidak menunjukkan jalur gas. Melacak oksigen dan asetilena dari katup silinder ke lubang pemotongan dan sebagian besar masalah bangku dapat didiagnosis dalam hitungan menit, dan suku cadang pengganti dapat dipesan tanpa perlu menebak-nebak.
Versi singkatnya: pada obor oksi-asetilen dua selang standar, bahan bakar dan oksigen dialirkan dalam jalur terpisah sampai ke mixer di dalam alat pemotongan, di mana keduanya digabungkan dalam rasio yang dirancang untuk ujungnya. Tuas oksigen pemotongan membuka saluran ketiga yang jauh lebih besar yang melewati mixer sepenuhnya. Segala sesuatu yang lain dalam gambar – regulator, penahan, katup jarum, mur ujung – ada untuk mengukur atau melindungi ketiga aliran tersebut.
Jalur Gas Adalah Diagramnya
Kebanyakan diagram dinding bengkel merupakan tampilan yang diledakkan: bagian-bagian disusun berdasarkan posisi. Diagram kerja adalah diagram alir. Ikuti secara berurutan dan setiap komponen memiliki satu pekerjaan.
- Katup silinder asetilena, dibuka tidak lebih dari satu setengah putaran; katup tabung oksigen terbuka penuh.
- Pengatur, satu per silinder, menurunkan tekanan penyimpanan tinggi ke tekanan pengiriman rendah.
- Selang, biasanya berwarna merah untuk bahan bakar dan hijau, hitam atau biru untuk oksigen, dengan ulir kiri pada setiap fitting bahan bakar-gas sehingga keduanya tidak dapat diganti.
- Penahan kilas balik atau katup periksa pada saluran keluar regulator, dan seringkali juga pada saluran masuk obor.
- Perlengkapan saluran masuk obor, lalu dua katup jarum pada pegangannya.
- pengaduk, tempat menggabungkan oksigen dan bahan bakar gas terlebih dahulu sebelum masuk ke ujungnya.
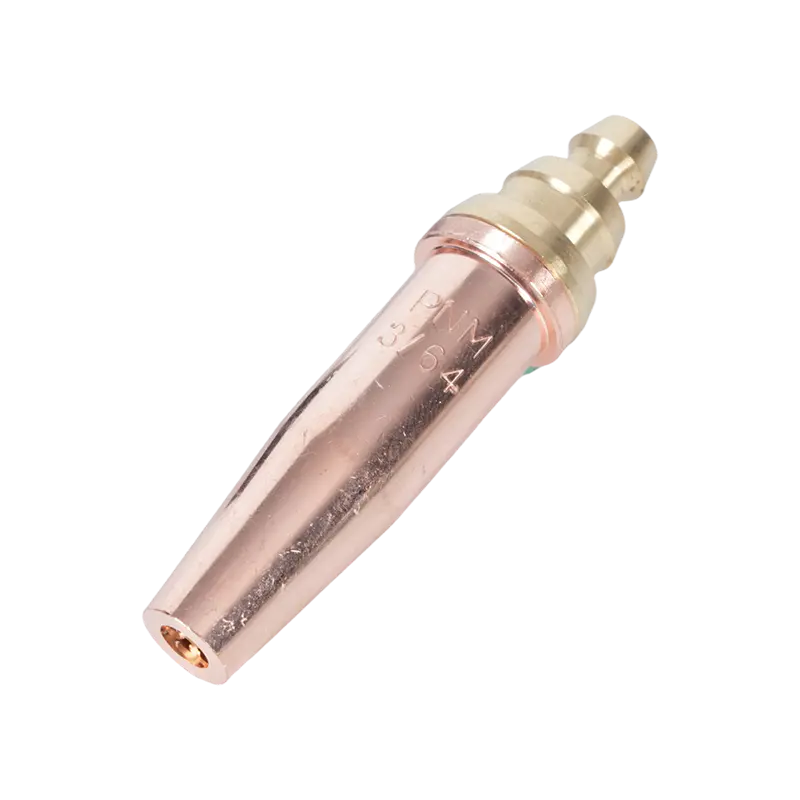
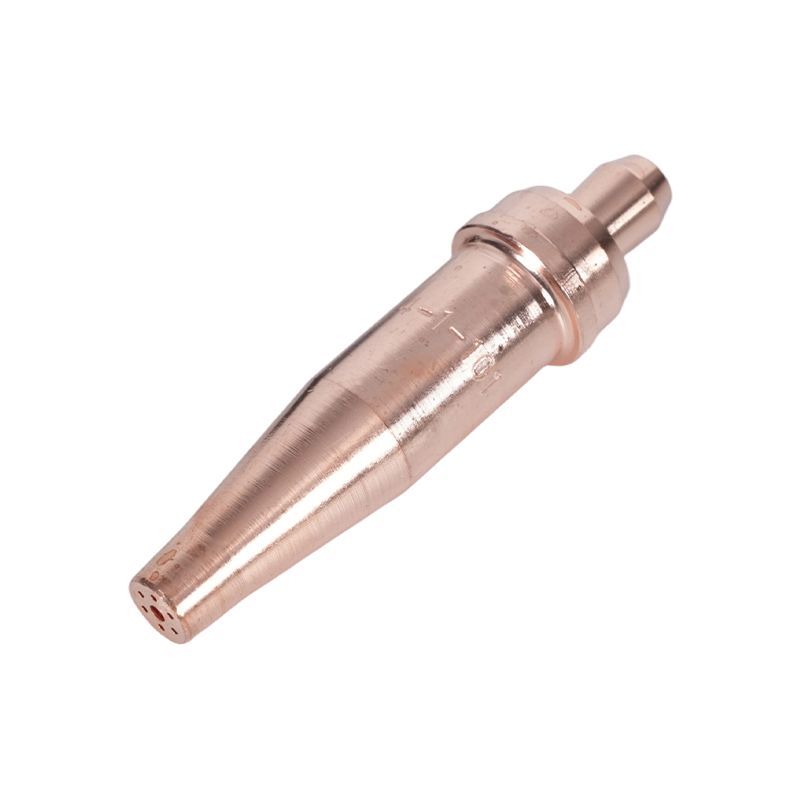
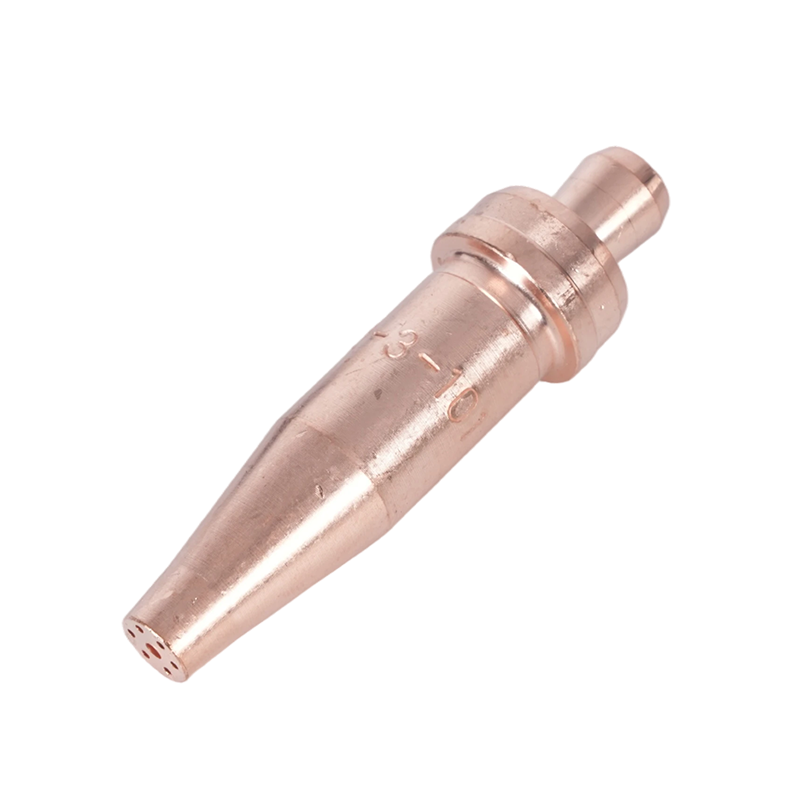
- Ujung pemotongan, tempat lubang pemanasan awal melingkari lubang oksigen pemotongan pusat.
| Komponen | Posisi dalam arus | Apa yang harus diverifikasi |
|---|---|---|
| Regulator | Langsung pada setiap silinder | Pengukur pengiriman membaca tekanan rendah yang diinginkan, bukan tekanan silinder |
| Selang | Silinder ke saluran masuk obor | Kode warna, mur bahan bakar sebelah kiri, tidak ada retakan di dekat crimp |
| Penangkap | Saluran keluar regulator atau saluran masuk obor | Panah aliran menghadap obor; elemen tidak terkontaminasi minyak |
| Katup jarum | Menangani tubuh | Perjalanan mulus, tidak ada kebocoran melewati kemasan, kenop diberi kode warna |
| Mixer | Dasar lampiran pemotongan | Jet bersih, cincin-O tidak rusak, tipe obor sudah benar |
| Tuas pemotong | Bagian belakang lampiran | Terbuka penuh, tertutup rapat, tidak merayap |
| Tip dan mur | Bagian depan lampiran | Tempat duduk bebas dari goresan, nomor ujung benar, lubang bersih |
Dua angka dalam rantai itu tidak bisa dinegosiasikan. Tekanan pengiriman asetilena harus tetap pada atau di bawah 15 psig; di atas itu gas menjadi tidak stabil di dalam selang, dan risikonya berubah dari tidak nyaman menjadi sangat berbahaya. Lubang selang juga penting: 1/4 inci adalah ukuran normal hingga kira-kira ukuran ujung 5, sedangkan 3/8 inci digunakan pada ujung yang lebih besar sehingga aliran oksigen yang dipotong tidak kekurangan.
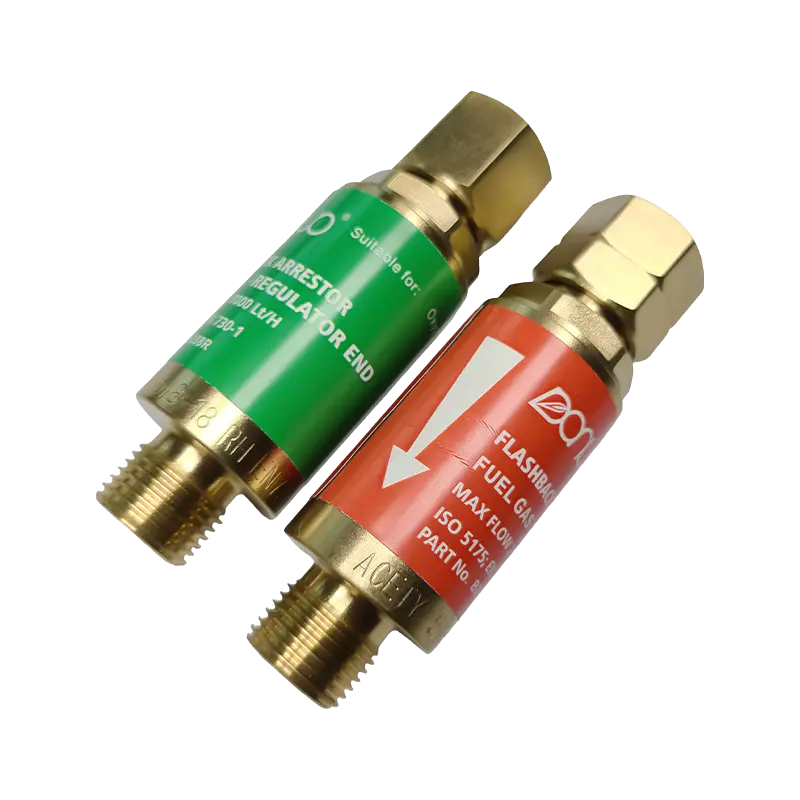 Seri Penangkap Kilas Balik Oksi-Asetilena B288 Untuk pengelasan dan pemotongan oksi-asetilen, seri B288 menawarkan model oksigen dan bahan bakar-gas dengan sambungan beberapa ulir dan perlindungan kilas balik/aliran balik untuk pengaturan obor. Lihat Produk →
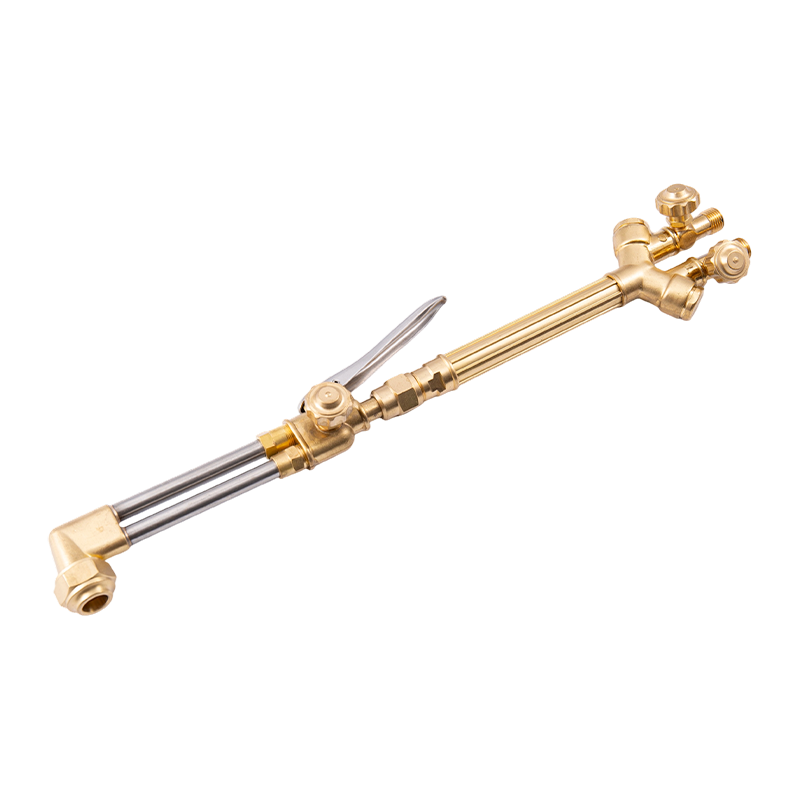
Di dalam Pegangan dan Perlengkapan Pemotong
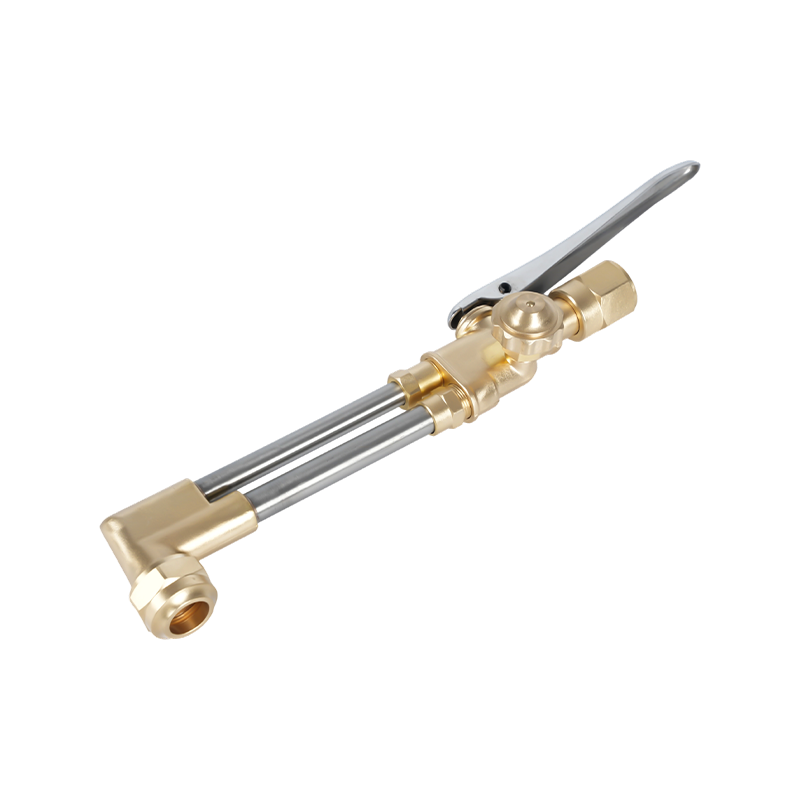
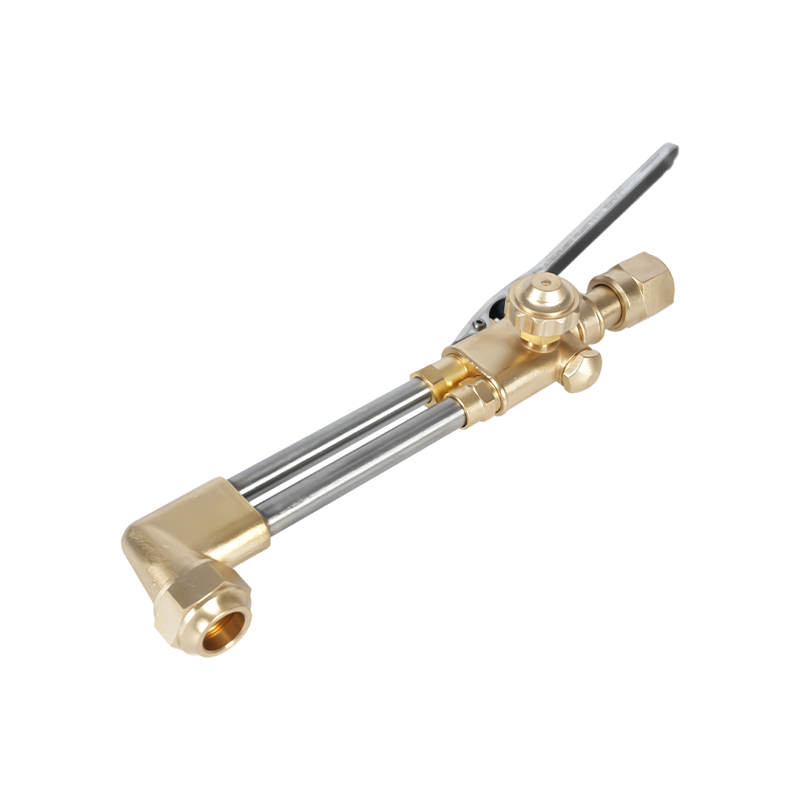
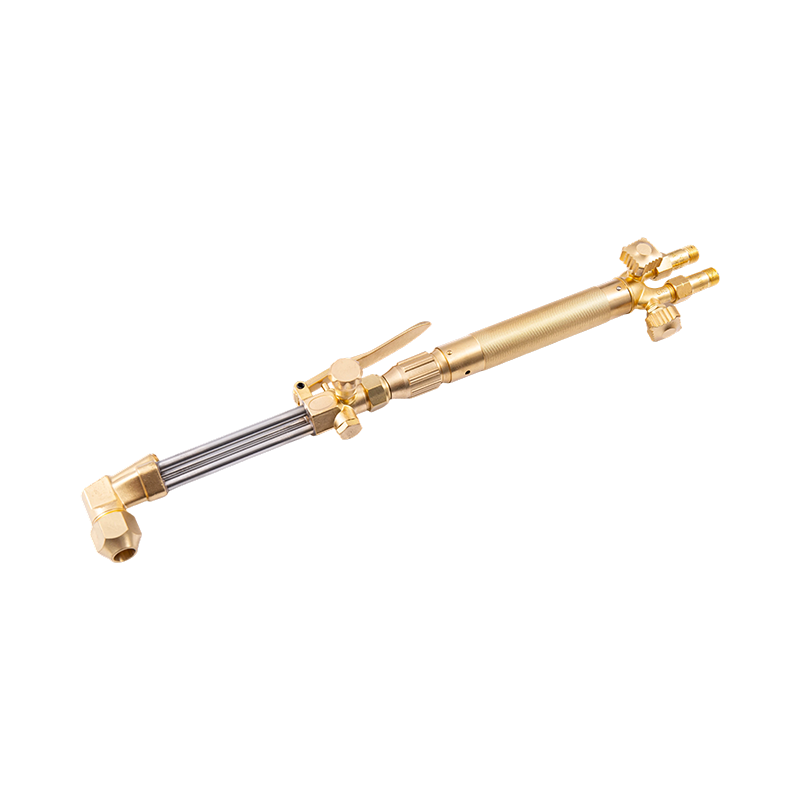
Obor dua bagian terbagi menjadi pegangan dan alat pemotong yang menyatukannya dengan dua tabung dan mur penyambung. Pada sebagian besar desain, pegangannya tidak memiliki ruang pencampuran sama sekali — ini adalah sepasang badan katup dengan batang, pengepakan, dan kenop.
Katup jarum
Kenop bahan bakar dan oksigen mengukur gas terlebih dahulu dan diatur bersama-sama: buka sedikit bahan bakar, nyalakan, lalu tambahkan oksigen hingga kerucut bagian dalam yang terang memendek menjadi nyala api netral. Diagram biasanya menggambarkannya sebagai dua lingkaran kecil. Dalam praktiknya, suku cadang ini termasuk suku cadang pertama yang diganti, karena pengencangan yang berlebihan akan merusak dudukan batang dan nyala api berhenti merespons penyesuaian.
Mixer atau injektor
Terletak di dasar lampiran, mixer adalah tempat gambar disimpan. Obor bertekanan sama menggabungkan dua gas pada tekanan yang sama. Obor injektor menggunakan pancaran oksigen kecil untuk menarik bahan bakar gas ke dalam ruangan, menjaga campuran tetap stabil ketika tekanan asetilen menurun. Mixer yang sudah usang muncul sebagai nyala api yang berubah karakter ketika obor dimiringkan, atau lampu menyala kembali.
Memotong tuas oksigen
Tuas membuka katup yang memungkinkan aliran oksigen bervolume tinggi langsung ke tengah ujung, melewati mixer. Ini harus membuka penuh dan menutup dengan tajam. Tuas yang merayap menghasilkan tepian yang tidak rata dan garitan yang terlalu besar tanpa sebab yang jelas.
Mur ujung dan tempat duduk
Mur menjepit dudukan yang meruncing pada lancip yang serasi di ujungnya. Ini adalah segel logam-ke-logam, bukan segel ulir. Satu goresan pada jok memungkinkan oksigen mengalir ke saluran pemanasan awal dan menimbulkan keluhan umum bahwa ujungnya terus bermunculan tidak peduli bagaimana katup disetel.
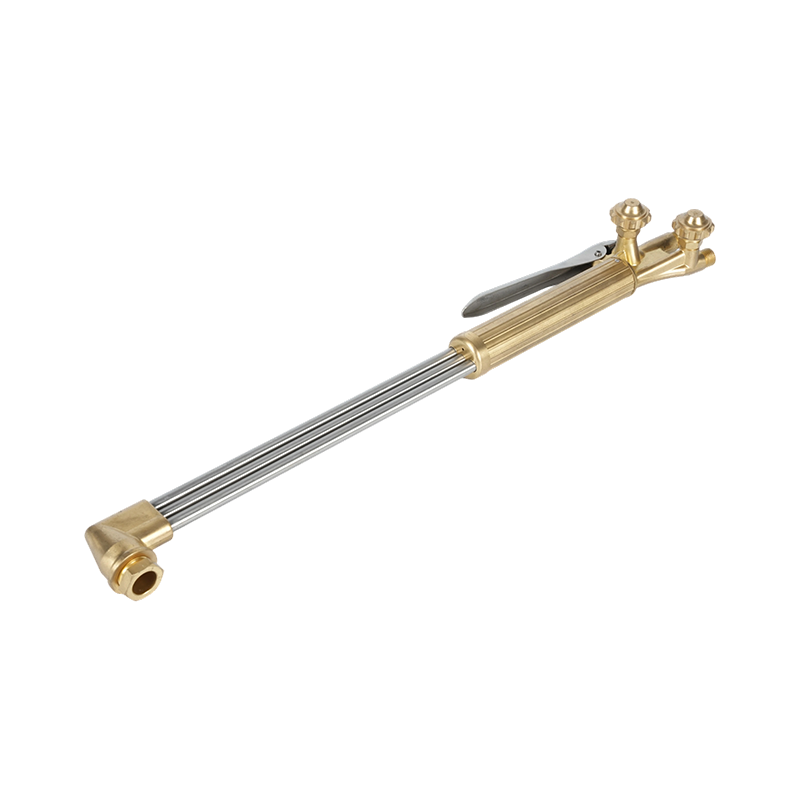 B400 Obor Pemotong Asetilena Oksigen Genggam Tugas Berat Senter genggam tabung ganda untuk pemotongan berat hingga 300 mm, kompatibel dengan asetilena dan propana serta nozel 1502/1503 untuk pekerjaan fabrikasi berat. Lihat Produk →
Seperti Apa Tip pada Penampang
Perbesar dan diagram menjadi kumpulan kecil: badan segi enam atau knurled, dudukan meruncing, cincin lubang pemanasan awal — biasanya empat hingga enam, lebih banyak pada ukuran besar — dan satu lubang pemotongan di tengah. Nomor tip tertera pada badan, dan nomor tersebut mengatur keseluruhan pengaturan.
Pemotongan tidak meleleh. Nyala api yang dipanaskan sebelumnya menaikkan titik baja ke suhu penyalaannya, kira-kira 870 °C (1.600 °F), dan pancaran oksigen kemudian mengoksidasi besi dan mengeluarkan oksida dari garitan. Itulah sebabnya kondisi lubang pemanasan awal lebih penting daripada yang diperkirakan sebagian besar operator: lubang yang tersumbat sebagian membuat satu sisi potongan menjadi dingin, dan garitan melengkung menjauhi garis.
Ukuran Tip yang Cocok, Ketebalan dan Tekanan
Grafik yang dipublikasikan berbeda-beda menurut produsen, bahan bakar gas, dan seri ujung, namun hubungannya konsisten: jumlah ujung bertambah seiring dengan ketebalan pelat, tekanan oksigen pemotongan meningkat seiring dengan jumlah ujung, dan kecepatan perjalanan menurun.
| Ketebalan pelat | Nomor tip tipikal | Memotong tekanan oksigen |
|---|---|---|
| 3 mm (1/8 inci) | 000 | 20–25 psig |
| 6mm (1/4 inci) | 00 | 20–25 psig |
| 10mm (3/8 inci) | 0 | 25–30 psig |
| 20 mm (3/4 inci) | 1 | 30–35 psig |
| 25 mm (1 inci) | 2 | 35–40 psig |
| 50 mm (2 inci) | 3 | 40–45 psig |
| 100mm (4 inci) | 5 | 45–55 psig |
Dua catatan praktis. Tip propana membawa jalur pemanasan awal yang lebih besar dan mengkonsumsi lebih banyak oksigen dibandingkan tip asetilena dengan jumlah yang sama, sehingga tabel yang ditulis untuk satu bahan bakar tidak valid untuk bahan bakar lainnya. Dan setiap tekanan dalam grafik apa pun diukur pada regulator melalui panjang selang tertentu; pada jarak tempuh lebih dari 25 kaki, tambahkan sedikit tekanan pengiriman dan periksa kembali nyala api sebelum menyalahkan ujungnya.
Empat Detail yang Biasanya Ditinggalkan Gambar
- Penempatan penahan. Penahan ujung regulator melindungi silinder; katup periksa ujung obor melindungi operator. Banyak diagram yang menunjukkan satu dan bukan yang lain. Di bangku yang sibuk, cocokkan keduanya.
- Kebuntuan tip. Kerucut bagian dalam harus berada 1,5 hingga 3 mm dari pelat. Kontak membuat ujungnya terlalu panas dan memulai siklus letupan yang tidak dapat disembuhkan dengan penyetelan katup.
- Seret dan arahkan sudut. Garis tarik bersandar pada arah perjalanan, dan kemiringan 10 hingga 15 derajat mengimbangi pelat yang lebih tebal. Diagram yang menunjukkan garitan vertikal sempurna menunjukkan suatu ideal, bukan suatu hasil.
- Pembersihan lubang. Lubang yang dipanaskan terlebih dahulu dibersihkan dengan pembersih ujung yang berukuran tepat, bukan dengan mata bor. Pengeboran menghilangkan tepi pengukuran dan menghentikan ujungnya.
Disiplin penanganan gas termasuk dalam gambar yang sama. Panduan kami untuk tindakan pencegahan keselamatan saat menggunakan obor pemotongan mencakup pengujian kebocoran, urutan penerangan, dan pemadaman sesuai urutan yang seharusnya dilakukan.
Menentukan Obor Terhadap Diagram
Ketika alurnya jelas, keputusan pembelian menjadi lebih sederhana. Tiga pertanyaan menentukan sebagian besar darinya. Kelas tugas apa yang dibutuhkan pekerjaan tersebut — berat, sedang, atau ringan, yang tercermin dalam ketebalan dinding, batang katup, dan gagang kuningan tempa versus aluminium? Standar regional manakah yang diikuti oleh tip dan kursi, karena pola AS, Australia, Inggris, dan Jepang tidak saling bertukar? Dan siapa yang memasok bahan habis pakai – tip, mur, cincin-O, dan elemen penahan – lima tahun dari sekarang?
Untuk pembeli yang mengambil sumber dari produsen, diagram juga berfungsi sebagai lembar spesifikasi. Pemasok yang mampu menempa, mengerjakan mesin, dan merakit sendiri dapat menerapkan toleransi pada lancip dudukan dan jet mixer, dua fitur yang paling memengaruhi kualitas potongan. Produksi kami sendiri di Ningbo mencakup pembuatan cetakan, penempaan, penyelesaian permukaan, permesinan CNC, dan inspeksi dalam satu atap, dengan pengalaman sekitar dua dekade dalam bidang pengelasan dan alat pemotong, dan kami mengerjakan gambar pelanggan ketika pola standar tidak sesuai.
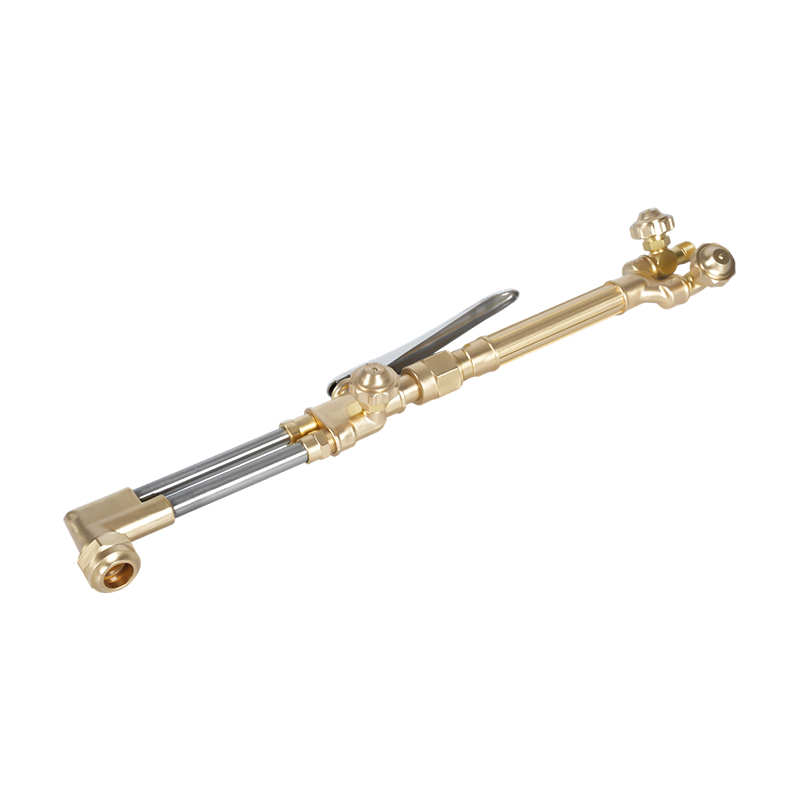 Kit Obor Pemotong Tugas Berat Oxy-Acetylene/Propana A217 Kit tugas berat dengan attachment pemotongan A212 dan pegangan A211, dengan rating hingga 200 mm dan kompatibel dengan oxyacetylene atau propana untuk pemotongan, pematrian, dan pemanasan industri. Lihat Produk →
Jika Anda mencocokkan set obor dengan inventaris selang, regulator, dan ujung yang ada, kirimkan gambar atau nomor komponen melalui kami halaman kontak dan kami akan mengonfirmasi jenis kursi, bentuk benang, dan kompatibilitas ujung sebelum mengutip.
Cetak diagramnya, lalu beri anotasi: tulis tekanan regulator sebenarnya, nomor ujung yang Anda gunakan pada setiap ketebalan pelat, dan tanggal terakhir kali penahan diperiksa. Gambar yang memuat nomor Anda sendiri tidak lagi menjadi poster dan mulai menjadi lembar penyiapan — dan saat pemotongan berikutnya menjadi kasar, jawabannya biasanya tinggal satu baris lagi.