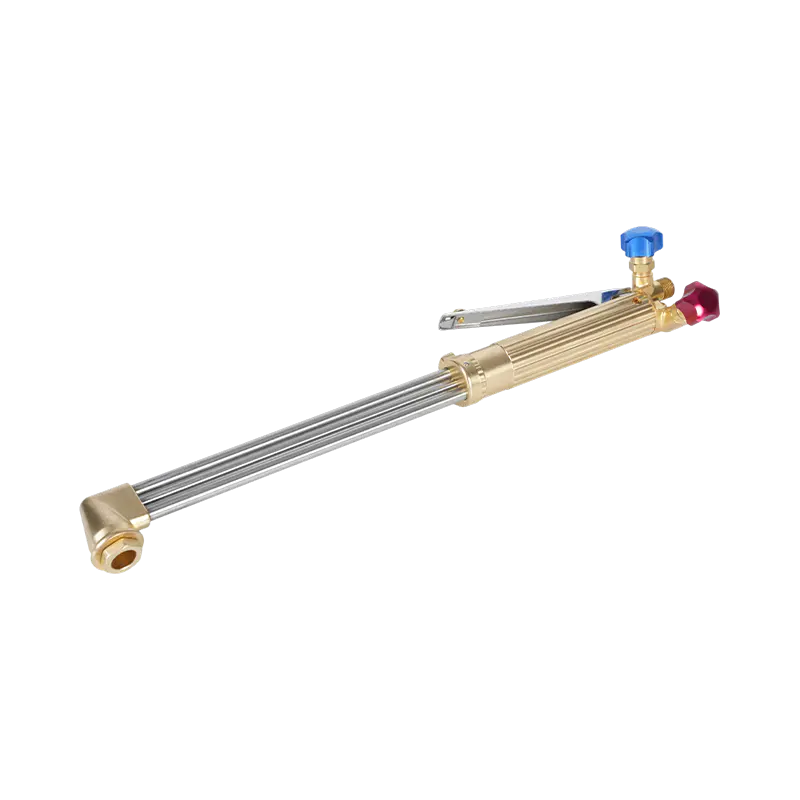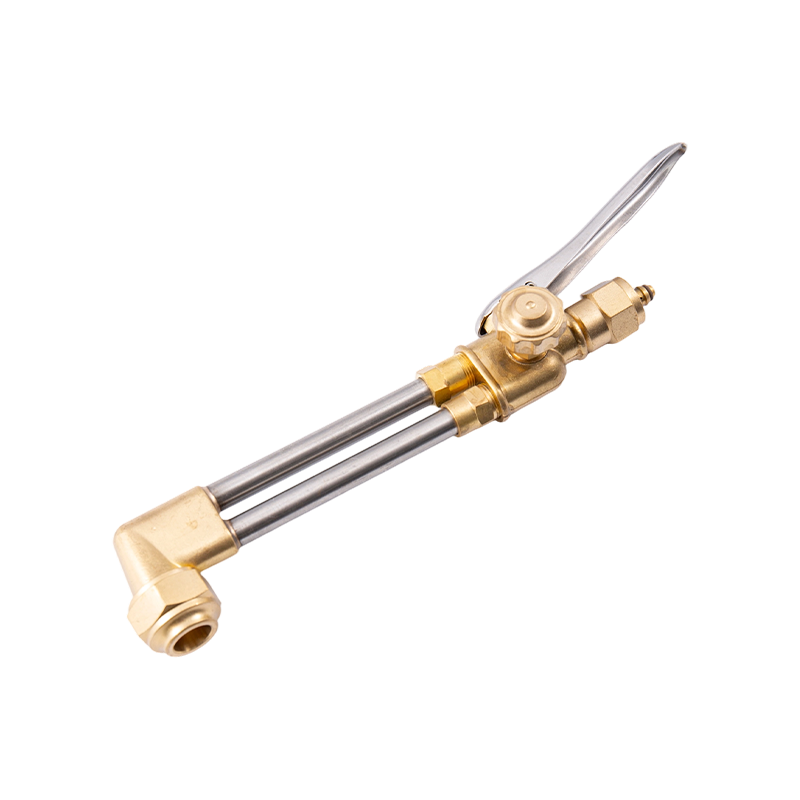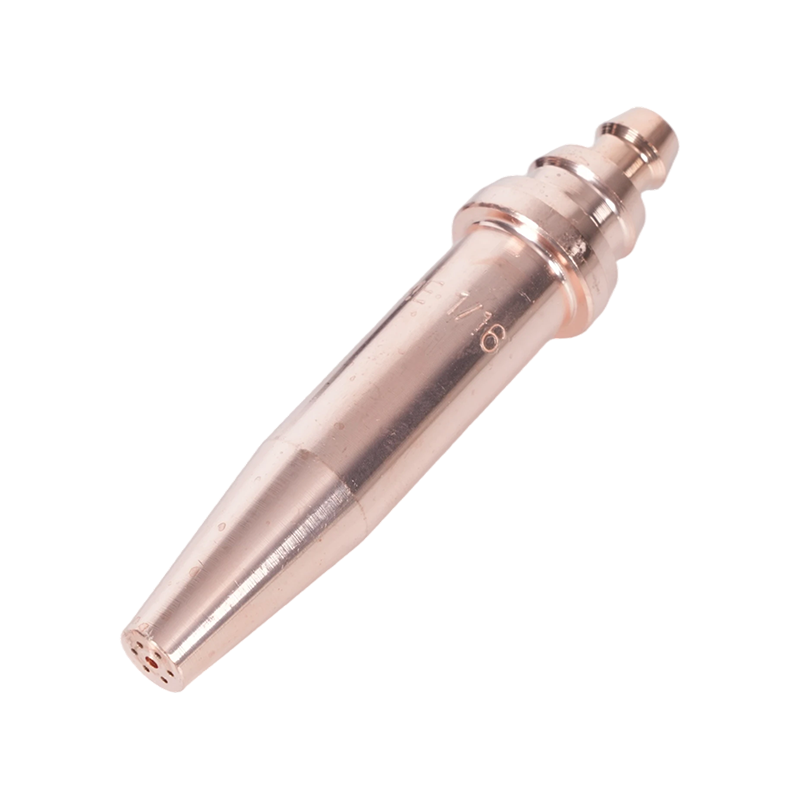
Yang Membedakan Tip Oxy-Acetylene dengan Tip Bahan Bakar Lainnya
Tidak semua ujung obor pemotongan dapat dipertukarkan, dan perbedaannya dimulai dengan bahan bakar gas. Ujung oksigen-asetilen direkayasa berdasarkan karakteristik pembakaran asetilena yang unik: asetilena terbakar lebih panas dibandingkan bahan bakar gas lain yang tersedia secara komersial, mencapai suhu nyala sekitar 3.500°C (6.332°F) pada kerucut bagian dalam. Keluaran panas tersebut memungkinkan asetilen memanaskan logam hingga titik penyalaan untuk pemotongan oksigen lebih cepat dibandingkan propana, gas alam, atau propilena—itulah sebabnya oksi-asetilen tetap menjadi pilihan dominan untuk pemotongan baja struktural dan fabrikasi logam presisi meskipun terdapat persaingan dari sistem bahan bakar alternatif.
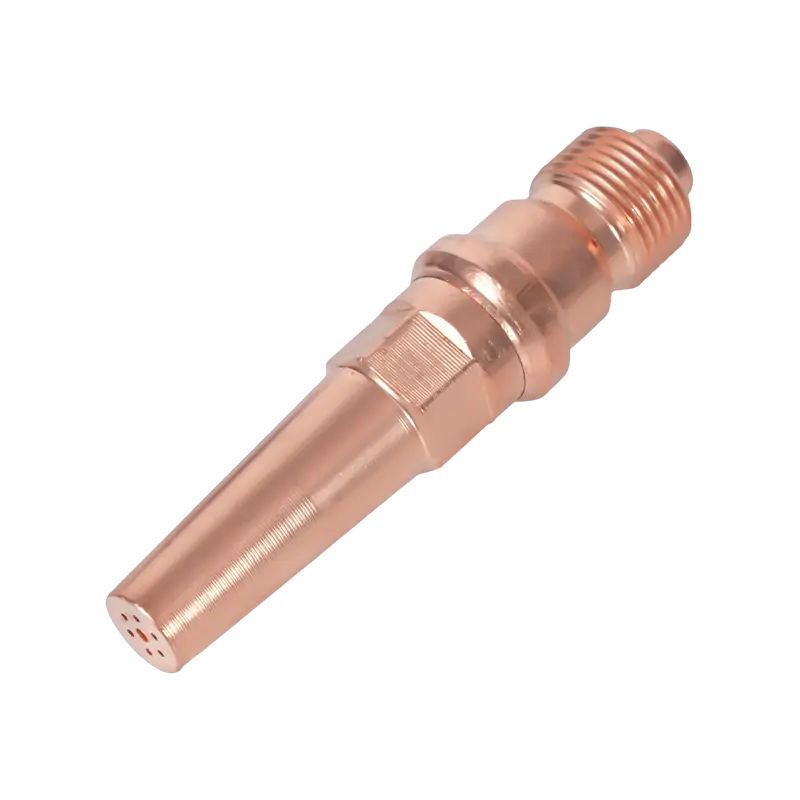
Desain ujungnya mencerminkan hal ini: ujung asetilen biasanya menggunakan jet pemotongan lubang tunggal yang dikelilingi oleh beberapa port pemanasan awal, semuanya terintegrasi ke dalam satu badan tembaga. Port pemanasan awal dan saluran oksigen pemotongan dikalibrasi secara khusus untuk laju pembakaran asetilena dan kurva tekanan. Menggunakan ujung asetilen dengan bahan bakar yang pembakarannya lebih lambat seperti propana menghasilkan nyala api yang tidak seimbang, penumpukan karbon, dan kinerja pemotongan yang tidak dapat diprediksi. Sebaliknya, ujung propana pada pengaturan asetilena tidak dapat menghasilkan intensitas pemanasan awal yang mampu dihasilkan oleh bahan bakar. Mencocokkan tip dengan bahan bakar bukanlah suatu pilihan. Untuk diperiksa rangkaian lengkap ujung obor pemotongan asetilena mencakup profil standar, tugas berat, dan khusus, pemilihan harus selalu didasarkan pada seri pabrikan gagang obor Anda untuk memastikan dudukan kedap gas dan kompatibilitas tekanan tetapan.
Satu faktor tambahan yang unik untuk asetilena: aturan 1/7. Silinder asetilena tidak boleh ditarik dengan kecepatan melebihi sepertujuh dari total isi silinder per jam. Tip aliran tinggi pada pekerjaan pemotongan besar dapat mendorong tingkat penarikan melewati ambang batas ini, menyebabkan aseton (penstabil) memasuki aliran gas—bahaya keselamatan dan peralatan yang serius. Oleh karena itu, pemilihan ukuran tip juga merupakan keputusan manajemen silinder pada pekerjaan dengan output tinggi.
Desain Ujung Satu Bagian vs Dua Bagian: Mana yang Anda Butuhkan
Telusuri pemasok pengelasan industri mana pun dan Anda akan menemukan dua konstruksi ujung berbeda di rak. Memahami apa yang memisahkan mereka menentukan mana yang termasuk dalam obor Anda.
A ujung satu bagian dikerjakan dari satu billet tembaga. Saluran oksigen pemotongan mengalir melalui pusat; port pemanasan awal mengelilinginya, semuanya dimasukkan ke dalam bodi yang sama. Konstruksi ini memberikan toleransi dimensi yang ketat pada ujungnya—saluran gas tepat dan konsisten sejak saat pembuatan. Tip satu bagian adalah standar untuk pekerjaan oksi-asetilen karena suhu nyala asetilena yang tinggi dan tekanan yang relatif tinggi sangat sesuai dengan konduktivitas termal tembaga padat. Ujungnya menghilangkan panas secara efisien, tahan terhadap serangan balik, dan mempertahankan kalibrasinya selama beberapa jam kerja jika dirawat dengan benar.
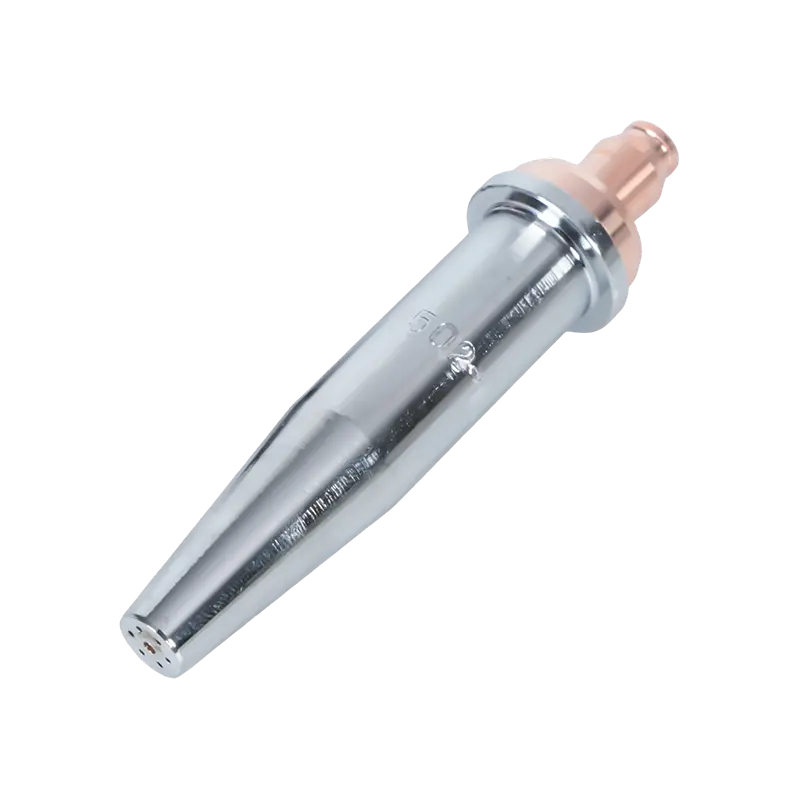
A ujung dua potong terdiri dari cangkang tembaga bagian luar dan bagian dalam yang terpisah, menciptakan serangkaian alur api yang dipanaskan terlebih dahulu di antara kedua komponen. Desain ini dikembangkan secara khusus untuk bahan bakar dengan pembakaran lebih lambat—propana, gas alam, propilena, dan MAPP—yang memerlukan jalur api pemanasan awal yang lebih lama dan waktu pencampuran yang lebih lama sebelum gas keluar dari permukaan ujungnya. Desain beralur meningkatkan permukaan kontak antara gas dan oksigen yang telah dicampur sebelumnya, mengkompensasi suhu nyala yang lebih rendah dari bahan bakar ini dengan memperluas zona pembakaran. Tip dua bagian pada asetilena menghasilkan serangan balik yang berlebihan karena bahan bakar terbakar sebelum diperlukan pencampuran; tip satu bagian pada propana membuat nyala api geometri pencampuran yang dibutuhkannya menjadi berkurang.
Aturan praktisnya: jika pengaturan Anda membakar asetilena, gunakan tip satu bagian. Jika Anda menggunakan propana, gas alam, atau propilena melalui sistem bahan bakar oxy, gunakan tip dua bagian yang dirancang untuk bahan bakar tersebut. Jangan pernah berasumsi bahwa tip dapat kompatibel lintas jenis bahan bakar, meskipun ulir dan dudukannya tampak pas dengan badan obor.
Ukuran Tip dan Lubang: Sesuai dengan Ketebalan Logam
Ukuran ujung untuk pemotongan oksi-asetilen diatur oleh satu variabel utama: ketebalan logam yang dipotong. Jumlah ukurannya—mulai dari 000 paling kecil hingga 8 paling besar di sebagian besar sistem pabrikan—sesuai dengan diameter lubang oksigen pemotongan di tengah ujungnya. Ini adalah lubang yang mengalirkan pancaran oksigen bertekanan tinggi yang benar-benar melakukan pemotongan; lubang pemanasan awal yang mengelilinginya hanya membawa baja ke suhu penyalaan. Ukuran ujung selalu dipilih berdasarkan diameter lubang pemotongan oksigen, bukan ukuran lubang pemanasan awal.
| Ukuran Ujung | Ketebalan Logam | Pemotongan O₂ (PSI) | Asetilena (PSI) | Kecepatan Perjalanan (IPM) |
|---|---|---|---|---|
| 000 | Hingga 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Bervariasi |
Operator titik kritis sering mengabaikan: ukuran tip tidak distandarisasi di seluruh produsen . Tip ukuran 2 dari satu merek mungkin memiliki diameter lubang yang berbeda dengan ukuran 2 dari merek lain. Selalu rujuk silang bagan tip produsen obor Anda daripada mengasumsikan kesetaraan numerik antar merek. Untuk aplikasi struktur berat yang memerlukan pemotongan output tinggi secara konsisten, ujung obor asetilen tangan tugas berat untuk pemotongan yang berat dirancang dengan geometri lubang dan tingkat tembaga untuk mempertahankan aliran oksigen bertekanan tinggi tanpa erosi dini pada saluran pemotongan.
Satu kesalahan ukuran yang harus dihindari: memilih ujung yang terlalu besar untuk "mendapatkan lebih banyak panas". Tip yang terlalu besar untuk bahan yang sedang dipotong akan menghasilkan panas awal yang lebih besar dari yang diperlukan, mengoksidasi tepi garitan, meningkatkan konsumsi bahan bakar, dan meningkatkan risiko serangan balik ketika kecepatan gas yang berkurang turun di bawah kecepatan perambatan api. Mengukur ujung yang tepat agar material lebih efisien dan menghasilkan garitan yang lebih bersih dan sempit.
Pemotongan, Pencungkilan, dan Pemanasan: Penjelasan Tiga Jenis Ujung
Jenis ujung—terpisah dari ukuran ujung—menentukan pengaruh sebenarnya obor terhadap logam. Sistem oksi-asetilen menggunakan tiga konfigurasi ujung yang berbeda secara fungsional, dan membingungkannya akan menghasilkan hasil yang buruk dan potensi bahaya keselamatan.
Tip pemotongan adalah konfigurasi standar: pancaran oksigen pemotongan tengah yang dikelilingi oleh empat hingga enam port pemanasan awal yang disusun secara simetris di sekelilingnya. Nyala api pemanasan awal membawa permukaan baja ke suhu pembakarannya (kira-kira 870°C / 1,600°F untuk baja ringan), yang kemudian membuka tuas oksigen pemotongan mengarahkan aliran bertekanan tinggi yang mengoksidasi dan mengeluarkan logam cair ke bawah melalui garitan. Tip ini dirancang untuk pemotongan yang bersih dan menyeluruh pada baja ringan dan baja paduan rendah. Bahan ini tidak cocok untuk baja tahan karat, aluminium, atau besi tuang yang menggunakan proses pemotongan oxy-fuel standar—bahan tersebut memerlukan proses alternatif.
Tip mencungkil menggunakan geometri lubang yang berbeda secara fundamental. Alih-alih jet pemotongan melingkar yang sempit, ujung pencungkil menghasilkan aliran oksigen lebar berbentuk kipas atau memanjang yang dirancang untuk menghilangkan material dari permukaan daripada memotongnya. Hal ini menciptakan alur berbentuk U pada logam dasar—berguna untuk menghilangkan cacat las, mempersiapkan sambungan untuk pengelasan ulang, dan membuat tepian pelat. Itu tip mencungkil oksi-asetilen untuk pekerjaan pemindahan material dibangun dengan geometri pelabuhan memanjang yang diperlukan untuk mempertahankan pemahatan yang stabil dan terkendali pada kecepatan perjalanan operator. Penggunaan ujung pemotong untuk mencongkel menghasilkan alur yang kasar dan tidak konsisten serta merusak permukaan ujung dengan cepat.
Tip pemanasan hilangkan saluran oksigen yang terputus seluruhnya. Alat ini hanya menghasilkan api pemanasan awal bervolume besar—tanpa jet pemotongan—menjadikannya alat yang tepat untuk menghilangkan tegangan, membengkokkan, meluruskan, mematri, dan memanaskan terlebih dahulu lasan tebal sebelum pengelasan busur. Itu ujung pemanas obor oksi-asetilen dan propana tersedia dalam beberapa konfigurasi port agar sesuai dengan penyebaran panas yang diperlukan untuk berbagai aplikasi pemanasan—mulai dari pemanasan terkonsentrasi sempit untuk operasi pembengkokan hingga pemanasan area luas untuk menghilangkan stres pada fabrikasi besar.
Pengaturan Tekanan berdasarkan Ukuran Tip
Menyetel tekanan gas dengan benar sama pentingnya dengan memilih ujung yang tepat—pengaturan tekanan yang terlalu kecil akan menghasilkan potongan oksidasi yang lemah; pengaturan yang terlalu besar akan membuang-buang gas, memperlebar garitan, dan dapat menyebabkan turbulensi pada aliran pemotongan yang membuat permukaan potongan menjadi kasar.
Kerangka umum: skala tekanan oksigen berdasarkan ukuran ujung dan ketebalan material, sedangkan tekanan asetilena tetap dalam kisaran sempit terlepas dari ukuran ujung. Tekanan asetilena tidak boleh melebihi 15 PSI pada regulator—di atas ambang batas tersebut, gas menjadi tidak stabil dan risiko ledakan meningkat secara signifikan. Sebagian besar pekerjaan pemotongan produksi menggunakan asetilen antara 3 dan 10 PSI tergantung pada ukuran ujung, dengan ukuran ujung yang lebih besar mengarah ke ujung atas.
Oksigen beroperasi pada rentang yang lebih luas. Tip berbahan tipis (000–0) biasanya menghasilkan 20–35 PSI yang memotong oksigen; tip jarak menengah (1–2) biasanya menggunakan 30–45 PSI; tip berdiameter besar untuk pekerjaan pelat (3–5) mungkin memerlukan 40–60 PSI atau lebih. Oksigen pemanasan awal—di mana desain obor memisahkan pemanasan awal dan pemotongan pasokan oksigen—ditetapkan lebih rendah daripada oksigen pemotongan, biasanya 3–17 PSI bergantung pada ukuran ujung. Untuk referensi tekanan resmi yang dikelompokkan berdasarkan ukuran ujung, diameter lubang, dan kecepatan potong, the Bagan ujung obor pemotongan Harris mencakup pemilihan ukuran ujung, pengaturan tekanan, dan referensi kualitas potongan menyediakan data tingkat pabrikan yang dapat diterapkan di sebagian besar seri tip standar.
Selalu atur tekanan dengan katup obor terbuka dan gas mengalir—bukan dengan katup tertutup. Pembacaan tekanan statis tidak ada artinya untuk mengatur tekanan kerja; tekanan pengiriman regulator turun saat aliran, dan tekanan kerja itulah yang menentukan kualitas nyala api di ujungnya.
Tip Perawatan, Pembersihan, dan Kapan Penggantian
Ujung yang terkontaminasi atau rusak adalah penyebab paling umum dari kualitas pemotongan yang buruk sehingga operator salah mengaitkannya dengan tekanan atau teknik gas. Pemeliharaan tip sederhana tetapi membutuhkan alat yang tepat dan latihan yang konsisten.
Penumpukan karbon di port pemanasan awal adalah masalah yang paling sering terjadi. Percikan dari proses pemotongan, dikombinasikan dengan pengaturan nyala api yang sedikit kaya bahan bakar, menyimpan karbon di dalam lubang dan di permukaan ujung. Hal ini membatasi aliran gas, mengubah pola nyala api yang dipanaskan terlebih dahulu, dan menyebabkan nyala api terangkat atau padam secara tidak terduga. Bersihkan port yang dipanaskan terlebih dahulu dengan pembersih ujung yang disesuaikan dengan diameter port—bukan dengan mata bor, yang menghilangkan tembaga dan memperbesar lubang. Saluran oksigen yang dipotong harus dibersihkan dengan kawat halus yang dipasang tanpa dipaksa; setiap pembesaran lubang pemotongan akan mengubah karakteristik aliran yang ujungnya dikalibrasi.
Kondisi wajah tip sama pentingnya. Permukaan dudukan ujung—tempat pertemuannya dengan kepala obor—harus bersih dan tidak rusak agar dapat kedap gas. Tip yang bocor pada dudukannya menyebabkan nyala api tidak teratur dan menimbulkan bahaya kebakaran. Jika permukaan ujungnya menunjukkan erosi, lubang, atau kerusakan akibat terbakar akibat peristiwa kilas balik, maka ujungnya harus diganti, bukan digerinda ulang. Penggilingan ulang mengubah geometri port pemanasan awal dan tidak direkomendasikan untuk pekerjaan pemotongan presisi.
Kilas balik—saat nyala api bergerak mundur ke dalam badan obor—merupakan peristiwa keselamatan terkait tip yang paling serius. Ini menghasilkan suara mendesis atau memekik, nyala api yang terlihat di kepala obor, dan pegangan yang cepat panas. Jika terjadi kilas balik, segera tutup kedua katup obor, lalu katup silinder. Periksa ujung, badan obor, dan selang sebelum menyalakannya kembali. Sebuah dipasang dengan benar penahan kilas balik oksi-asetilen untuk perlindungan obor dipasang di saluran masuk obor untuk menampung dan memadamkan kilas balik sebelum mencapai selang atau silinder—komponen keselamatan penting pada setiap pengaturan oksi-asetilen yang beroperasi mendekati batas desainnya.