Jawaban Singkat—dan Mengapa Tidak Sederhana
Ya, baja tahan karat bisa dilas menjadi baja ringan. Sambungan ini dapat dicapai, memiliki struktur yang baik jika dijalankan dengan benar, dan muncul dalam pekerjaan fabrikasi nyata di berbagai industri—sistem pembuangan, peralatan pemrosesan makanan, penyangga struktural, perlengkapan kelautan, dan pengerjaan logam arsitektural, semuanya secara teratur menggabungkan kedua bahan ini. Jawaban singkatnya tidak perlu dipertanyakan.
Apa yang membuat jawabannya rumit adalah segala sesuatu yang mengikutinya. Baja tahan karat dan baja ringan berbeda dalam laju ekspansi termal, konduktivitas termal, komposisi kimia, dan perilaku korosi. Masing-masing perbedaan tersebut menimbulkan mode kegagalan yang tidak dihadapi oleh pengelasan standar dengan material yang sama. Las sambungan dengan bahan pengisi yang salah dan area yang terkena panas menjadi rapuh. Pengelolaan panas yang salah akan menyebabkan baja tahan karat melengkung sementara baja ringan tertarik ke arah yang berlawanan. Biarkan sambungan tidak tersegel dan korosi galvanik akan menyerang sisi baja ringan dalam beberapa bulan setelah terpapar di luar ruangan. Mendapatkan jawaban singkat yang benar memerlukan pemahaman semua variabel ini sebelum alur cerita terjadi.
Tantangan Metalurgi: Panas, Ekspansi, dan Pengenceran
Kesulitan utamanya adalah baja tahan karat dan baja ringan merespons panas secara berbeda dalam tiga cara peracikan.
Pertama, ekspansi termal . Baja tahan karat austenitik (nilai 304 dan 316 yang paling umum ditemui dalam fabrikasi) mengembang sekitar 50% lebih banyak daripada baja ringan per derajat kenaikan suhu. Saat Anda mengelasnya bersama-sama dan kedua sisi memanas secara tidak merata, sisi baja tahan karat akan tumbuh lebih besar daripada sisi baja ringan selama pengelasan dan lebih berkontraksi selama pendinginan. Pergerakan diferensial tersebut menciptakan tegangan sisa pada sambungan—tekanan yang, jika endapan las tidak cukup ulet untuk menyerapnya, akan mengakibatkan keretakan saat rakitan mendingin.
Kedua, konduktivitas termal . Baja ringan menghantarkan panas keluar dari zona las kira-kira tiga kali lebih cepat dibandingkan baja tahan karat. Ini berarti panas terkonsentrasi pada sisi sambungan yang tahan karat, menyebabkan sambungan tetap panas lebih lama sementara sisi baja ringan mendingin dengan cepat. Hasilnya adalah distribusi panas yang tidak merata, distorsi yang tidak merata, dan kecenderungan sisi baja tahan karat menjadi terlalu panas jika tukang las tidak secara aktif mengatur masukan panas.
Ketiga, pengenceran kolam las . Saat dua logam dasar melebur ke dalam kolam las, kimianya bercampur. Jika bahan kimia logam pengisi tidak dipilih untuk mengakomodasi pengenceran ini—menyerap karbon dari baja ringan dan menyeimbangkan kandungan kromium-nikel dari baja tahan karat—endapan las yang dihasilkan dapat mengandung struktur fasa martensit atau sigma yang rapuh yang membahayakan kekuatan dan keuletan. Inilah sebabnya mengapa pemilihan pengisi adalah satu-satunya keputusan teknis yang paling penting dalam jenis sambungan ini.
Pemilihan Logam Pengisi: ER309L sebagai Pilihan Standar
Logam pengisi menjembatani dua bahan dasar yang secara kimia tidak kompatibel. Ini harus diformulasikan untuk menghasilkan endapan las yang kompatibel dengan kedua sisi sambungan setelah pengenceran terjadi—bukan hanya sisi tahan karat atau sisi baja ringan secara terpisah.
ER309L adalah pengisi standar industri untuk sambungan baja tahan karat hingga baja ringan austenitik. Kelas 309L mengandung kandungan kromium (23–25%) dan nikel (12–14%) yang lebih tinggi dibandingkan bahan pengisi tahan karat standar, khususnya untuk memperhitungkan pengenceran dengan baja karbon. Ketika baja ringan bercampur ke dalam kolam las dan mengurangi kandungan paduannya, peningkatan kandungan kimia awal dari endapan 309L akan mengimbanginya, menghasilkan komposisi las akhir yang tetap austenitik, ulet, dan tahan korosi. Penunjukan "L" menunjukkan kandungan karbon rendah—faktor penting yang mengurangi risiko sensitisasi (pengendapan karbida pada batas butir) di zona sisi tahan karat yang terkena dampak panas. Untuk panduan detail pemilihan logam pengisi pada berbagai tingkatan baja tahan karat, lihat Panduan teknis Hobart Brothers tentang pengelasan baja tahan karat dengan pemilihan logam pengisi yang direkomendasikan berdasarkan aplikasi memberikan rekomendasi tingkat tertentu yang memperhitungkan persyaratan kinerja mekanis dan korosi.
ER312 adalah pilihan kedua untuk sambungan yang melibatkan komposisi baja ringan yang tidak diketahui atau kandungan karbonnya lebih tinggi. Kelas 312 memiliki kandungan ferit yang lebih tinggi dibandingkan 309L, sehingga memberikan ketahanan yang lebih besar terhadap retak panas dalam skenario pengenceran tinggi. Harganya lebih mahal dan stoknya lebih sedikit dibandingkan 309L, menjadikannya pilihan yang tepat ketika kandungan kimia bahan dasarnya tidak pasti dibandingkan pilihan pertama yang rutin.
Yang tidak boleh Anda gunakan: pengisi baja ringan (kawat ER70S-6 atau setara). Pengisi baja ringan pada sambungan baja tahan karat hingga baja ringan menghasilkan endapan las yang akan berkarat pada garis sambungan. Sisi tahan karatnya baik-baik saja; lasan itu sendiri terkorosi. Pengisi baja tahan karat standar (ER308L, bahan pengisi yang sama untuk baja tahan karat 304 hingga baja tahan karat 304) juga tidak cocok—bahan ini tidak memiliki kandungan paduan tinggi yang diperlukan untuk bertahan dalam pengenceran dengan baja karbon dan dapat menghasilkan las dengan ketahanan korosi yang tidak memadai pada sisi baja tahan karat.
Proses Pengelasan: Opsi TIG, MIG, dan Oksila-Asetilena
Tiga proses yang umum digunakan untuk sambungan baja tahan karat hingga baja ringan, masing-masing memiliki profil keunggulan berbeda.
TIG (GTAW) adalah proses yang disukai untuk pekerjaan presisi, material berpenampang tipis (di bawah 3 mm), dan aplikasi yang mengutamakan penampilan las—peralatan layanan makanan, panel arsitektur, dan sambungan struktural yang terlihat. TIG memberi operator kendali terbesar atas masukan panas, ukuran genangan air, dan laju penambahan pengisi. Gas pelindung argon (100% argon untuk pekerjaan tahan karat) menghasilkan lasan yang bersih dengan percikan minimal dan tanpa terak. Pengorbanannya adalah persyaratan kecepatan dan keterampilan: TIG menuntut kontrol arus listrik, sudut obor, kecepatan gerak, dan penambahan pengisi secara bersamaan, sehingga tidak cocok untuk lingkungan produksi tinggi dan operator yang belum mengembangkan kemahiran dalam proses tersebut.
MIG (GMAW) dengan kawat ER309L menjadi pilihan produksi untuk pekerjaan fabrikasi struktur dan berat. MIG lebih cepat dari TIG, lebih mudah dipelajari, dan mampu menangani bagian material yang lebih tebal secara efisien. Gas pelindung untuk pekerjaan MIG baja tahan karat hingga baja ringan biasanya merupakan campuran argon tinggi (98% Ar / 2% CO₂ atau trimix argon, helium, dan CO₂); gas pelindung baja ringan standar dengan kandungan CO₂ tinggi mengoksidasi sisi tahan karat dan menurunkan ketahanan korosi di zona pengelasan.
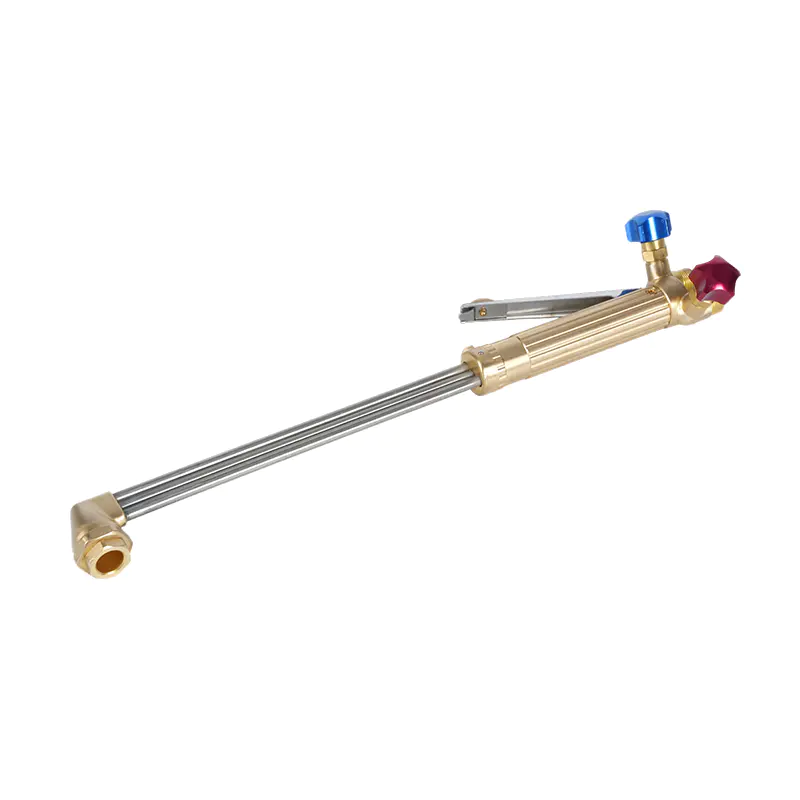
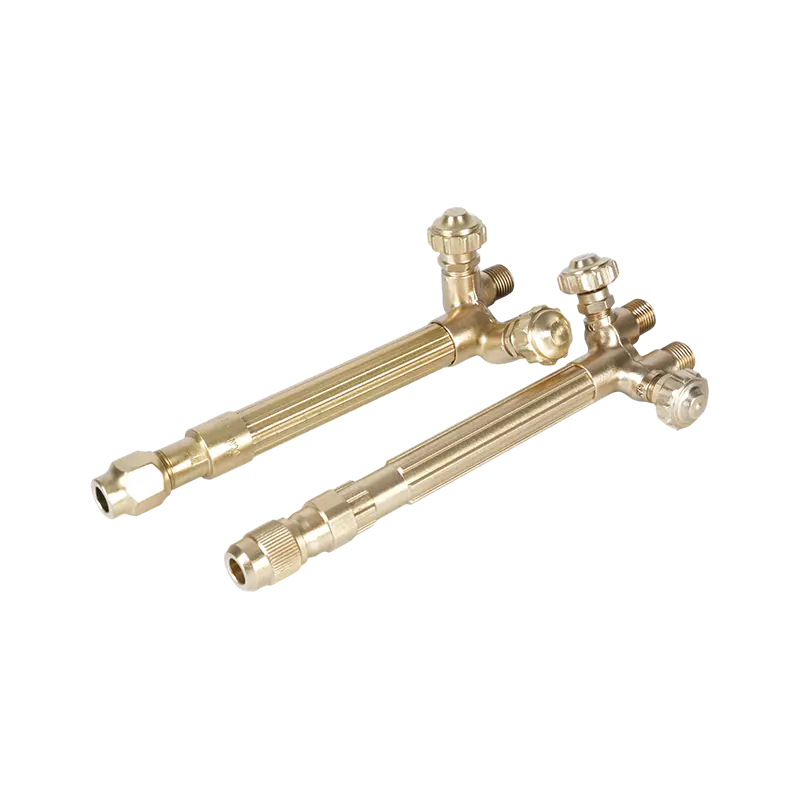
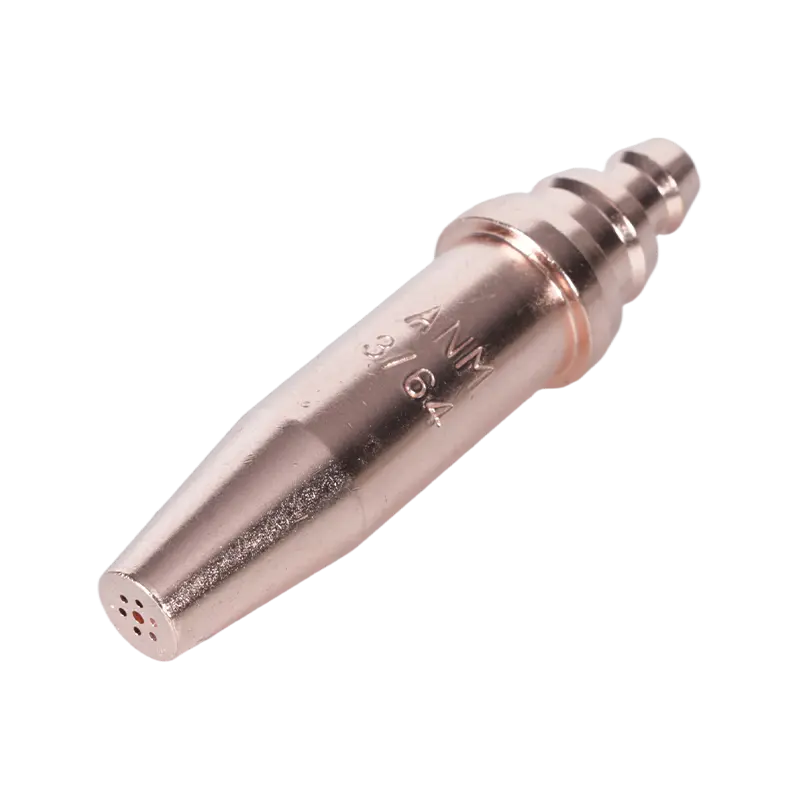
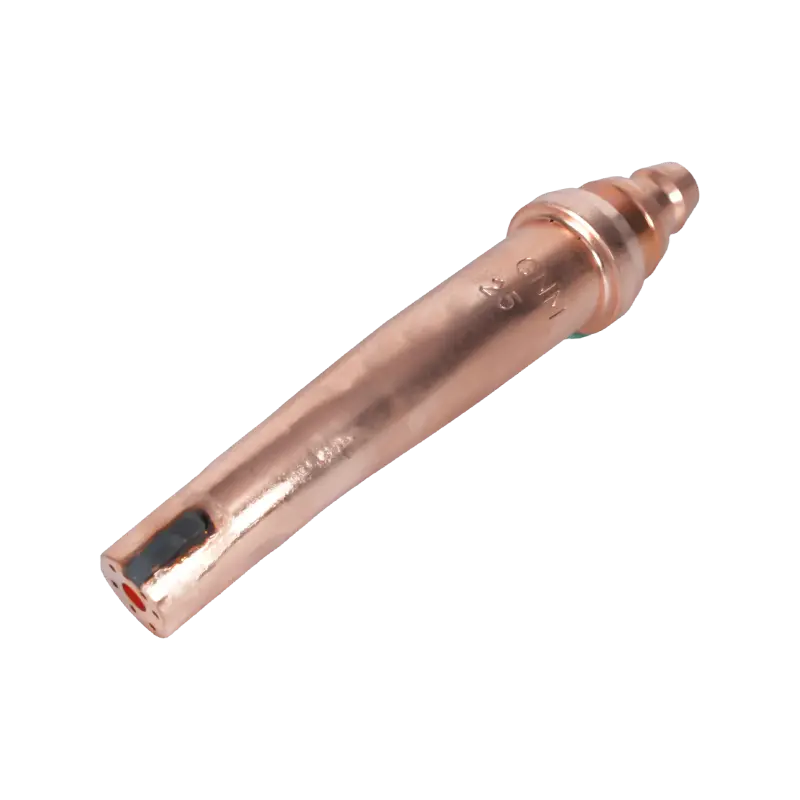
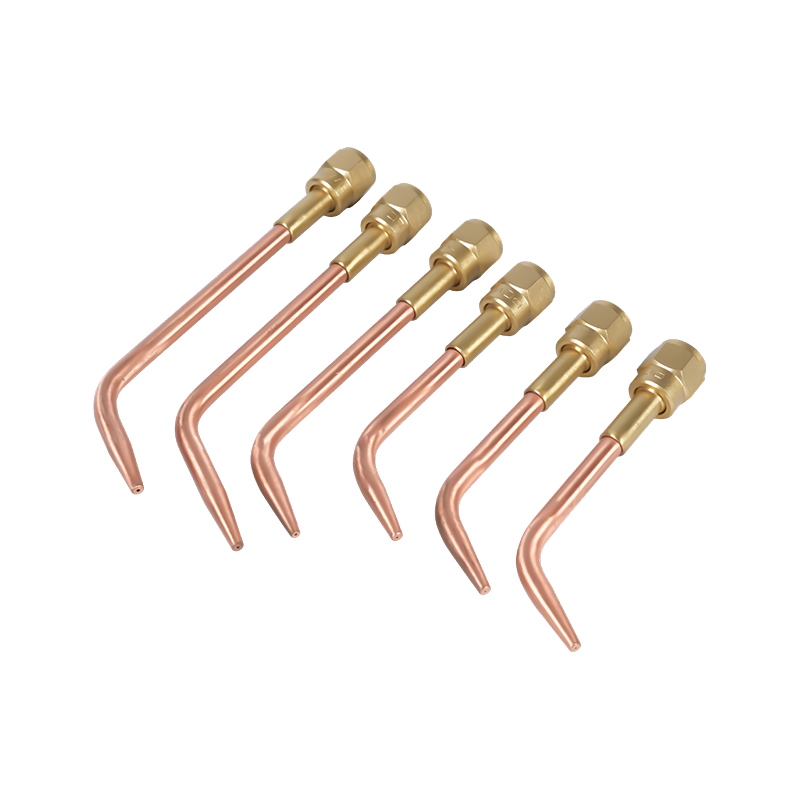
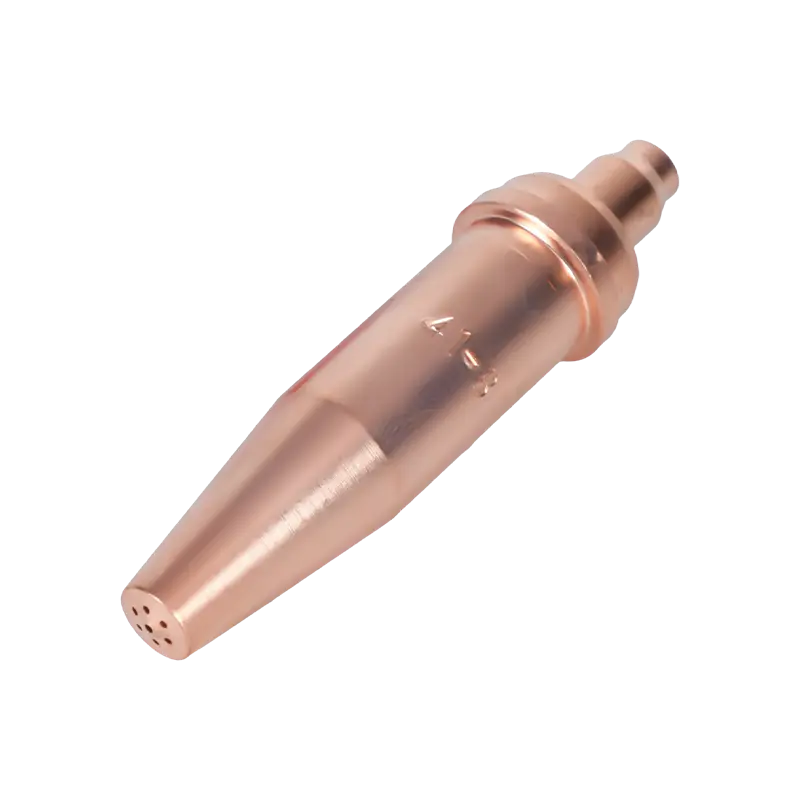
Pengelasan oksi-asetilen cocok untuk pekerjaan lembaran tipis dan bagian kecil di mana peralatan TIG tidak tersedia. Prosesnya memerlukan pengelolaan panas yang hati-hati karena nyala api terbuka menghantarkan panas kurang tepat dibandingkan busur listrik, sehingga lebih mudah membuat sisi baja tahan karat menjadi terlalu panas. Nyala api netral—rasio oksigen terhadap asetilena kira-kira 1:1—wajib; nyala api pengoksidasi menyerang lapisan kromium oksida pada baja tahan karat dan menimbulkan porositas. SEBUAH pengelasan oksi-asetilen kecil dan obor pemanas untuk pekerjaan presisi memberi operator kontrol nyala api yang halus yang diperlukan untuk sambungan logam tipis yang berbeda, sedangkan pengelasan gas portabel dan obor pemanas untuk penggunaan di tempat memperluas kemampuan ini untuk perbaikan lapangan dan fabrikasi lokasi di mana peralatan busur tidak tersedia. Untuk tips pengelasannya sendiri, ujung obor las oksi-asetilen tugas berat menangani pekerjaan bagian yang lebih berat, sementara ujung obor las oksi-asetilen yang ringan sesuai dengan aplikasi lembaran logam pengukur yang lebih tipis di mana kontrol panas adalah prioritasnya.
| Proses | Terbaik Untuk | Pengisi | Tingkat Keterampilan | Kontrol Panas |
|---|---|---|---|---|
| TIG (GTAW) | Lembaran tipis, presisi, sambungan terlihat | batang ER309L | Lanjutan | Luar biasa |
| MIG (GMAW) | Struktural, fabrikasi berat, produksi | kawat ER309L | Menengah | Bagus |
| Oxy-Acetylene | Lembaran tipis, perbaikan lapangan, lokasi tanpa listrik | batang 309L | Menengah | Sedang |
Kontrol Panas dan Manajemen Distorsi
Manajemen panas dalam pengelasan baja tahan karat hingga baja ringan lebih menuntut dibandingkan pengelasan dengan bahan yang sama karena kedua sisi merespons panas dengan laju yang berbeda. Tujuannya adalah untuk menghasilkan panas yang cukup untuk mencapai fusi tanpa membiarkan sisi stainless berada pada suhu tinggi dalam waktu yang cukup lama sehingga terjadi sensitisasi atau distorsi yang berlebihan.
Beberapa teknik mengatasi hal ini secara langsung. Pengelasan belakang —menjalankan segmen las pendek dengan arah yang berlawanan dengan pergerakan keseluruhan—mendistribusikan panas secara lebih merata di sepanjang sambungan dibandingkan pengelasan ke depan terus-menerus, sehingga mengurangi konsentrasi panas yang menyebabkan baja tahan karat melengkung. Pemanasan intermiten , khususnya relevan untuk pekerjaan oksi-asetilen, berarti memberikan panas, berhenti sejenak untuk membiarkan sisi tahan karat menurunkan sebagian suhunya, lalu melanjutkan. Hal ini mencegah baja tahan karat mengumpulkan panas melebihi ambang distorsinya.
Penjepitan dan pemasangan bukan merupakan pilihan untuk sambungan yang lebih panjang. Karena sisi baja tahan karat mengembang lebih banyak dan mendingin lebih lambat, sambungan yang tidak terpasang akan tertarik dan terpelintir seiring dengan berlangsungnya pengelasan. Menempel secara berkala sebelum menjalankan manik-manik penuh, dan mengamankan rakitan ke pelat perlengkapan datar atau punggung kuat, menjaga sambungan tetap sejajar melalui siklus termal. Gunakan sikat kawat khusus baja tahan karat di sisi baja tahan karat dan sikat khusus baja ringan di sisi lainnya—kontaminasi silang partikel baja karbon ke permukaan baja tahan karat akan menciptakan bintik karat yang lama kelamaan akan berkembang menjadi lubang korosi.
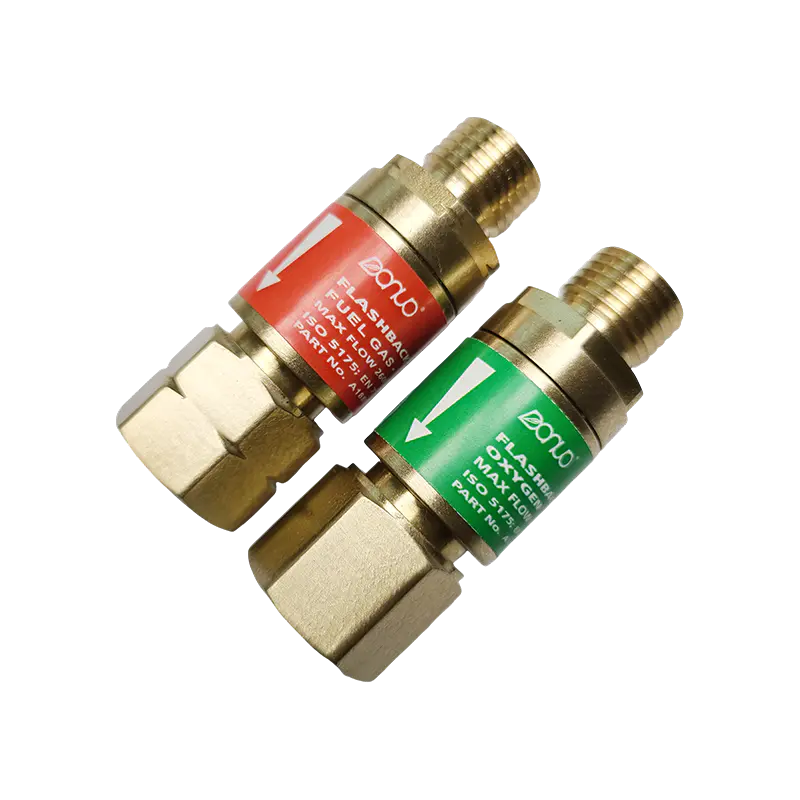
Saat menjalankan beberapa lintasan las, biarkan sambungan menjadi dingin di antara lintasan. Penumpukan hot pass pada hot pass pada sambungan baja tahan karat ke baja ringan akan menambah masukan panas dan berisiko mendorong sensitisasi pada baja tahan karat dan pertumbuhan butiran berlebihan di zona yang terkena dampak panas baja ringan. Itu penahan kilas balik asetilen untuk keselamatan pengelasan harus dipasang di saluran masuk obor pada pengaturan oksi-asetilen apa pun yang digunakan untuk operasi pengelasan jangka panjang, di mana siklus pemanasan berulang dapat menimbulkan fluktuasi tekanan yang memicu kejadian kilas balik.
Perawatan Pasca Pengelasan: Melindungi Sambungan dalam Jangka Panjang
Pengelasan baja tahan karat hingga baja ringan yang kokoh secara struktural hanyalah setengah dari pekerjaan. Jika tidak ditangani, sambungan akan rusak karena korosi jauh sebelum rusak secara mekanis—karena dua logam yang bersentuhan secara listrik dengan uap air akan menciptakan sel galvanik yang mempercepat karat pada sisi baja ringan.
Korosi galvanik terjadi karena baja tahan karat lebih mulia secara elektrokimia dibandingkan baja ringan. Dengan adanya elektrolit (kelembaban, kelembapan, air garam), baja ringan bertindak sebagai anoda korban dan terkorosi lebih cepat dibandingkan jika diisolasi. Semakin agresif lingkungannya, semakin cepat proses ini berjalan. Untuk aplikasi kering dalam ruangan, efek galvanisasi minimal. Untuk lingkungan luar ruangan, laut, atau kelembaban tinggi, sambungan memerlukan perlindungan aktif.
Di sisi tahan karat, pasif —pengolahan dengan asam nitrat atau asam sitrat sesuai ASTM A967—mengembalikan lapisan oksida kromium yang terganggu akibat panas pengelasan, mengembalikan permukaan tahan karat ke tingkat ketahanan korosi yang dirancang. Langkah ini merupakan praktik standar dalam fabrikasi baja tahan karat layanan makanan, farmasi, dan kelautan dan tidak boleh dilewati jika permukaan baja tahan karat akan terkena bahan korosif.
Di sisi baja ringan, penyegelan dan pelapisan adalah pertahanan utama. Cat, primer epoksi, atau primer kaya seng yang diaplikasikan pada sisi baja ringan mengganggu jalur kelembapan yang mendorong korosi galvanik. Untuk aplikasi perendaman atau kelautan, anoda korban seng yang terikat pada sisi baja ringan memberikan perlindungan elektrokimia dengan menimbulkan korosi pada baja. Menyegel ujung las dengan sealant yang sesuai mencegah masuknya kelembapan pada garis sambungan itu sendiri—seringkali merupakan titik paling rentan di mana korosi celah dapat dimulai bahkan ketika permukaan di sekitarnya sudah dilapisi.
Dilakukan dengan logam pengisi yang tepat, masukan panas yang terkontrol, dan perawatan pasca-las yang tepat, sambungan baja tahan karat hingga baja ringan akan sesuai dengan masa pakai struktur di sekitarnya. Melewatkan salah satu dari langkah-langkah ini akan memperpendek umur tersebut secara signifikan—itulah sebabnya jawaban singkat ("ya, Anda bisa") hanya berguna jika disertai dengan proses lengkap di baliknya.