Suhu yang dihasilkan oleh obor pemotongan adalah salah satu angka yang paling sering disebutkan – dan paling sering disalahpahami – dalam pemotongan oxy-fuel. Orang-orang bertanya seberapa panas obor pemotong, menerima angka ribuan derajat, dan berasumsi lebih tinggi selalu lebih baik. Kenyataannya lebih beragam: suhu nyala api merupakan salah satu faktor dalam kinerja pemotongan, namun bukan satu-satunya, dan tidak selalu merupakan faktor terpenting. Memahami arti sebenarnya dari angka suhu membantu Anda memilih gas yang tepat, tip yang tepat, dan pengaturan yang tepat untuk pekerjaan yang dilakukan.
Seberapa Panas Obor Pemotongan?
Nyala api yang dipanaskan terlebih dahulu pada obor pemotongan — cincin api yang mengelilingi ujung pemotongan sebelum tuas oksigen pemotongan diaktifkan — mencapai suhu antara 4,400°F dan 6,000°F (kira-kira 2,400°C hingga 3,300°C), bergantung pada bahan bakar gas yang digunakan dan rasio oksigen terhadap bahan bakar dalam campuran. Kisaran ini mencakup semua pengaturan pemotongan oksi-bahan bakar yang umum, mulai dari propana di ujung bawah hingga oksi-asetilen di ujung atas.
Nyala api yang dipanaskan sebelumnya memiliki tujuan tertentu: menaikkan logam dasar ke suhu pembakarannya, yang untuk baja karbon ringan kira-kira 1.600°F (870°C). Pada suhu ini, baja mencapai warna oranye terang dan mulai menunjukkan percikan api di tepi permukaan. Hanya pada titik ini logam siap untuk dipotong. Saat operator membuka tuas oksigen pemotongan, aliran oksigen murni bertekanan tinggi dimasukkan ke area yang dipanaskan sebelumnya — dan pemotongan sebenarnya dimulai.
Yang penting, aliran oksigen pemotongan itu sendiri tidak menambah suhu nyala api secara signifikan . Apa yang dilakukannya adalah memulai dan mempertahankan reaksi kimia antara oksigen dan besi dalam baja. Reaksi tersebut – bukan nyala api obor – yang melakukan pekerjaan pemotongan sebenarnya.
Mengapa Memotong Suhu Obor Hanya Sebagian dari Cerita
Perbedaan antara suhu nyala api dan keluaran panas adalah sesuatu yang dipahami oleh operator pemotongan berpengalaman tetapi sering kali diabaikan oleh pemula. Suhu mengukur seberapa panas nyala api pada intinya. Keluaran panas — diukur dalam BTU per kaki kubik gas yang dikonsumsi — mengukur berapa banyak energi panas yang ditransfer api ke benda kerja seiring waktu. Hal ini terkait namun tidak identik, dan mengoptimalkan salah satu hal tidak secara otomatis mengoptimalkan hal lainnya.
Asetilena menghasilkan nyala api oksi-bahan bakar terpanas dibandingkan gas apa pun yang umum tersedia, namun keluaran panas totalnya (kandungan BTU) lebih rendah dibandingkan propilena dan propana karena pembakarannya lebih cepat dengan volume bahan bakar lebih sedikit. Nyala api propilena terbakar lebih dingin dibandingkan asetilena, namun kerucut api bagian luarnya menghasilkan kandungan BTU yang jauh lebih besar — artinya ia dapat memanaskan baja bermassa lebih besar dengan lebih efisien untuk aplikasi tertentu, meskipun suhu puncaknya lebih rendah.
Proses pemotongan itu sendiri pada dasarnya juga bersifat kimiawi, bukan termal. Setelah baja mencapai suhu pembakaran, aliran oksigen pemotongan mengoksidasi besi – yang pada dasarnya membakarnya – dalam reaksi eksotermik yang menghasilkan panasnya sendiri. Nyala api obor yang dipanaskan akan mempertahankan reaksi ini saat obor bergerak di sepanjang pemotongan, namun energi yang mendorong pemotongan sebagian besar akan bertahan sendiri setelah terbentuk. Inilah sebabnya mengapa obor pemotongan tidak hanya melelehkan baja seperti yang diharapkan oleh tukang las: obor tersebut secara kimiawi mengubah jalur sempit besi menjadi oksida besi cair (terak), yang dikeluarkan dari garitan oleh tekanan oksigen.
Perbandingan Temperatur Bahan Bakar Gas
Empat gas merupakan penyebab sebagian besar aplikasi pemotongan oxy-fuel. Karakteristik suhu dan keluaran panasnya berbeda-beda sehingga masing-masing lebih cocok untuk tugas tertentu:
| Bahan Bakar Gas | Suhu Api (dengan O₂) | Api Primer BTU/ft³ | Aplikasi Terbaik |
|---|---|---|---|
| asetilena | ~5.600°F (3.100°C) | ~507 BTU/kaki³ | Pemanasan cepat, baja tipis hingga sedang, pemotongan presisi |
| propilena | ~5.300°F (2.930°C) | ~440 BTU/ft³ (utama); menengah atas | Baja tebal, pemotongan bevel, pemotongan skrap, efisiensi biaya |
| propana | ~4.600°F (2.540°C) | ~255 BTU/ft³ (utama) | Pemanasan baja tebal, pemotongan kecepatan lambat, pemanasan awal sebagian besar |
| MAPP / MAP-Pro | ~5.300°F (2.930°C) | Mirip dengan propilena | Pemanasan sebagian kecil, pematrian, pemotongan terendam bertekanan tinggi |
Perhatikan bahwa nilai BTU bervariasi menurut sumber dan metode pengukuran. Gambar di atas mencerminkan pelepasan panas primer (kerucut bagian dalam), yang merupakan nilai paling relevan untuk kecepatan pemanasan awal. Kandungan BTU nyala api sekunder (kerucut luar) merupakan faktor tambahan — khususnya signifikan untuk propilena, yang menghasilkan lebih dari dua kali keluaran BTU nyala api sekunder asetilena.

Asetilena: Api Terpanas, Pemanasan Awal Tercepat
Oxy-acetylene menghasilkan suhu nyala api tertinggi dibandingkan gas pemotongan pada umumnya — sekitar 5.600°F (3.100°C) dengan rasio oksigen terhadap bahan bakar 1:1. Hal ini berarti waktu pemanasan awal tercepat, yang penting dalam lingkungan produksi di mana waktu pemotongan siklus mempengaruhi hasil produksi. Untuk pekerjaan presisi pada stok yang lebih tipis, kerucut bagian dalam asetilena yang terkonsentrasi menghasilkan panas yang ditargetkan dengan penyebaran minimal, mengurangi zona yang terkena panas pada bagian-bagian yang memerlukan keakuratan dimensi.
Asetilena mempunyai dua keterbatasan yang signifikan. Pertama, gas ini tidak boleh digunakan pada tekanan yang melebihi 15 PSI — di atas ambang batas ini, gas menjadi tidak stabil dan dapat terurai secara eksplosif tanpa sumber penyulutan. Batas atas tekanan ini membatasi laju aliran maksimum yang dapat dicapai, yang pada gilirannya membatasi kecepatan pemotongan pada pelat yang sangat tebal. Kedua, kecenderungan kilas balik asetilena yang lebih tinggi dibandingkan dengan gas alternatif berarti bahwa penahan kilas balik bukanlah suatu pilihan — namun merupakan persyaratan keselamatan untuk setiap pengaturan oksi-asetilen. Gas juga hanya tersedia dalam silinder dengan kapasitas maksimum sekitar 400 kaki kubik, sehingga lebih mahal untuk menjaga pasokan untuk operasi pemotongan volume tinggi.
Propana dan Propilena: Suhu Lebih Rendah, BTU Lebih Tinggi
Propana terbakar pada suhu sekitar 4.600°F (2.540°C) dengan oksigen — jauh lebih dingin daripada asetilena — namun kandungan BTU api sekundernya yang tinggi membuatnya efektif untuk memanaskan baja dalam jumlah besar dan memotong pelat tebal dengan kecepatan lebih rendah. Diperlukan waktu pemanasan awal yang lebih lama merupakan trade-off yang diterima dalam aplikasi di mana kualitas pemotongan pada bagian yang berat lebih penting daripada kecepatan siklus. Propana tersedia secara luas, dapat dipasok dalam jumlah besar atau melalui pipa, dan jauh lebih murah dibandingkan asetilena per unit panas yang disalurkan.
Propilena menempati posisi tengah: suhu nyalanya sekitar 5.300°F (2.930°C) mendekati asetilena, namun kandungan BTU totalnya — menggabungkan nyala api primer dan sekunder — kira-kira dua kali lipat dari asetilena per kaki kubik gas. Kombinasi ini menjadikan propilena pilihan utama untuk memotong baja tebal, pemotongan bevel, pemrosesan skrap, dan aplikasi semprotan api. Harganya juga sekitar 50% lebih murah dibandingkan asetilena, 20 kali lebih stabil (dengan kecenderungan kilas balik yang sangat rendah), dan satu silinder propilena seberat 100 pon dapat menggantikan sekitar lima silinder asetilena besar dalam penggunaan pemotongan biasa. Untuk operasi yang saat ini menggunakan asetilena untuk pemotongan umum dan ingin mengurangi biaya gas tanpa kehilangan kinerja secara signifikan, propilena adalah alternatif yang paling tepat.
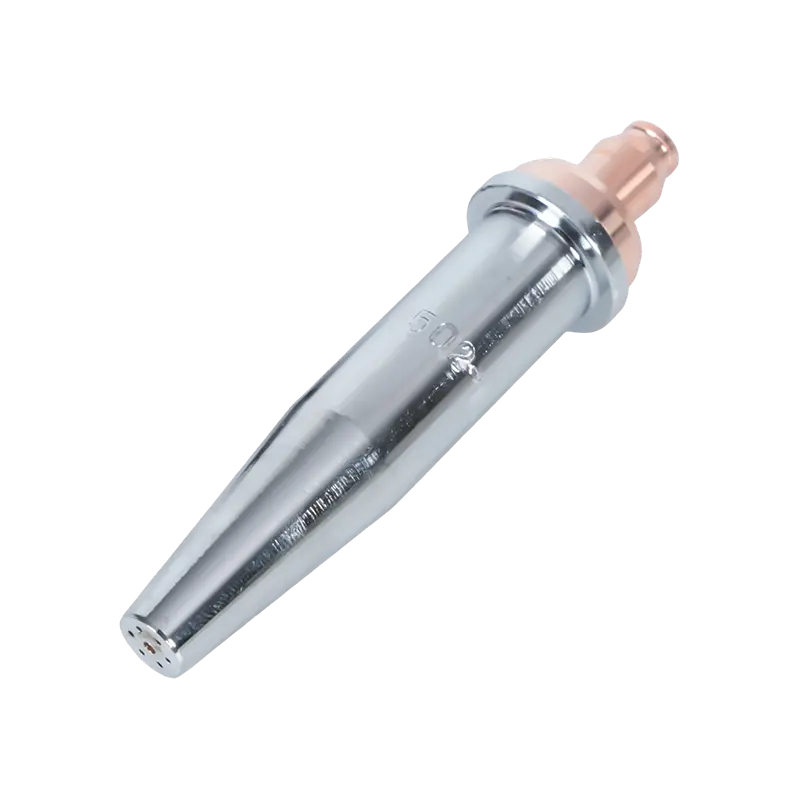
Propana dan propilena memerlukan ujung obor model injektor daripada ujung tekanan yang sama seperti yang digunakan dengan asetilena. Penggunaan jenis ujung gas yang salah akan menurunkan kualitas pemotongan dan dapat menimbulkan bahaya keselamatan — pemilihan ujung harus sesuai dengan bahan bakar gas.
Bagaimana Ujung Pemotongan Mempengaruhi Pengiriman Panas
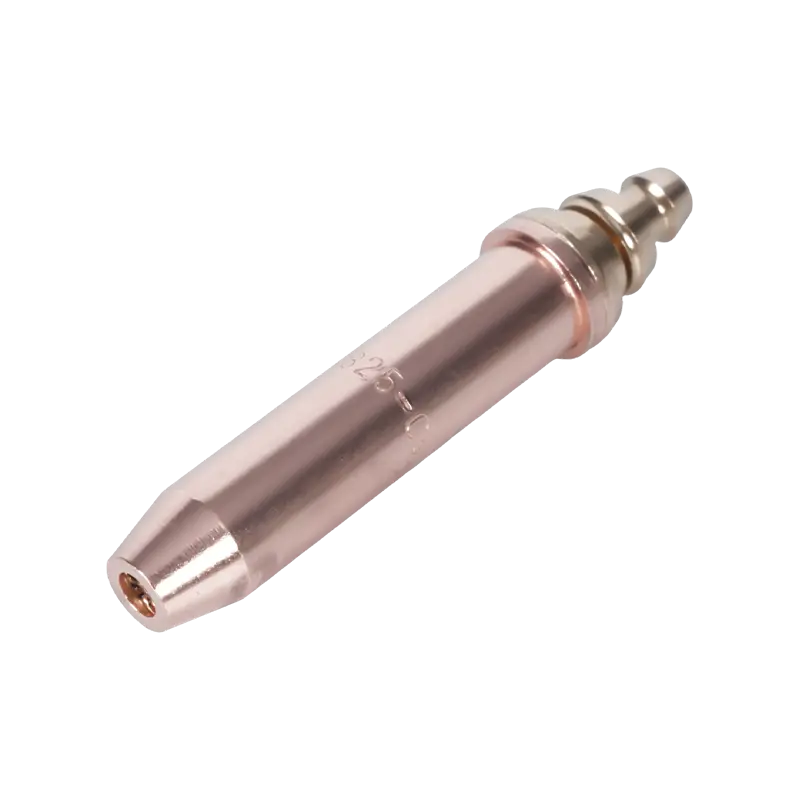
Ujung pemotongan adalah komponen yang menerjemahkan tekanan dan aliran gas menjadi nyala api yang dipanaskan secara efektif dan memotong aliran oksigen. Desainnya — jumlah, ukuran, dan sudut lubang pemanasan awal, serta diameter lubang oksigen pemotongan pusat — menentukan bagaimana suhu nyala api dikirimkan ke benda kerja dalam praktiknya, terlepas dari kemampuan gas itu sendiri secara teoritis.
Tip yang terlalu kecil untuk aplikasi akan membatasi aliran oksigen dan memperpanjang waktu pemanasan awal melebihi suhu gas yang seharusnya. Ujung yang terlalu besar untuk material tipis akan menyebarkan panas ke area yang lebih luas dari yang diperlukan, sehingga meningkatkan distorsi dan mengurangi kualitas potongan. Tip yang aus atau rusak — dengan lubang yang membesar atau berubah bentuk akibat siklus panas yang berulang atau pembersihan yang tidak tepat — menghasilkan nyala api yang tidak teratur yang tidak dapat mempertahankan suhu penyalaan yang konsisten di seluruh jalur pemotongan, sehingga menyebabkan tepian kasar dan titik-titik yang tidak terpotong terlepas dari seberapa panas nyala api secara teori.
Bahan tip juga penting: tip yang dibuat dengan toleransi lubang yang tepat mempertahankan karakteristik aliran yang konsisten selama masa pakainya, sedangkan tip berkualitas rendah mungkin memiliki variasi dimensi yang menghasilkan hasil yang tidak konsisten sejak penggunaan pertama. Ujung obor pemotongan asetilena dirancang untuk pemotongan bahan bakar oksi bersuhu tinggi direkayasa dengan geometri lubang dan spesifikasi material yang dibutuhkan oleh tekanan dan suhu oksi-asetilen. Untuk pengaturan propana dan bahan bakar alternatif, ujung obor pemotongan propana untuk pengaturan bahan bakar alternatif BTU tinggi menggunakan desain gaya injektor yang memerlukan gas alternatif bertekanan rendah untuk mencapai pencampuran bahan bakar-oksigen yang tepat di ujungnya.

Mengelola Suhu untuk Pemotongan yang Aman dan Bersih
Mengoperasikan obor pemotongan pada kisaran suhu yang tepat merupakan masalah keselamatan dan kinerja. Badan obor yang terlalu panas — akibat serangan balik yang berlebihan (nyala api singkat muncul kembali ke ujungnya) atau kilas balik (nyala api kembali menyala ke dalam selang atau regulator) — dapat merusak peralatan dan menimbulkan bahaya serius.
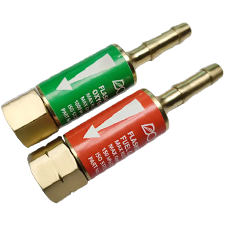
Serangan balik biasanya terjadi akibat ujung yang menyentuh benda kerja, tekanan gas yang salah, atau lubang ujung yang kotor atau rusak. Nyala api padam dengan letupan tajam dan dapat dinyalakan kembali. Kilas balik lebih serius: nyala api menjalar kembali melewati ujung ke dalam badan obor dan selang, menghasilkan suara mendesis atau memekik dan berpotensi mencapai pasokan gas. Pemasangan obor modern mengatasi risiko ini dengan penahan kilas balik — perangkat yang dipasang di antara selang dan badan obor (atau pengatur) yang dilengkapi katup periksa dan pemutus termal untuk menghentikan aliran gas balik sebelum mencapai silinder. Penahan kilas balik untuk pengoperasian obor pemotongan yang aman adalah komponen keselamatan yang diperlukan untuk sistem oxy-fuel apa pun — bukan aksesori opsional — dan harus diperiksa secara berkala untuk mengetahui adanya kerusakan atau penyumbatan.
Manajemen suhu selama pemotongan juga melibatkan menjaga jarak obor ke tempat kerja yang benar. Terlalu dekat dan percikan akan mencemari lubang ujung dan dapat menyebabkan serangan balik; terlalu jauh dan api pemanasan awal akan kehilangan efektivitasnya, sehingga memperpanjang waktu pemanasan awal dan menurunkan kualitas potongan. Jarak kebuntuan yang benar bervariasi berdasarkan ukuran ujung dan jenis gas dan ditentukan dalam data produsen ujung untuk setiap nomor ujung.
Memilih Pengaturan yang Tepat untuk Kebutuhan Suhu Anda
Pertanyaan praktisnya bukanlah "gas mana yang terbakar paling panas?" namun "kombinasi gas dan ujung mana yang memberikan panas yang tepat untuk material dan aplikasi spesifik saya secara efisien dan aman?" Jawabannya tergantung pada ketebalan baja, kualitas potongan yang dibutuhkan, volume produksi, dan ketersediaan gas.
Untuk baja tipis hingga sedang (hingga kira-kira 1 inci) yang mengutamakan kualitas dan kecepatan pemotongan, oksi-asetilen dengan ujung asetilena yang cocok adalah pilihan standar. Untuk pemotongan pelat tebal, pemrosesan skrap, atau operasi volume tinggi di mana biaya gas merupakan faktor penting, propilena dengan ujung injektor yang tepat menghasilkan kinerja mendekati asetilena dengan biaya pengoperasian yang jauh lebih rendah. Untuk penggunaan sesekali atau lokasi di mana pasokan asetilen tidak praktis, propana memberikan alternatif yang dapat diandalkan dengan kinerja yang memadai untuk sebagian besar tugas pemotongan struktural.
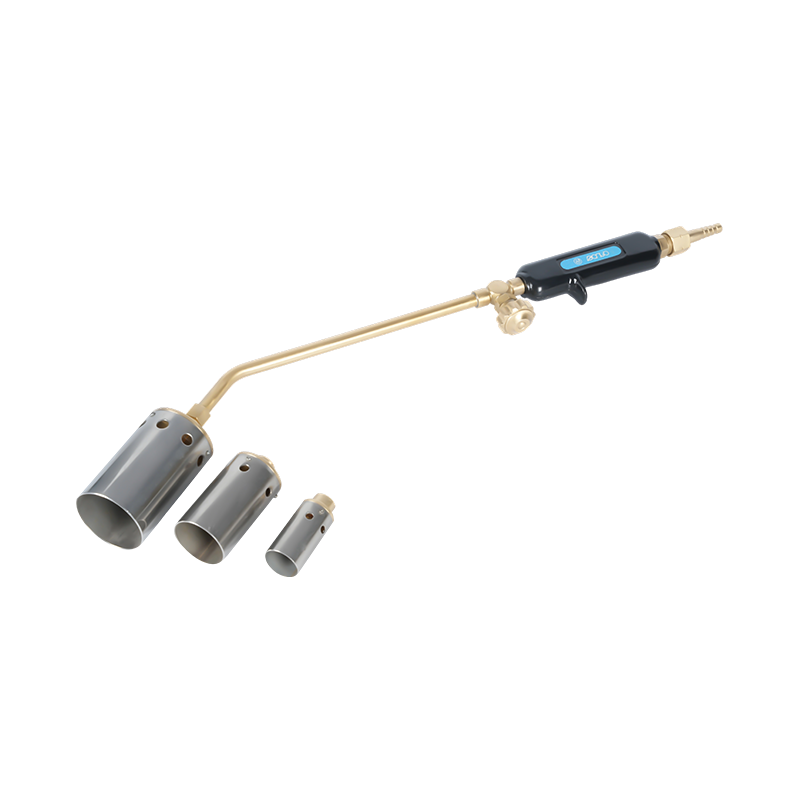
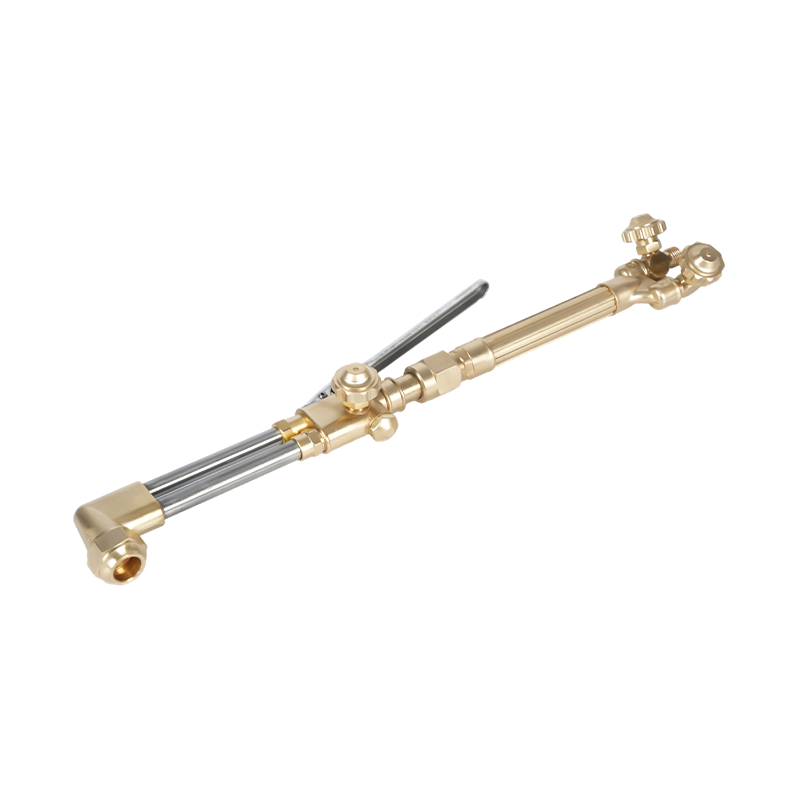
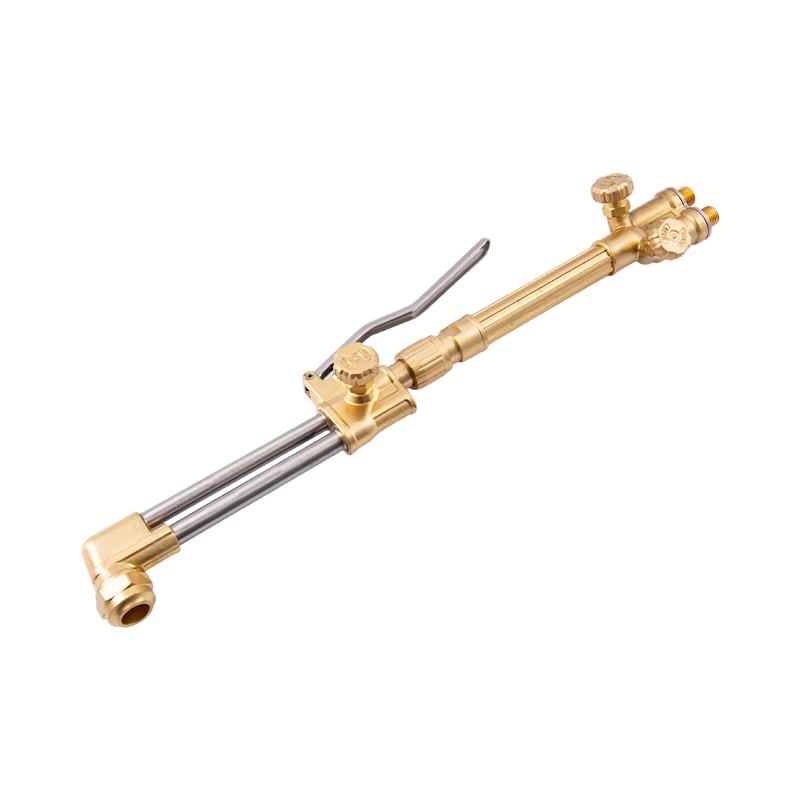
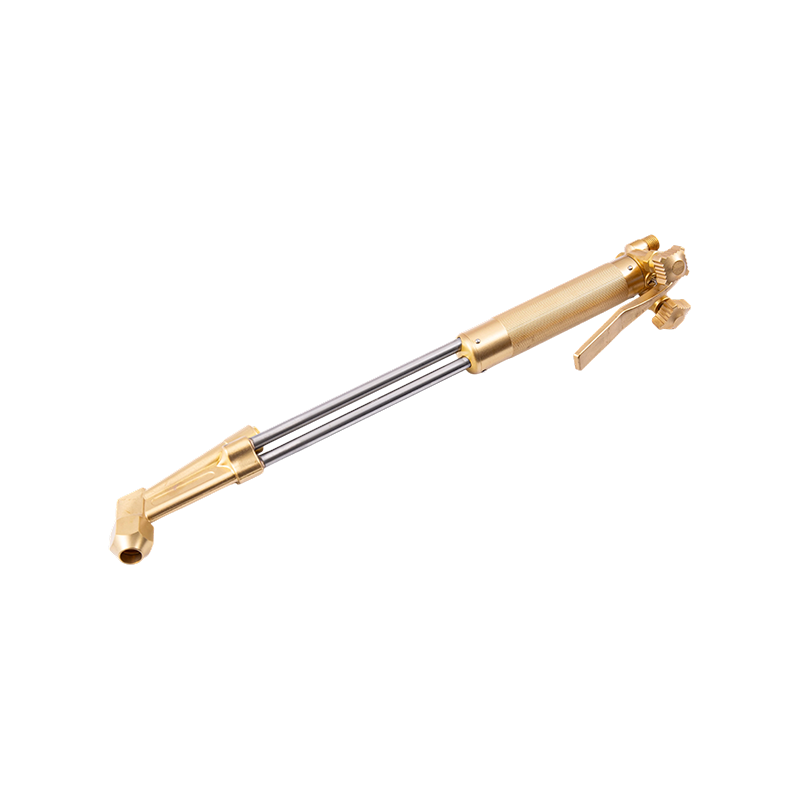
Apapun kombinasi gas dan ujung yang dipilih, gagang obor, alat pemotong, dan regulator harus kompatibel dengan gas tersebut dan sesuai dengan tekanan yang terlibat. Kit obor pemotongan lengkap untuk pengaturan pemotongan oxy-fuel menyediakan komponen yang cocok — pegangan, attachment, tip, dan selang — yang dirancang untuk bekerja sama pada tekanan dan laju aliran yang tepat untuk jenis gas tertentu. Bagi operator yang telah memiliki pegangan obor dan perlu menambah kemampuan pemotongan, alat tambahan pemotong yang kompatibel dengan sistem pegangan obor utama memungkinkan fungsi pemotongan ditambahkan tanpa mengganti pengaturan penuh — asalkan alat tambahan tersebut sesuai dengan bahan bakar gas yang digunakan.