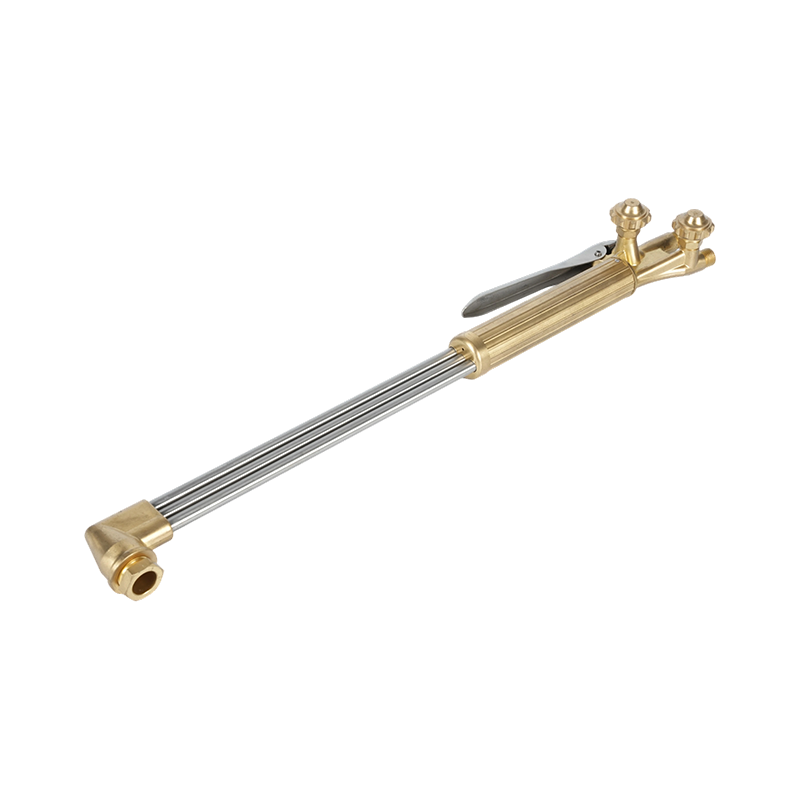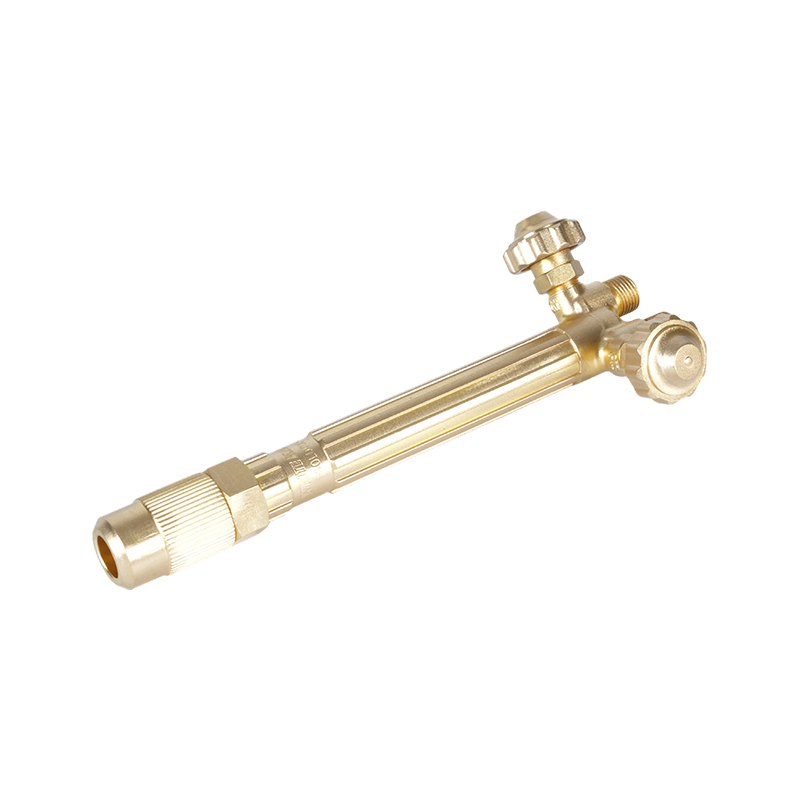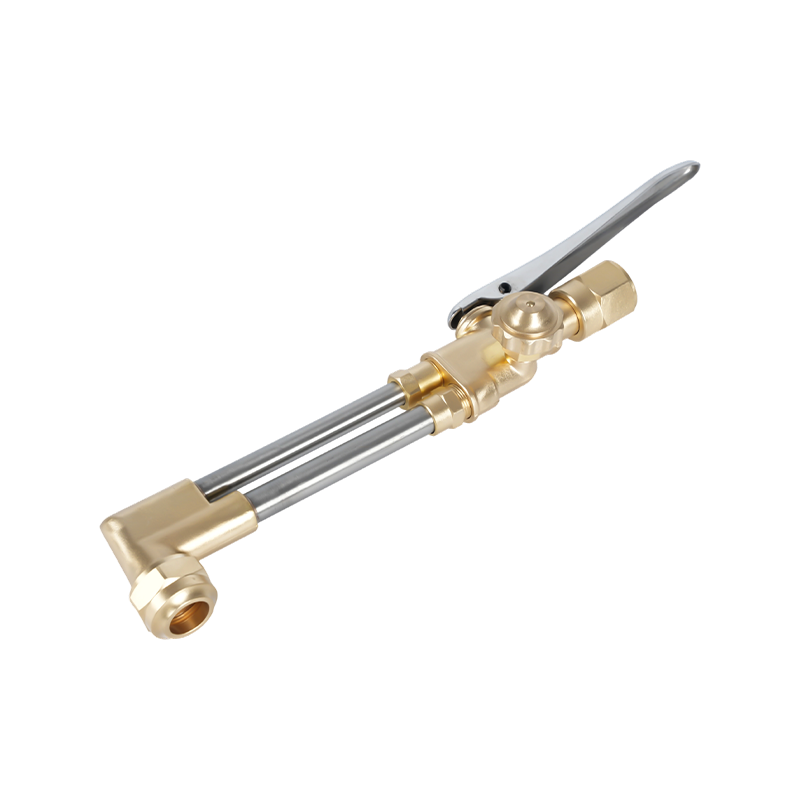
Sebuah toko mempunyai pelat 20 mm yang menunggu di meja potong. Mandor menyetel regulator ke tekanan yang sama dengan yang bekerja pada lembaran 6 mm sehari sebelumnya, menyalakan obor, dan mendapatkan potongan yang menyembul, tergagap, dan meninggalkan garis tarikan yang dalam. Dia mencoba penyesuaian kecil lainnya, lalu penyesuaian lainnya, dan setiap pemotongan menjadi sedikit lebih buruk.
Pendekatan yang lebih cepat adalah dengan berhenti melakukan penyesuaian secara membabi buta dan memeriksa bagan pengaturan obor oksigen asetilena. Bagan tersebut menghubungkan ukuran ujung, ketebalan logam, dan tekanan pengatur sehingga obor disetel dengan benar sebelum nyala api menyala. Ketika ujung yang tepat disesuaikan dengan tekanan yang tepat, potongannya bersih, teraknya ringan, dan ujungnya bertahan lebih lama.
Apa Sebenarnya Isi Bagan Pengaturan Obor
Bagan pemotongan oxy-fuel biasanya dicetak pada kartu, poster, atau langsung pada gagang obor. Ini mencantumkan nomor ujung dalam rangkaian, kisaran ketebalan material yang dapat ditangani setiap ujung, dan tekanan yang disarankan untuk memotong oksigen dan bahan bakar gas. Beberapa bagan juga mencatat apakah ujungnya menghasilkan api pemanasan awal yang ringan, sedang, atau berat, yang penting jika baja berkarat, bersisik, atau dicat.
Nilai tekanan hanya dijamin untuk rangkaian ujung yang disebutkan pada tabel. Sistem penomoran tip berbeda antar produsen, dan bahkan dua tip yang dicap dengan nomor yang sama dapat memiliki ukuran lubang yang berbeda. Perlakukan bagan dari satu merek sebagai panduan kasar hanya ketika Anda menggunakan tip merek lain.
Cocokkan Tip dengan Ketebalan Logam Terlebih Dahulu
Nomor ujungnya, biasanya tertera pada badan heksagonal, mengontrol ukuran lubang oksigen dan nyala api pemanasan awal. Pasang ujung yang sesuai dengan ketebalan baja sebelum menyentuh regulator. Ujung yang terlalu kecil tidak dapat mengalirkan oksigen pemotongan yang cukup untuk pelat tebal, sehingga aliran pemotongan kehilangan momentum di tengah-tengahnya. Ujung yang terlalu besar akan membuka garitan yang lebar, membuang-buang gas, dan meningkatkan risiko melelehnya tepi atas.
Tabel di bawah menunjukkan titik awal tipikal untuk rangkaian ujung pemotongan oksi-asetilen tugas sedang yang dikerjakan pada baja ringan. Nilainya mendekati angka yang ditemukan pada bagan pabrikan umum, namun selalu konfirmasikan dengan bagan yang disediakan oleh pabrikan obor Anda.
| Ukuran ujung | Ketebalan bahan | Memotong oksigen (psi) | Asetilena (psi) |
|---|---|---|---|
| 00 | Hingga 3 mm | 20-25 | 3-5 |
| 0 | 3-10mm | 25-30 | 3-7 |
| 1 | 10-25mm | 30-40 | 5-8 |
| 2 | 25-50mm | 35-45 | 6-10 |
| 3 | 50-100mm | 40-50 | 7-10 |
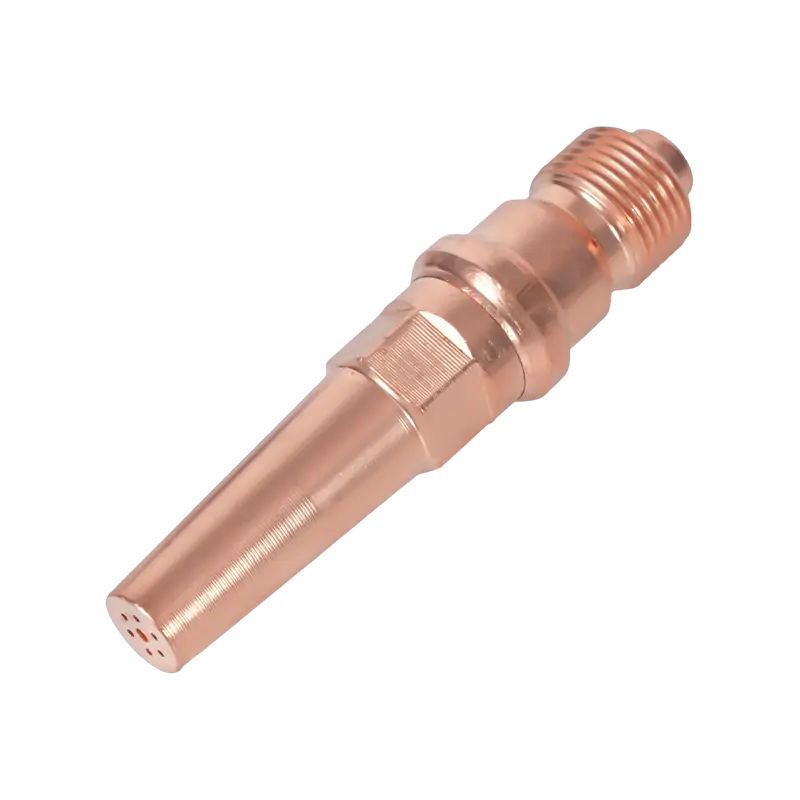
Jika bagan tidak ada, nomor ujung yang dicap masih menjadi titik awal. Tip pemotongan asetilena seri 1101 mencakup ukuran toko umum mulai dari lembaran tipis hingga pelat sedang dan ditandai dengan cukup jelas untuk diidentifikasi sebelum Anda menyetel regulator. Untuk gambaran lebih luas tentang bagaimana desain tip mempengaruhi pengaturan dan masa pakai, lihat panduan praktis ini memotong pemilihan, pengaturan, dan pemeliharaan ujung obor .
 Pemasok Tip Obor Asetilena Seri 1-101, Perusahaan Grosir - NINGBO WELDMAN WELDMAN adalah Pemasok dan Perusahaan Tip Obor Asetilen Seri 1-101 China teratas, Tip Obor Asetilen Seri 1-101 Grosir untuk dijual, Tip Obor Asetilen Seri 1-101 untuk dijual,... Lihat Produk →
Kisaran Tekanan berdasarkan Operasi
Bagan pemotongan hanyalah satu bagian dari gambar. Pengaturan obor yang sama digunakan untuk pengelasan, mematri, pemanasan, dan pemotongan, dan setiap pekerjaan memerlukan keseimbangan tekanan yang berbeda. Tabel di bawah ini merangkum rentang yang paling sering muncul pada grafik pabrikan untuk tip kecil dan menengah.
| Operasi | Oksigen (psi) | Asetilena (psi) |
|---|---|---|
| Pengelasan, ujung kecil | 5-10 | 3-7 |
| Mematri dan memanaskan | 3-5 | 3-5 |
| Pemotongan, ujung kecil | 20-40 | 5-10 |
| Memotong, ujung yang berat | 40-50 | 7-10 |
Perhatikan bahwa tekanan oksigen pemotongan selalu merupakan nilai tertinggi yang ditetapkan. Aliran oksigen pemotongan melakukan dua fungsi: mengoksidasi besi pada garitan dan mengeluarkan oksida cair dari potongan. Tidak ada pekerjaan yang dapat dilakukan dengan benar jika tekanannya terlalu rendah. Sisi asetilena tetap berada pada pita sempit karena nyala api yang dipanaskan hanya memerlukan bahan bakar gas yang cukup untuk menjaga sebagian kecil logam pada suhu penyalaan.
Ada satu batasan tegas yang berlaku untuk setiap pengaturan asetilena. Asetilena menjadi tidak stabil di atas kira-kira 15 psi dan dapat terurai dengan kekuatan ledakan. Tekanan regulator di atas nilai tersebut berbahaya, apa pun yang ditunjukkan grafik. Jika ujung memerlukan tekanan asetilena lebih besar dari batas aman, maka ujung tersebut terlalu besar untuk sistem penyaluran atau selangnya terlalu panjang.
Mengapa Bagan Ini Merupakan Garis Dasar, Bukan Jaminan
Bagan dikembangkan dengan tip baru, alat pemotong yang bersih, dan selang yang cukup pendek. Kondisi bengkel sebenarnya berbeda. Regulator yang terjatuh dari kereta mungkin terbaca setinggi 5 psi. Selang yang panjang akan menurunkan tekanan antara silinder dan obor, terutama saat kebutuhan oksigen tinggi. Tip dengan endapan karbon di dalam lubang menghasilkan nyala api yang terdistorsi bahkan pada tekanan yang tepat seperti yang ditunjukkan pada grafik.
Mulailah dengan bagan, lalu sempurnakan dalam langkah-langkah kecil. Nyalakan api pemanasan awal yang netral terlebih dahulu, dengan mematikan oksigen, lalu tambahkan aliran pemotongan. Jika pemotongan lambat atau tepi atas meleleh, naikkan oksigen pemotongan sekitar 5 psi. Jika terak sulit dihilangkan, ujungnya mungkin terlalu besar atau baja mempunyai kerak yang berat. Dokumentasikan apa yang cocok untuk peralatan Anda; operator berpengalaman sering kali menuliskan tekanan yang telah dikoreksi di sebelah grafik di dinding bengkel.
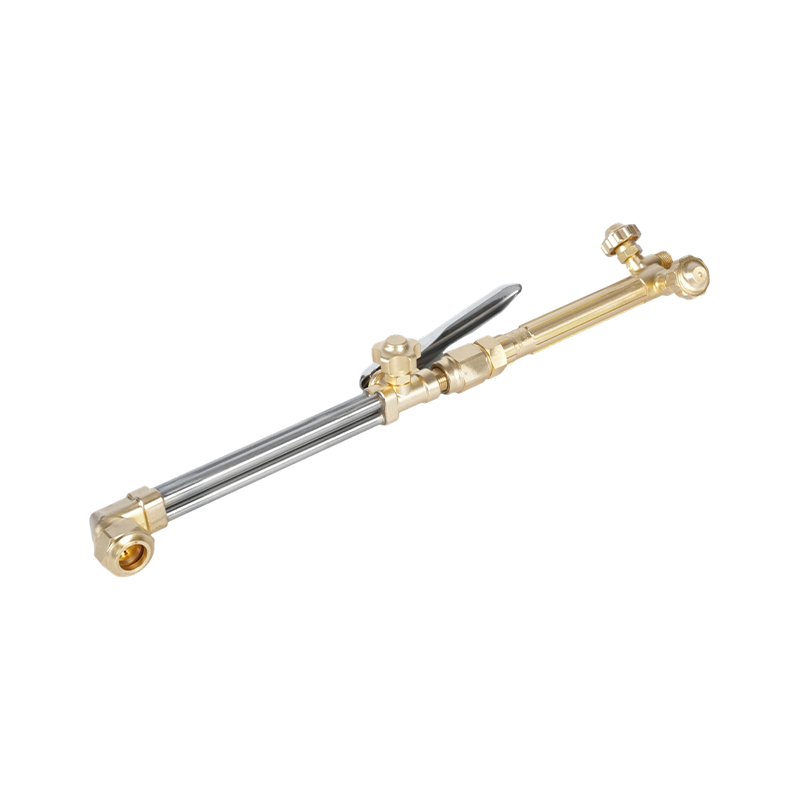
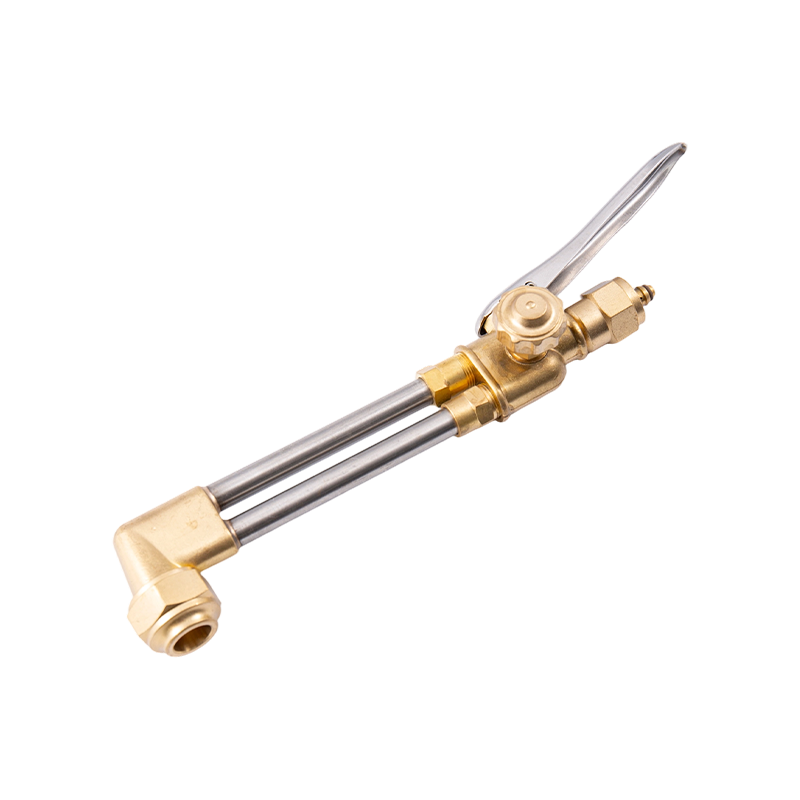
Ketika alat pemotong dan gagang obor tidak cocok, tekanan pada grafik menjadi lebih sulit untuk direproduksi. SEBUAH perlengkapan obor pemotongan oksi-asetilen dan propana tugas berat dengan respons katup yang bersih, seperti A212, menjaga nyala api tetap dapat diprediksi dan memudahkan untuk mereproduksi pengaturan grafik.
 A212 Pemasok Perlengkapan Obor Pemotong Propana Oxy Acetylene Propana Tugas Berat, Utuh WELDMAN adalah Pemasok dan Perusahaan Lampiran Obor Pemotong Propana Oxy Acetylene Propana Tugas Berat A212 China teratas, Grosir A212 Heavy Duty Oxy A... Lihat Produk →
Kesalahan Umum yang Muncul di Potongan
Kebanyakan pemotongan yang buruk dapat ditelusuri ke salah satu dari segelintir kesalahan yang bisa dihindari. Periksa ini sebelum mengubah tekanan apa pun.
- Mengatur asetilena di atas 15 psi. Ini adalah kesalahan paling berbahaya dalam pekerjaan oxy-fuel, dan tidak akan pernah memperbaiki hasil pemotongan.
- Membaca grafik dari seri tip yang berbeda. Sistem penomoran tip tidak bersifat universal antar produsen.
- Menyetel regulator saat katup obor tertutup penuh. Pembacaannya berubah ketika gas mulai mengalir; atur tekanan dengan obor terbuka secukupnya untuk merasakan aliran ringan.
- Menggunakan ujung yang terlalu kecil untuk piring. Nyala api yang dipanaskan sebelumnya tidak dapat menaikkan suhu penyalaan tepi, dan aliran pemotongan kehilangan momentum sebelum mencapai bagian bawah pemotongan.
- Mengabaikan kondisi tip seat dan bore. Dudukan yang rusak menyebabkan kebocoran gas panas awal melewati ulir, dan lubang yang kotor mengganggu aliran pemotongan.
- Memulai pemotongan sebelum baja mencapai suhu penyalaan. Menunggu satu detik ekstra di tepian lebih murah daripada pemotongan yang gagal.
Nyala api itu sendiri adalah indikator real-time terbaik. Nyala api netral, dengan kerucut bagian dalam berwarna putih tajam dan tidak ada bulu di sisi asetilena, menghasilkan potongan terbersih pada sebagian besar baja bersih. Jika nyala api menyala kembali ke ujungnya, hentikan, biarkan ujungnya dingin, dan periksa dudukan dan lubangnya sebelum menyalakannya kembali.
Gunakan Bagan untuk Bekerja di Toko Anda
Bahkan bagan terbaik pun tidak dapat mengkompensasi komponen yang tidak cocok. Alat pemotong dengan kerucut katup yang aus, pegangan dengan ulir yang rusak, atau ujung yang tidak terpasang dengan benar, semuanya akan merusak tekanan nyala api. Berpegang teguh pada satu seri ujung pabrikan dan mencocokkan perlengkapan pemotongan pada gagang akan mengurangi jumlah variabel.
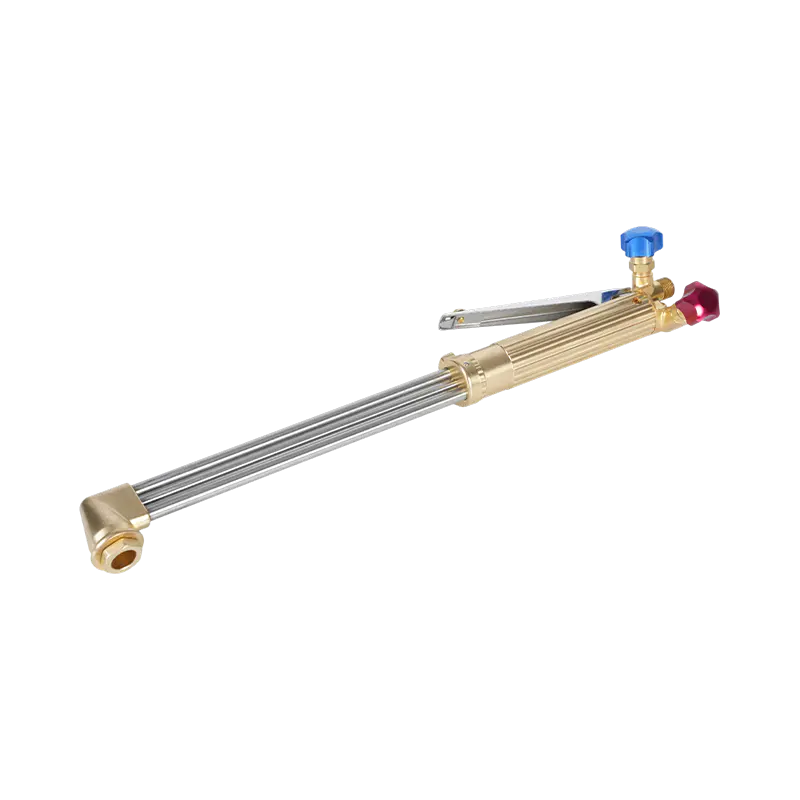
Pakaian lengkap seperti Set obor pemotongan tugas berat A217K termasuk perlengkapan pemotongan, peralatan oksigen, dan tip yang kompatibel dalam satu paket, sehingga tekanan dari bagan dapat direproduksi tanpa mencampurkan komponen dari sumber yang berbeda.
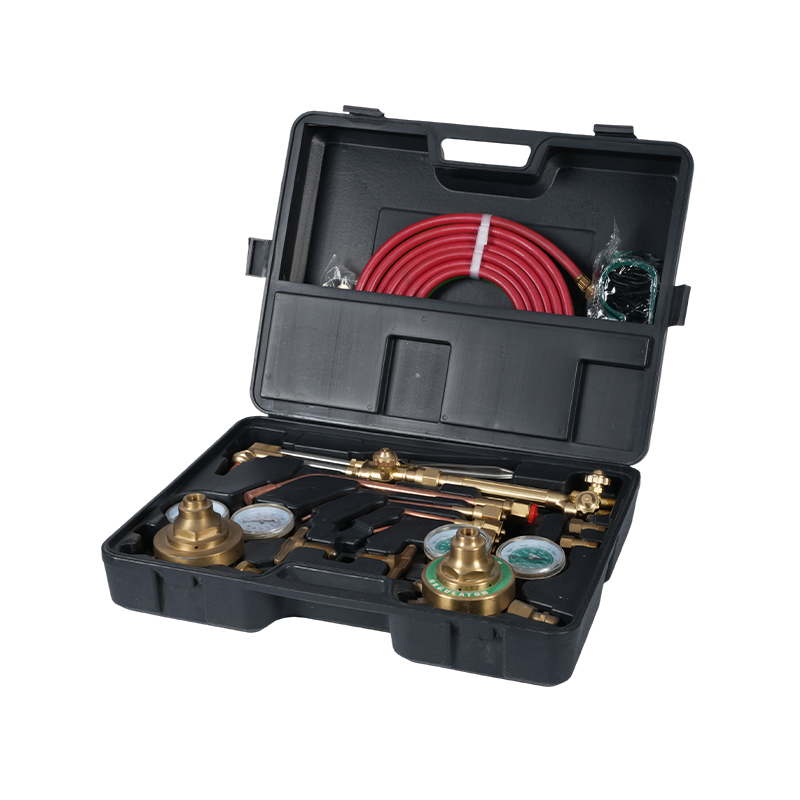 Set Obor Pemotong Tugas Berat A217K Perlengkapan Pemotong Propana Oksigen Asetilena T WELDMAN adalah Pemasok dan Perusahaan Obor Pemotongan Tugas Berat A217K China teratas, Lampiran Pemotongan Propana, Pemasok dan Perusahaan Oksigen Asetilena, Seluruh... Lihat Produk →
Jika toko Anda memerlukan bantuan dalam memilih rangkaian ujung atau alat pemotong untuk ketebalan pelat yang biasa Anda tangani, hubungi kami dengan model obor dan rangkaian bahan Anda, dan kami akan mengarahkan Anda ke komponen yang tepat.