Ujung pemotongan adalah komponen yang paling penting dalam sistem oxy-fuel mana pun. Regulator mengontrol tekanan, selang mengalirkan gas, dan badan obor menyediakan pegangannya — namun ujungnya menentukan apakah potongannya bersih atau tidak rata, cepat atau lamban, aman atau rentan menjadi bumerang. Memilih ujung yang tepat dan mengoperasikannya dengan benar akan memisahkan pemotongan yang konsisten dan produktif dari gas yang terbuang dan pengerjaan ulang. Panduan ini mencakup segala hal mulai dari prinsip desain tip hingga teknik praktis di lapangan dan diagnosis cacat.
Apa yang Sebenarnya Dilakukan Tip Pemotongan Bahan Bakar Oxy
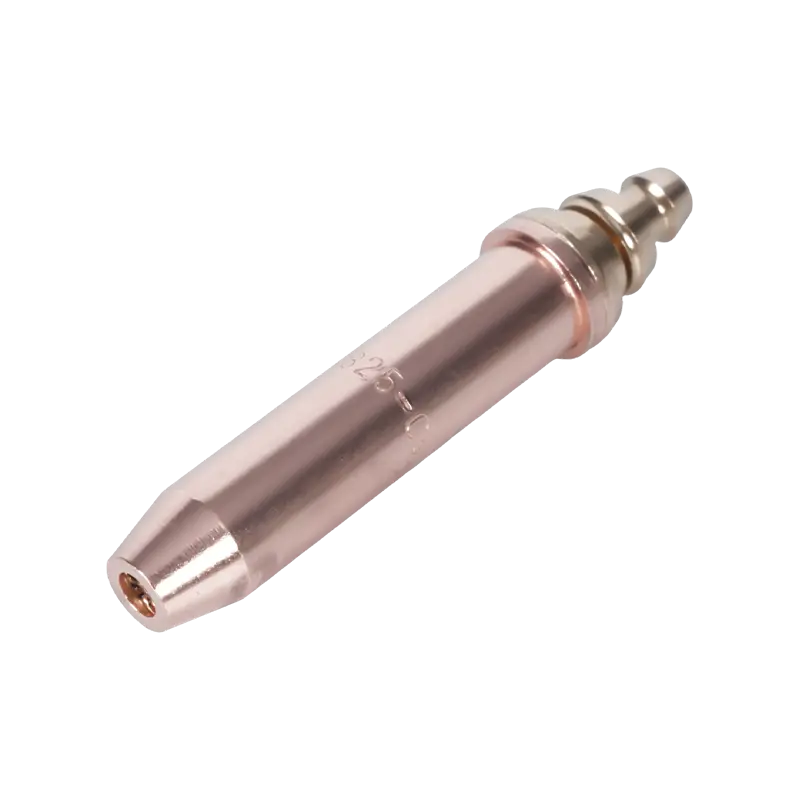
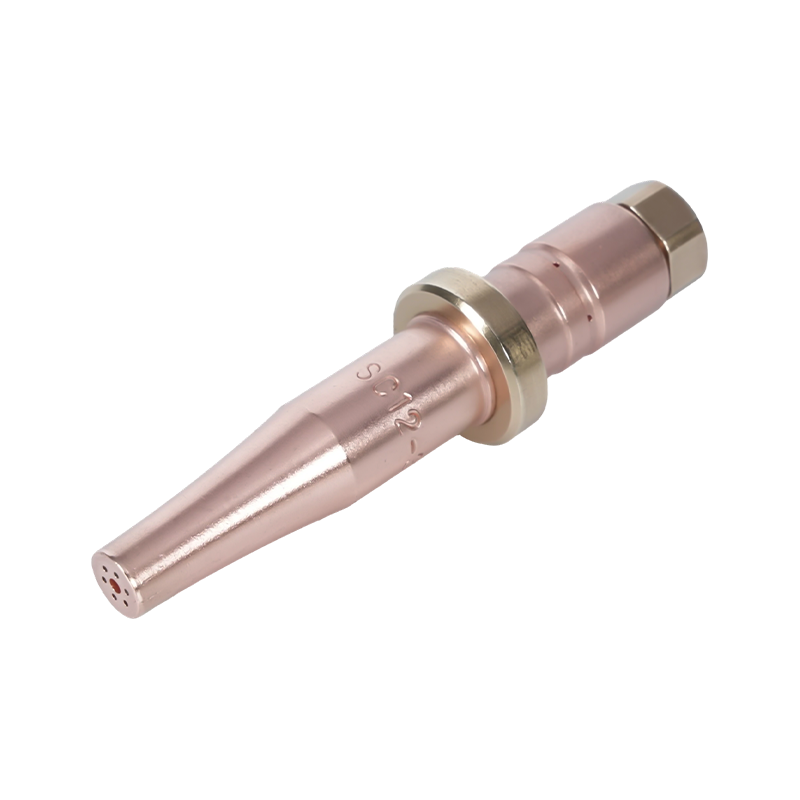
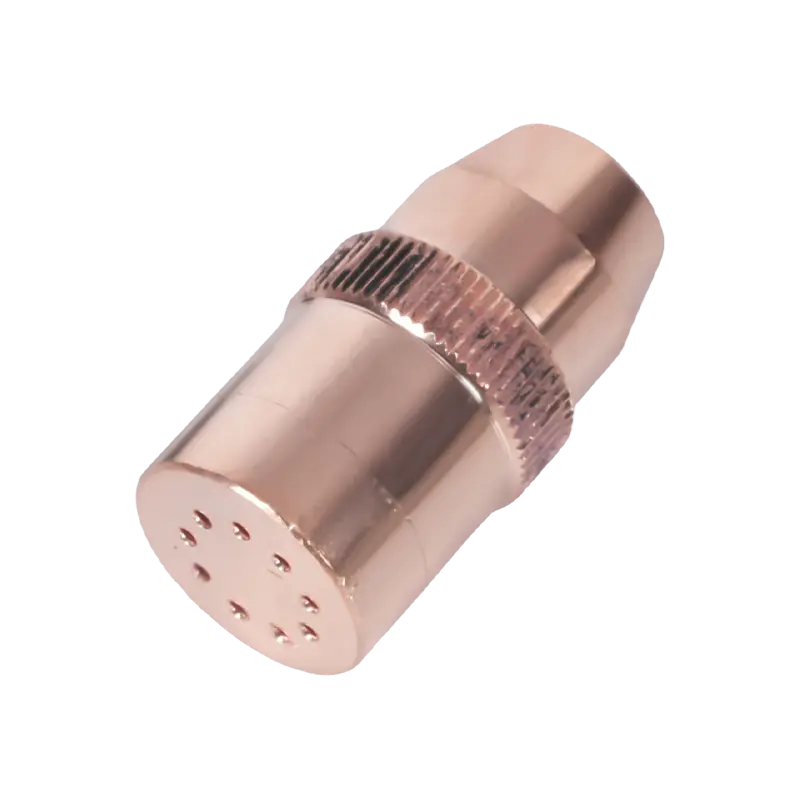
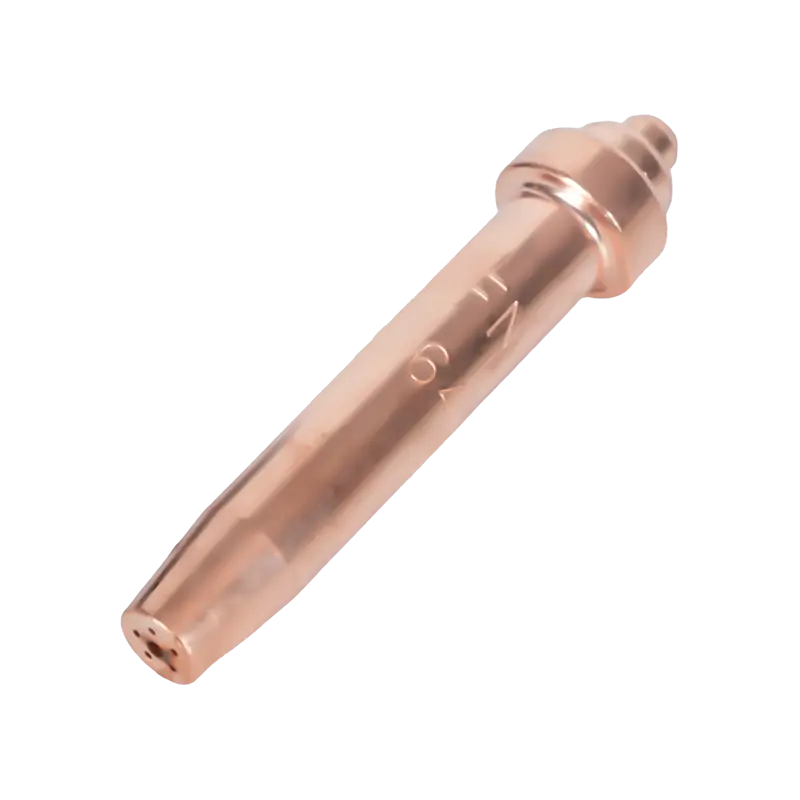
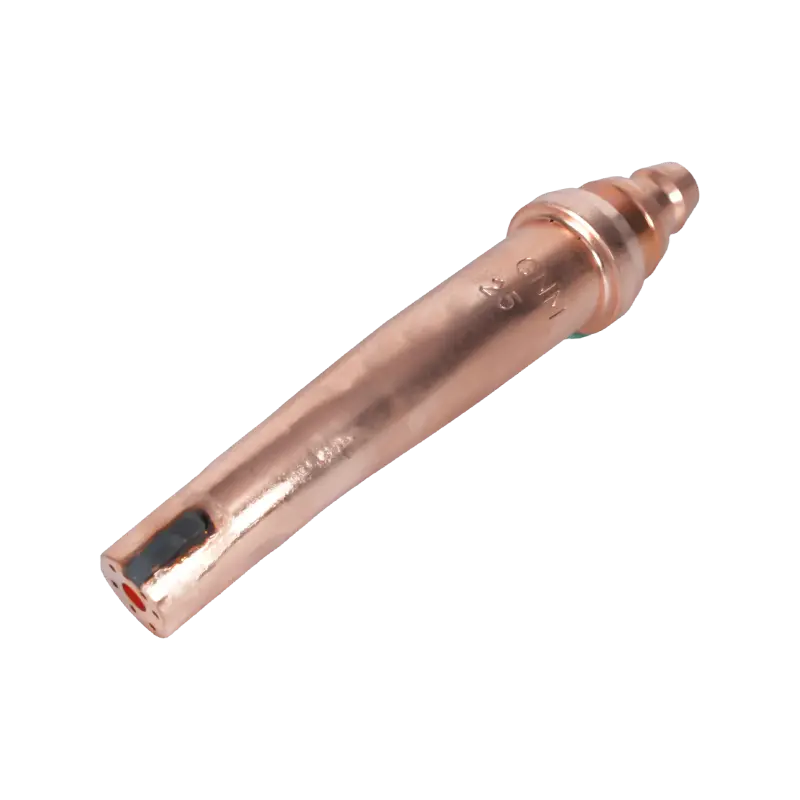
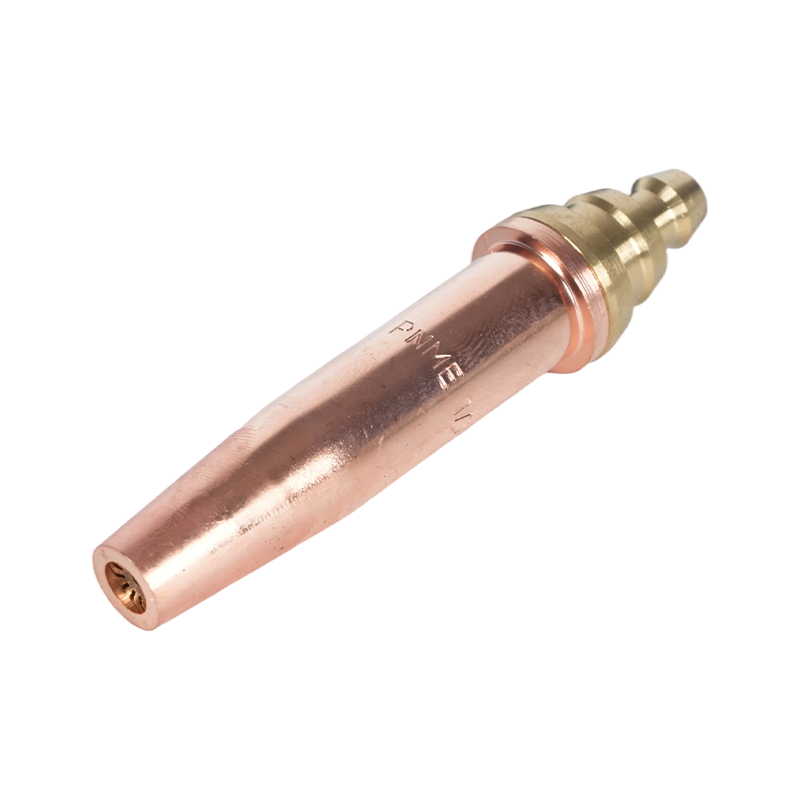
Ujung pemotongan oxy-fuel memiliki dua fungsi berbeda yang terjadi secara bersamaan. Lingkaran luar dari lubang-lubang kecil — lubang pemanasan awal — mengalirkan campuran bahan bakar gas dan oksigen untuk menghasilkan nyala api pemanasan awal. Nyala api ini memanaskan logam dasar hingga suhu penyalaannya: kira-kira 1.600–1.800°F (870–980°C) untuk baja ringan. Lubang tengah memiliki tujuan yang sangat berbeda: menghasilkan pancaran tekanan tinggi oksigen pemotongan murni yang secara kimia mengoksidasi baja yang dipanaskan dan mengeluarkan oksida besi cair (terak) yang dihasilkan dari garitan.
Perbedaan ini penting secara praktis. Nyala api yang dipanaskan sebelumnya tidak akan memotong — ini akan mengkondisikan logam. Aliran oksigen pemotongan sebenarnya melakukan pemutusan melalui reaksi kimia, bukan peleburan termal secara kasar. Faktor apa pun yang menurunkan aliran oksigen pemotongan — tekanan rendah, lubang yang terkontaminasi, jarak kebuntuan yang salah — secara langsung memengaruhi kualitas pemotongan, terlepas dari seberapa baik nyala api pemanasan awal terlihat.
Tip dibuat dalam desain satu bagian (tembaga padat) atau dua bagian (bagian dalam kuningan dengan bagian luar tembaga). Tip dua bagian lebih umum digunakan di lingkungan produksi karena bagian dalam dapat diganti secara terpisah ketika lubang pemanasan awal sudah aus, tanpa membuang bagian luarnya. Tip satu bagian lebih sederhana dan sering kali lebih disukai untuk pemotongan tangan yang frekuensi penggantiannya lebih rendah.
Memilih Tip yang Tepat: Ukuran, Jenis Lubang, dan Bahan Bakar Gas
Tiga variabel mengatur pemilihan ujung: ketebalan material, desain lubang oksigen pemotongan, dan bahan bakar gas yang digunakan. Pemilihan ketebalan saja — tanpa mempertimbangkan jenis lubang dan kompatibilitas bahan bakar — merupakan sumber paling umum dari kualitas potongan yang buruk di lapangan.
Ukuran Ujung dan Ketebalan Bahan
Ukuran ujung menentukan diameter lubang oksigen pemotongan pusat dan ukuran lubang pemanasan awal. Ukuran ujung yang benar selalu disesuaikan dengan ketebalan bahan , bukan ke pengaturan tekanan atau kecepatan potong yang diinginkan. Menggunakan ujung yang terlalu besar pada pelat tipis menyebabkan masukan panas berlebih, lengkungan, dan garitan yang lebar dan tidak rata. Penggunaan ujung yang terlalu kecil pada pelat yang tebal menghasilkan oksidasi yang tidak sempurna, adhesi terak yang berat, dan ketidakmampuan untuk menyelesaikan pemotongan pada kedalaman.
| Ketebalan Bahan | Ukuran Tip Khas | Tekanan Oksigen (PSI) | Kecepatan Pemotongan (IPM) |
|---|---|---|---|
| 1/8 inci (3 mm) | 000/0 | 20–25 | 20–26 |
| 1/4 inci (6mm) | 0/1 | 25–35 | 16–22 |
| 1/2 inci (13 mm) | 1 / 2 | 35–45 | 12–18 |
| 1 inci (25mm) | 2 / 3 | 40–55 | 10–14 |
| 2 inci (50mm) | 3/4 | 45–65 | 7–10 |
| 4 inci (100mm) | 4/5 | 55–80 | 4–7 |
Lubang Silinder vs. Lubang Divergen
Lubang pemotongan oksigen hadir dalam dua geometri internal, masing-masing dioptimalkan untuk rentang ketebalan berbeda. Tip lubang silinder pertahankan diameter konstan sepanjang lubang dan beroperasi paling baik pada sekitar 40 PSI. Ini adalah pilihan standar untuk pemotongan tangan dan pemotongan mesin dengan ketebalan hingga 3/8 inci (10 mm). Tip bore yang berbeda menyala keluar menuju pintu keluar, memungkinkan aliran oksigen yang memotong meluas ke kecepatan supersonik. Alat ini beroperasi pada tekanan yang lebih tinggi — biasanya 75 hingga 100 PSI — dan memberikan kecepatan pemotongan lebih cepat dengan konsumsi oksigen lebih rendah per kaki potongan pada pelat yang lebih tebal dari 3/8 inci. Untuk sebagian besar mesin oxy-fuel CNC yang memotong pelat berat, ujung lubang yang berbeda adalah pilihan yang tepat. Untuk perbandingan mendetail tentang bagaimana pemilihan bahan bakar gas berinteraksi dengan desain lubang ujung dan suhu nyala api, lihat kami memotong suhu obor dan perbandingan bahan bakar gas .
Kompatibilitas Bahan Bakar Gas
Tip pemotongan tidak dapat dipertukarkan dengan bahan bakar gas. Ujung asetilena memiliki pola dan ukuran lubang pemanasan awal tertentu yang sesuai dengan konsentrasi panas kerucut bagian dalam asetilena dan rasio stoikiometri oksigen terhadap bahan bakar kira-kira 1:1. Tip propana dan propilena memiliki lubang pemanasan awal yang lebih banyak dan lebih besar untuk mengimbangi suhu kerucut dalam gas yang lebih rendah dan kebutuhan oksigen yang lebih tinggi — propana memerlukan sekitar 4,5 bagian oksigen per bagian bahan bakar. Menggunakan ujung asetilen dengan propana akan membuat nyala api yang dipanaskan terlebih dahulu menjadi kelaparan dan menghasilkan pemanasan yang tidak sempurna; menggunakan ujung propana dengan asetilena menciptakan nyala api pemanasan awal yang terlalu besar dan tidak terkendali. Selalu pastikan bahwa tip tersebut sesuai dengan bahan bakar gas spesifik yang digunakan.
Menyiapkan Potongan yang Bersih
Bahkan ujung yang berukuran tepat akan menghasilkan hasil yang buruk jika tekanan, nyala api, dan kebuntuan tidak diatur dengan benar sebelum pemotongan dimulai.
Atur tekanan pada ujungnya, bukan pada pengaturnya. Selang yang panjang dan diameter selang yang sempit menghasilkan penurunan tekanan yang terukur antara outlet regulator dan obor. Untuk lari melebihi 25 kaki, pasang pengukur uji pada saluran masuk obor untuk mengukur tekanan penyaluran sebenarnya, lalu sesuaikan pengatur ke atas hingga pengukur sisi obor membaca nilai yang ditentukan dalam bagan ujung. Pemotongan hanya dari tekanan regulator dalam jangka panjang merupakan penyebab umum dari pemotongan yang lambat dan terak yang banyak. Untuk rincian lengkap tentang pemilihan gas dan manajemen tekanan yang aman, lihat kami panduan keselamatan oxy-fuel dan pemilihan gas .
Nyalakan api netral sebelum memotong. Nyalakan obor hanya dengan bahan bakar, lalu masukkan oksigen yang dipanaskan terlebih dahulu hingga kerucut bagian dalam menajam hingga titik biru terang yang jelas dikelilingi oleh selubung luar bening. Ini adalah nyala api netral — titik awal yang tepat untuk hampir semua pemotongan baja. Nyala api pengoksidasi (kerucut yang lebih pendek dan runcing dengan semburat keunguan) mengoksidasi permukaan logam sebelum waktunya dan menghasilkan zona yang terkena panas yang menolak pemotongan bersih. Nyala api karburasi (kerucut lembut berbulu dengan selubung oranye sekunder) mengendapkan karbon pada permukaan logam dan juga menurunkan kualitas potongan.
Pertahankan jarak kebuntuan yang konsisten. Untuk sebagian besar tip pemotongan tangan, jarak yang benar adalah 1/8 hingga 1/4 inci (3–6 mm) antara permukaan ujung dan permukaan benda kerja. Terlalu dekat akan menyebabkan ujungnya menjadi terlalu panas, lubang pemanasan awal akan tersumbat oleh percikan, dan risiko serangan balik akan meningkat. Aliran oksigen yang terlalu jauh dan memotong akan kehilangan koherensi sebelum mencapai logam, sehingga menghasilkan garitan yang lebar dan bulat serta sampah yang berat.
Pastikan logam telah mencapai suhu penyalaan sebelum membuka oksigen pemotongan. Indikator visual yang benar adalah cahaya terang berwarna merah ceri hingga putih oranye pada titik penusukan. Uji lapangan yang berguna: tekan sedikit tuas oksigen pemotongan — jika logam segera mulai mengeluarkan percikan api dan teroksidasi, berarti logam sudah siap. Jika sudah mendingin dan menjadi gelap, lanjutkan pemanasan awal.
8 Tip Praktis untuk Pemotongan Lebih Baik
Teknik berikut mengatasi sumber paling umum dari hasil yang tidak konsisten baik dalam operasi pemotongan oxy-fuel dengan tangan maupun mesin.
- Gunakan bagan tip untuk merek spesifik Anda. Laju aliran dan dimensi lubang bervariasi antar produsen bahkan untuk ukuran ujung nominal yang sama. Bagan tip dari satu merek tidak boleh diterapkan pada tip merek lain.
- Kencangkan tangan Anda yang memotong. Untuk pemotongan tangan, dukung tangan obor dengan tangan bebas bertumpu pada benda kerja atau permukaan referensi yang stabil. Goyangan obor bahkan 1/16 inci menghasilkan kerutan yang terlihat pada tepi potongan.
- Tusuk dengan miring, lalu tegak lurus. Saat menusuk pelat tengah daripada memulai dari tepi, miringkan obor 15–20 derajat dari arah perjalanan saat Anda membuka oksigen pemotongan. Ini mengarahkan ejeksi terak awal menjauhi permukaan ujung. Setelah penusukan selesai, kembalikan obor ke posisi tegak lurus dan mulailah memotong.
- Gulung di bagian tepinya, gulung di bagian akhir. Saat memulai dari tepi pelat tebal, gulung obor dari posisi miring ke tegak lurus saat Anda memasuki potongan. Di akhir pemotongan, putar obor ke arah luar untuk memastikan bagian bawah garitan terpotong dengan bersih — tanpa ini, inci terakhir dari potongan tebal sering kali masih tersambung sebagian.
- Sesuaikan kecepatan perjalanan dengan percikan api. Pada kecepatan gerak yang benar, aliran oksigen pemotongan keluar dari bagian bawah benda kerja dengan sedikit sudut (5–10 derajat di belakang arah obor). Jika aliran keluar secara vertikal, kecepatan perjalanannya terlalu lambat. Jika keluar dengan kemiringan yang jelas ke depan, kecepatannya terlalu cepat dan potongannya tidak menembus sepenuhnya.
- Jaga ujungnya tetap bersih selama pengoperasian. Penumpukan percikan pada permukaan ujung selama pemotongan yang lama secara progresif menurunkan bentuk nyala api yang dipanaskan terlebih dahulu dan dapat menyebabkan aliran oksigen pemotongan menyimpang. Jeda singkat untuk membersihkan dengan file pembersih tip akan memulihkan kinerja tanpa mematikan sepenuhnya.
- Tutup bahan bakar sebelum oksigen pada saat dimatikan. Saat mematikan obor, tutup katup bahan bakar terlebih dahulu, lalu oksigen mati, lalu oksigen panaskan terlebih dahulu. Urutan ini mencegah kondisi ujung yang kaya bahan bakar selama pemadaman, yang merupakan penyebab utama endapan jelaga internal dan menjadi bumerang pada penyalaan berikutnya.
- Ikuti semua tindakan pencegahan keselamatan tanpa kecuali. Penahan flashback pada kedua selang, pengujian kebocoran sebelum setiap sesi, dan APD yang benar tidak dapat dinegosiasikan. Untuk daftar periksa keselamatan lengkap khusus untuk memotong ujung obor, lihat panduan kami di tindakan pencegahan keselamatan untuk memotong ujung obor .
Mendiagnosis Kualitas Potongan yang Buruk
Sebagian besar cacat pemotongan oxy-fuel disebabkan oleh salah satu dari empat penyebab utama: ukuran ujung yang salah, tekanan yang salah, kecepatan gerak yang tidak tepat, atau ujung yang terkontaminasi atau aus. Tabel di bawah ini mencakup gejala paling umum dan tindakan perbaikannya.
| Gejala | Kemungkinan Besar Penyebabnya | Tindakan Korektif |
|---|---|---|
| Terak berat/sampah keras yang tidak pecah dengan bersih | Kecepatan perjalanan terlalu cepat; tekanan oksigen terlalu rendah; ujungnya terlalu kecil untuk ketebalan | Kecepatan perjalanan lambat; meningkatkan tekanan oksigen ke spesifikasi grafik tip; tingkatkan ukuran ujung |
| Tepi atas garitan yang membulat dan lebar | Jarak kebuntuan terlalu besar; kecepatan perjalanan terlalu lambat | Kurangi kebuntuan menjadi 1/8–1/4 inci; meningkatkan kecepatan perjalanan |
| Wajah yang tercungkil atau tidak beraturan | Lubang ujung tersumbat atau rusak; ketidakstabilan api | Bersihkan atau ganti tip; periksa lubang yang bengkok atau tercecer |
| Potongan gagal menembus kedalaman (terutama pelat tebal) | Tekanan oksigen terlalu rendah pada obor (penurunan tekanan); lubang ujungnya terlalu kecil | Ukur tekanan pada obor dengan alat pengukur uji; kompensasi di regulator; periksa ukuran ujung |
| Waktu pemanasan awal yang berlebihan sebelum pemotongan dapat dimulai | Jenis ujung bahan bakar gas salah (terlalu sedikit/lubang pemanasan awal untuk propana/propilena) | Beralih ke ujung berbahan propana atau propilena dengan lubang pemanasan awal yang lebih besar |
| Garis potong bergelombang atau melayang | ketidakstabilan tangan obor; kecepatan perjalanan tidak merata | Gunakan rel pemandu atau penjepit lurus; penjepit memotong tangan pada benda kerja |
| Menjadi bumerang atau letusan terus-menerus | Tip terlalu panas; kebuntuan terlalu kecil; ujung mukanya terkontaminasi | Meningkatkan kebuntuan; biarkan ujungnya menjadi dingin; ujung wajah yang bersih; periksa penyumbatan percikan |
Perawatan Tip dan Kapan Harus Mengganti
Tip pemotongan dapat diprediksi akan aus, dan sebagian besar penurunan performa akibat keausan dapat dipulihkan dengan perawatan sederhana. Lubang pemanasan awal adalah titik degradasi pertama: percikan dari zona pemotongan menumpuk di permukaan ujung, menghalangi sebagian lubang dan mengubah bentuk api pemanasan awal. Satu set file pembersih tip — berukuran sesuai dengan diameter lubang tip Anda — menghilangkan penumpukan ini dalam hitungan detik. Selalu bersihkan sepanjang sumbu lubang, bukan di seberangnya, untuk menghindari pembesaran atau pembentukan kembali lubang.
Lubang oksigen pemotongan sentral lebih tahan lama namun tidak kebal terhadap kerusakan. Tanda-tanda keausan lubang bor antara lain bentuk mulut lonceng yang terlihat di pintu keluar lubang, lubang pada dinding lubang yang terlihat jika diperbesar, dan aliran oksigen yang terpotong-potong sehingga tidak menghasilkan jet yang kencang dan koheren. Lubang pemotongan yang aus tidak dapat diperbaiki dengan pembersihan — ujungnya perlu diganti.
Segera ganti ujungnya jika salah satu dari kondisi berikut ini terjadi: retak atau pecah pada badan ujung; lubang yang tidak dapat dikembalikan ke bentuk bulatnya dengan pembersih ujung; lubang keluar yang tampak berubah bentuk; atau serangan balik yang berulang bahkan setelah pembersihan dan kebuntuan yang benar terjadi kembali. Mengoperasikan ujung yang rusak menimbulkan bahaya keselamatan, bukan hanya masalah kualitas. Untuk tip dua bagian, periksa komponen dalam dan luar secara terpisah — seringkali hanya satu bagian yang perlu diganti, sehingga mengurangi biaya pemeliharaan.
Simpan tip dalam wadah atau wadah khusus untuk melindungi lubang dan pintu keluar dari kerusakan fisik. Bahkan penyok kecil atau bantingan pada ujung permukaan karena terjatuh di lantai yang keras dapat merusak lubang pemanasan awal sehingga memerlukan penggantian dini.