Cara Kerja Ujung Obor Pemotong Asetilena
Ujung obor pemotongan asetilena adalah komponen terminal dari sistem pemotongan oksi-bahan bakar—titik di mana kimia gas, rekayasa tekanan, dan reaksi metalurgi bertemu untuk menghasilkan pemotongan. Memahami bagaimana fungsi ujung pemotongan secara mekanis adalah dasar untuk memilih ujung yang tepat, mengatur tekanan yang tepat, dan mendiagnosis masalah ketika kualitas pemotongan menurun.
Proses pemotongan beroperasi dalam dua tahap berbeda, keduanya dikontrol oleh geometri ujungnya. Pertama, itu panaskan api terlebih dahulu —disuplai melalui cincin lubang kecil yang mengelilingi lubang pusat—menaikkan logam dasar hingga suhu pembakarannya sekitar 1.800°F (982°C). Asetilena adalah bahan bakar yang disukai untuk tahap ini karena pembakarannya dengan oksigen menghasilkan suhu nyala api sekitar 5.720°F (3.160°C), dengan sebagian besar panasnya terkonsentrasi di kerucut api bagian dalam. Konsentrasi kerucut bagian dalam ini memungkinkan pemanasan awal yang cepat dan tepat dengan zona yang terkena dampak panas minimal pada logam di sekitarnya—sebuah keuntungan yang tidak dapat sepenuhnya ditiru oleh bahan bakar alternatif seperti propana dan propilena.
Setelah baja mencapai suhu pembakaran dan berubah menjadi merah ceri, operator membuka tuas oksigen pemotongan. Aliran oksigen murni bertekanan tinggi (kemurnian 99,5% atau lebih tinggi) dilepaskan melalui lubang tengah ujungnya. Semburan oksigen ini tidak melelehkan baja—hal ini menyebabkan reaksi oksidasi eksotermik yang membakar besi secara langsung, mengubahnya menjadi terak oksida besi yang secara bersamaan dikeluarkan dari garitan oleh kecepatan aliran gas. Hasilnya adalah pemotongan termokimia dan bukan peleburan termal, itulah sebabnya oksi-asetilen dapat memotong pelat baja setebal beberapa inci sehingga tidak ada proses plasma atau laser yang dapat menandinginya secara ekonomis dalam skala besar.
Dua batasan penting khusus asetilena mengatur bagaimana ujung pemotongan harus digunakan: tekanan kerja asetilena tidak boleh melebihi 15 PSI (1 bar) , karena gas menjadi tidak stabil secara kimia dan sensitif terhadap guncangan di atas ambang batas ini. Selain itu, asetilena tidak boleh dikeluarkan dari silinder dengan kecepatan melebihi sepertujuh dari total kapasitas silinder per jam—penarikan lebih cepat akan menarik aseton cair ke dalam selang dan obor, merusak peralatan dan menimbulkan perilaku nyala api yang berbahaya.
Tip Pemotongan Satu Bagian vs Dua Bagian
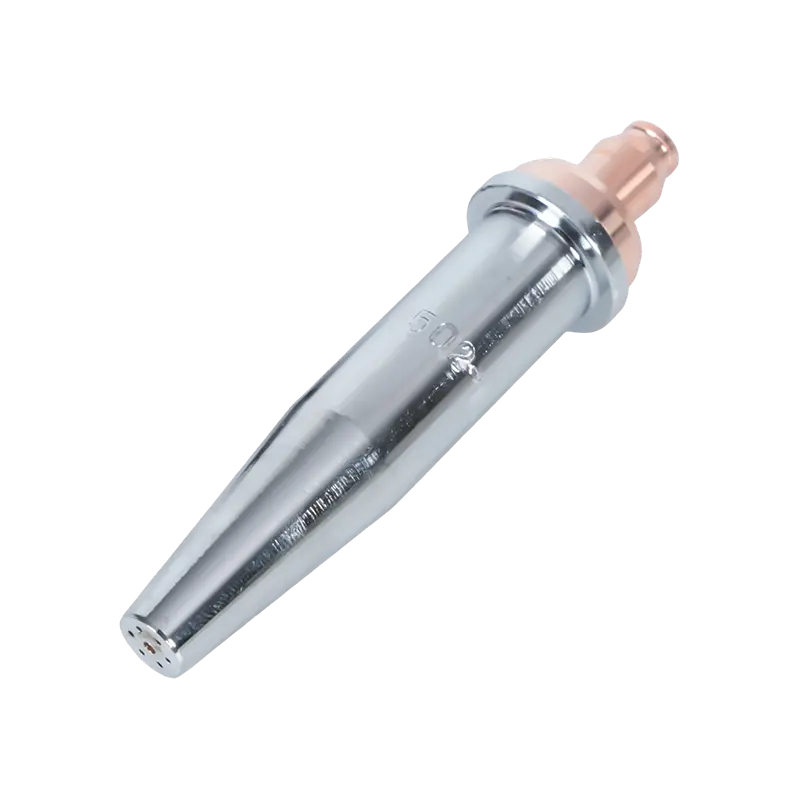
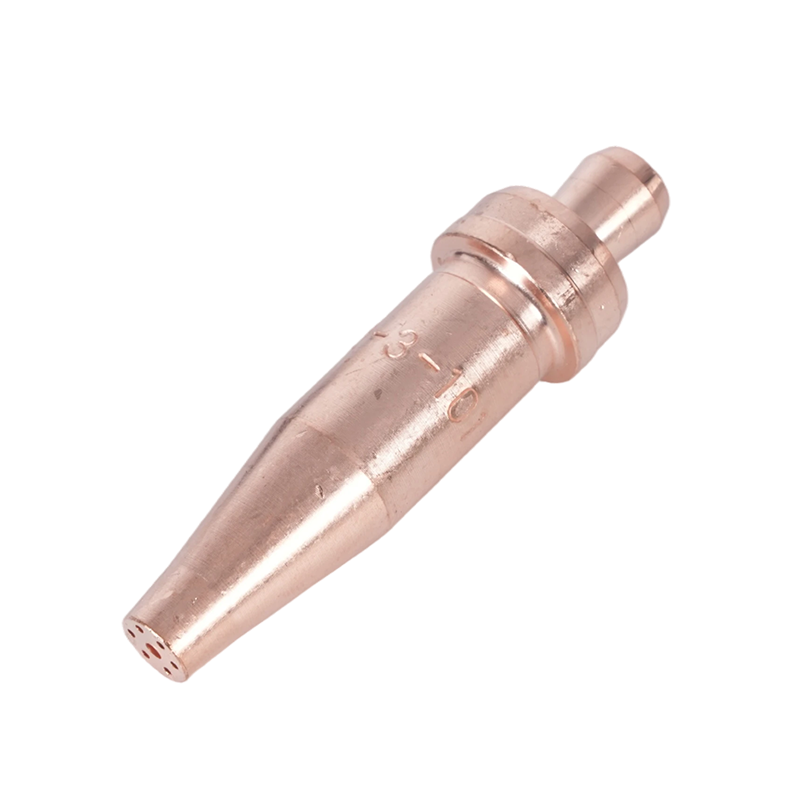
Ujung obor pemotongan asetilena diproduksi dalam dua format struktural, dan perbedaan di antara keduanya tidak hanya bersifat kosmetik—hal ini menentukan kompatibilitas gas, geometri nyala api, kinerja termal, dan jenis pekerjaan pemotongan yang dirancang untuk dihasilkan oleh setiap ujung obor.
Tip Pemotongan Asetilena Satu Bagian
Tip satu bagian dibuat dari billet paduan tembaga padat—umumnya tembaga telurium, dipilih karena kombinasi konduktivitas termal yang tinggi, kemampuan mesin, dan ketahanan terhadap panas ekstrem yang dihasilkan pada permukaan ujung. Ujungnya dihasilkan dengan mengebor dan melakukan swaging secara presisi pada kabel yang telah dikalibrasi untuk menciptakan lubang pemanasan awal yang tepat dan lubang oksigen pemotongan sentral dengan diameter yang dikontrol secara tepat. Hasilnya adalah satu komponen terintegrasi tanpa sambungan antar saluran gas. Tip satu bagian adalah dirancang khusus untuk asetilena dan merupakan format standar untuk pemotongan tangan pada pekerjaan fabrikasi, konstruksi, otomotif, dan baja struktural. Mereka biasanya memiliki empat atau enam lubang pemanasan awal yang disusun secara konsentris di sekitar lubang tengah.

Tip Pemotongan Dua Bagian
Tip dua bagian terdiri dari cangkang luar tembaga dan bagian dalam kuningan. Konstruksi ini menciptakan alur api yang dipanaskan terlebih dahulu di antara dua komponen, bukan jalur yang dibor melalui satu bagian. Tip dua bagian dirancang untuk digunakan dengan bahan bakar gas alternatif—propilena, propana, gas alam, dan MAPP—di mana waktu pemanasan awal yang lebih lama dan geometri api yang berbeda dari gas-gas tersebut memerlukan pola pemanasan awal yang lebih luas dan lebih terdistribusi. Tip dua potong adalah tidak dapat dipertukarkan dengan pengaturan asetilena : karakteristik nyala api dan persyaratan tekanan gas berbeda secara mendasar, dan penggunaan jenis ujung yang salah akan mengurangi kualitas dan keamanan pemotongan.
| Karakteristik | Tip Satu Bagian | Tip Dua Bagian |
|---|---|---|
| Bahan konstruksi | Paduan tembaga padat (tembaga telurium) | Anggota bagian dalam kuningan kulit luar tembaga |
| Bahan bakar gas yang kompatibel | Hanya asetilena | Propana, propilena, MAPP, gas alam |
| Desain lubang panaskan terlebih dahulu | Lubang yang dibor (4 atau 6) | Alur antara cangkang dan bagian dalam |
| Konsentrasi api | Tinggi — fokus kerucut bagian dalam | Lebih luas — pola pemanasan awal terdistribusi |
| Aplikasi khas | Pemotongan tangan, pengerjaan presisi, plat tipis-sedang | Pemotongan produksi, pelat berat, pemanasan |
Penjelasan Penomoran Tip dan Ukuran Lubang
Salah satu sumber kebingungan yang paling sering terjadi dalam pemilihan ujung pemotongan adalah sistem penomoran. Tidak seperti pengencang atau mata bor, nomor ujung obor pemotongan tidak mengikuti standar universal— pabrikan yang berbeda memberikan nomor berbeda untuk tip dengan diameter lubang yang sama . Tip ukuran #2 dari satu produsen mungkin memiliki lubang oksigen pemotongan yang sama dengan ukuran #3 dari produsen lain. Ketidakkonsistenan ini bukanlah suatu cacat; hal ini mencerminkan konvensi historis khusus merek yang ditetapkan secara independen di seluruh industri.
Pendekatan yang benar secara teknis untuk pemilihan tip adalah dengan menentukan memotong diameter lubang oksigen , dinyatakan sebagai ukuran indeks mata bor, bukan berdasarkan nomor ujung saja. Lubang tengah—lubang tunggal tempat oksigen pemotongan bertekanan tinggi dialirkan—adalah dimensi yang menentukan volume oksigen yang mencapai potongan dan oleh karena itu ketebalan maksimum baja yang dapat dipotong dengan rapi oleh ujung baja. Diameter lubang pemanasan awal adalah spesifikasi sekunder yang mempengaruhi kecepatan pemanasan awal dan dirancang oleh pabrikan agar sesuai dengan lubang pusat.
Jumlah tip umumnya bertambah seiring dengan ukuran lubang: angka yang lebih kecil (000, 00, 0, 1) berarti lubang yang lebih kecil cocok untuk material tipis, sedangkan angka yang lebih besar (4, 5, 6 dan lebih tinggi) berarti lubang yang lebih besar untuk pemotongan pelat berat. Jangkauan kami memotong ujung obor diproduksi dengan toleransi lubang yang diubah secara presisi, dengan ukuran indeks bor yang dipublikasikan untuk setiap model guna memungkinkan verifikasi dimensi langsung, terlepas dari konvensi penomoran yang digunakan pada peralatan Anda yang ada.
Bagan Pemilihan Ujung Pemotongan Asetilena
Tabel berikut memberikan pemilihan tip standar dan parameter tekanan untuk pemotongan asetilena pada baja ringan dalam kondisi baik. Semua tekanan diukur di regulator dengan selang sepanjang 25 kaki. Untuk selang yang panjangnya jauh lebih pendek atau lebih panjang dari 25 kaki, sesuaikan tekanan kerja untuk menjaga tekanan keluar ujung yang benar.
| Ketebalan Logam | Ukuran Tip Khas | Tekanan O₂ (PSI) | Tekanan C₂H₂ (PSI) | Lubang Panaskan |
|---|---|---|---|---|
| Hingga 1/8" (3mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Dua aturan operasional berlaku tanpa pengecualian di semua entri dalam tabel ini. Pertama, jangan pernah menggunakan ukuran ujung untuk bahan yang lebih tebal dari yang sebenarnya Anda potong —Ujung yang terlalu besar menghasilkan lebih banyak oksigen daripada yang dapat dikonsumsi oleh api yang dipanaskan terlebih dahulu, sehingga menyebabkan panas berlebih, kerusakan ujung, serangan balik, dan luka yang tidak rata. Kedua, jangan pernah melebihi tekanan kerja asetilena 15 PSI terlepas dari ukuran ujung atau ketebalan pelat; jika pemotongan tertentu memerlukan lebih banyak aliran oksigen daripada yang dapat disediakan oleh ujung yang berukuran tepat pada tekanan asetilena yang aman, solusinya adalah beralih ke tabung oksigen yang lebih besar atau pengaturan manifold, bukan meningkatkan tekanan asetilena.
Tip Pemotongan Lubang Lurus vs Lubang Divergen
Di luar perbedaan satu bagian dan dua bagian, ujung pemotongan asetilena dibedakan lebih lanjut berdasarkan geometri lubang oksigen pemotongan pusat. Spesifikasi ini sangat penting bagi operator yang bekerja dengan peralatan pemotongan yang dipegang tangan dan dipasang di mesin.
Tip Lubang Lurus
Lubang lurus mempertahankan diameter silinder yang konsisten dari saluran gas hingga saluran keluar ujung. Tip lubang lurus beroperasi pada pemotongan tekanan oksigen 40 hingga 60 PSI dan merupakan desain standar untuk operasi pemotongan tangan. Aliran gas silinder yang mereka hasilkan stabil pada kecepatan sedang, memberikan operator kontrol yang memadai terhadap garis potong, pengeluaran terak, dan cakupan pemanasan awal selama pergerakan obor manual.
Tip Lubang Divergen
Lubang yang berbeda—juga disebut saluran keluar yang melebar atau meruncing—sedikit melebar pada saluran keluar ujung, memungkinkan aliran oksigen yang memotong meluas dan berakselerasi saat keluar. Geometri ini dirancang untuk aplikasi pemotongan mesin dan beroperasi pada 70 hingga 100 PSI memotong tekanan oksigen . Aliran oksigen divergen dengan kecepatan lebih tinggi memungkinkan kecepatan pemotongan sekitar 25% lebih cepat dibandingkan ujung lubang lurus dengan ukuran lubang yang setara, sekaligus mempertahankan kualitas garitan yang dapat diterima pada pelat baja ringan pada ketebalan yang memungkinkan pemotongan dengan mesin dibenarkan secara ekonomi. Tip lubang divergen tidak direkomendasikan untuk pemotongan tangan: semakin tinggi tekanan yang terlibat dan berkurangnya umpan balik operator dari aliran yang dipercepat membuat kontrol manual yang presisi jauh lebih sulit.
Tip Pemeliharaan, Pembersihan dan Keamanan
Kondisi ujung pemotongan secara langsung menentukan kualitas pemotongan dan keamanan operasional. Tip dengan lubang pemanasan awal yang tersumbat sebagian, lubang tengah yang berubah bentuk, atau permukaan tempat duduk yang terkontaminasi akan menghasilkan nyala api yang tidak teratur, aliran oksigen yang tidak stabil, dan peningkatan risiko serangan balik atau kilas balik. Pemeliharaan tip bukanlah suatu pilihan—ini merupakan persyaratan operasional rutin.
Prosedur Pembersihan
Lubang ujung menumpuk percikan, terak, dan endapan oksidasi selama penggunaan normal. Endapan ini membatasi aliran gas dan merusak pola nyala api. Pembersihan harus dilakukan dengan pembersih ujung yang dirancang khusus untuk diameter lubang yang digunakan —jangan pernah menggunakan paku, kabel, mata bor, atau peralatan seadanya. Pembersih tip adalah file silinder yang berukuran sesuai dengan diameter lubang standar; digunakan dengan benar, mereka menghilangkan endapan tanpa memperbesar atau merusak lubang. Memperbesar lubang pemanasan awal atau pemotongan bahkan beberapa ribu inci akan mengubah karakteristik aliran gas sehingga mempengaruhi keseimbangan nyala api dan kualitas pemotongan, dan lubang yang berubah bentuk tidak dapat diperbaiki—ujungnya harus diganti. Bersihkan semua lubang satu per satu dengan gerakan pengarsipan ringan, lalu tiup ujungnya dengan udara bertekanan rendah untuk membersihkan kotoran sebelum memasang kembali.
Inspeksi Wajah Tempat Duduk
Permukaan tempat duduk ujungnya—permukaan mesin yang dipadukan dengan kepala obor—harus rata, halus, dan bebas dari gerinda. Permukaan tempat duduk yang rusak memungkinkan gas melewati segel antara ujung dan obor, sehingga menimbulkan kebocoran yang menghasilkan nyala api tidak teratur dan menimbulkan risiko kilas balik. Periksa permukaan tempat duduk setelah setiap pelepasan ujung. Tanda permukaan yang tipis dapat dipoles dengan kertas abrasif halus pada permukaan yang rata; ujung mana pun yang menunjukkan lubang yang dalam, retakan, atau ketidakteraturan permukaan yang signifikan harus segera diganti.
Pencegahan Serangan Balik dan Kilas Balik
Serangan balik—yaitu nyala api muncul kembali ke ujung dan menyala kembali di permukaan ujung—paling sering disebabkan oleh pengoperasian pada tekanan di bawah tekanan minimum untuk ukuran ujung, memegang ujung terlalu dekat dengan permukaan kerja, atau lubang yang tersumbat sebagian membatasi aliran gas. Jika terjadi serangan balik, tutup katup asetilen terlebih dahulu, lalu katup oksigen, biarkan ujungnya mendingin, periksa dan bersihkan lubang, dan verifikasi pengaturan tekanan sebelum menyalakan kembali. Kilas balik—saat nyala api menjalar ke selang dan regulator—adalah peristiwa yang lebih serius yang memerlukan pemasangan penahan kilas balik pada saluran bahan bakar dan oksigen di badan obor atau outlet regulator. Penahan kilas balik wajib dilakukan pada sistem asetilena di sebagian besar wilayah hukum dan sangat disarankan, apa pun persyaratan setempat.
Memilih Tip yang Tepat untuk Pengaturan Anda
Memilih ujung obor pemotongan asetilena dengan benar memerlukan empat keputusan berurutan. Menerapkannya secara berurutan akan menghilangkan sebagian besar kesalahan pemilihan sebelum terjadi.
- Langkah 1 — Konfirmasikan kompatibilitas bahan bakar gas. Pastikan pengaturan Anda menggunakan asetilena, bukan propana, propilena, atau MAPP. Hanya tip satu bagian yang dibuat khusus untuk asetilena yang boleh digunakan pada sistem asetilena. Penggunaan dua bagian ujung bahan bakar alternatif pada obor asetilena menghasilkan geometri api yang salah dan perilaku gas yang tidak dapat diprediksi.
- Langkah 2 — Tentukan ketebalan logam maksimum. Pilih ujung yang dinilai untuk memotong bagian paling tebal yang akan Anda temui dalam pekerjaan, bukan ketebalan rata-rata. Memotong bagian yang 10% lebih tebal dari kapasitas terukur ujung menghasilkan potongan yang tidak lengkap atau tidak rata; menggunakan ujung yang berukuran terlalu kecil untuk bagian yang paling tebal dan mencoba mengimbanginya dengan tekanan yang lebih tinggi berisiko menjadi bumerang dan kerusakan ujung.
- Langkah 3 — Pilih jenis lubang berdasarkan aplikasi. Operasi pemotongan tangan memerlukan ujung lubang lurus pada tekanan pemotongan oksigen 40–60 PSI. Operasi pemotongan menggunakan mesin atau otomatis mendapatkan keuntungan dari bore tip yang berbeda pada 70–100 PSI untuk keunggulan kecepatan sebesar 25% yang dihasilkan pada pemotongan lurus pada pelat.
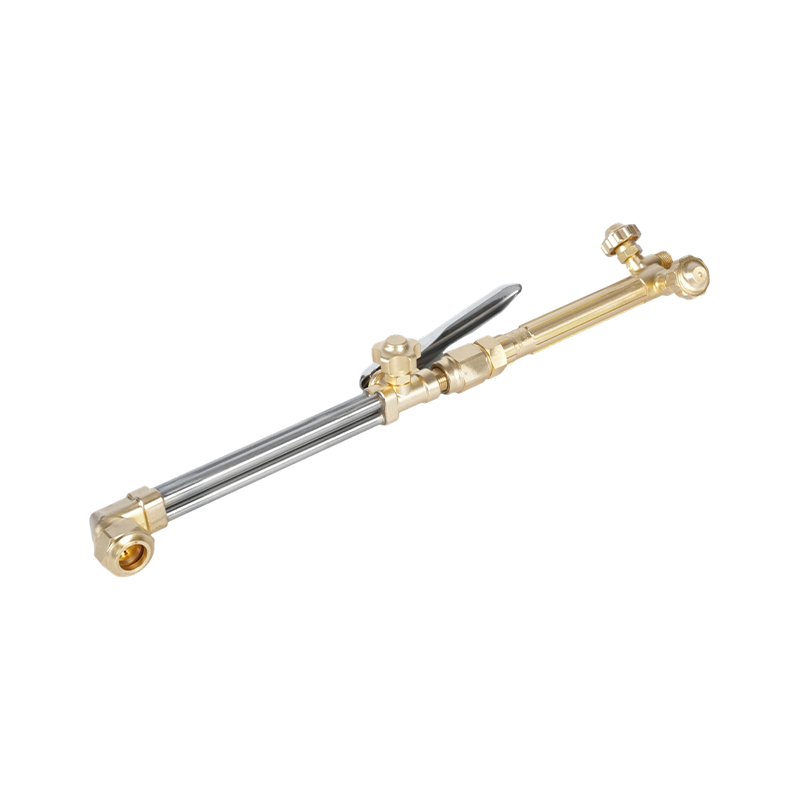
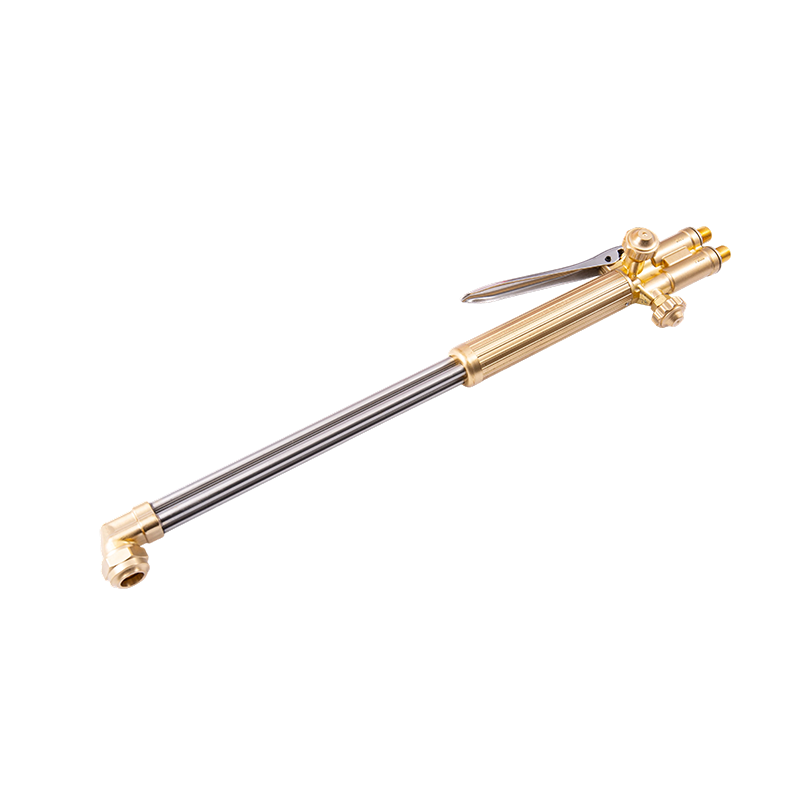
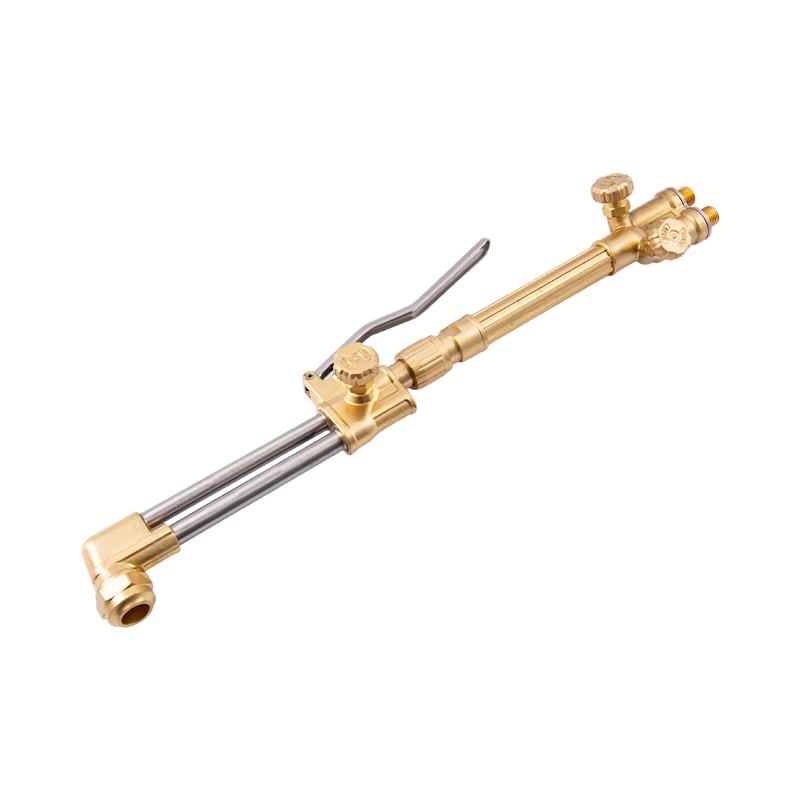
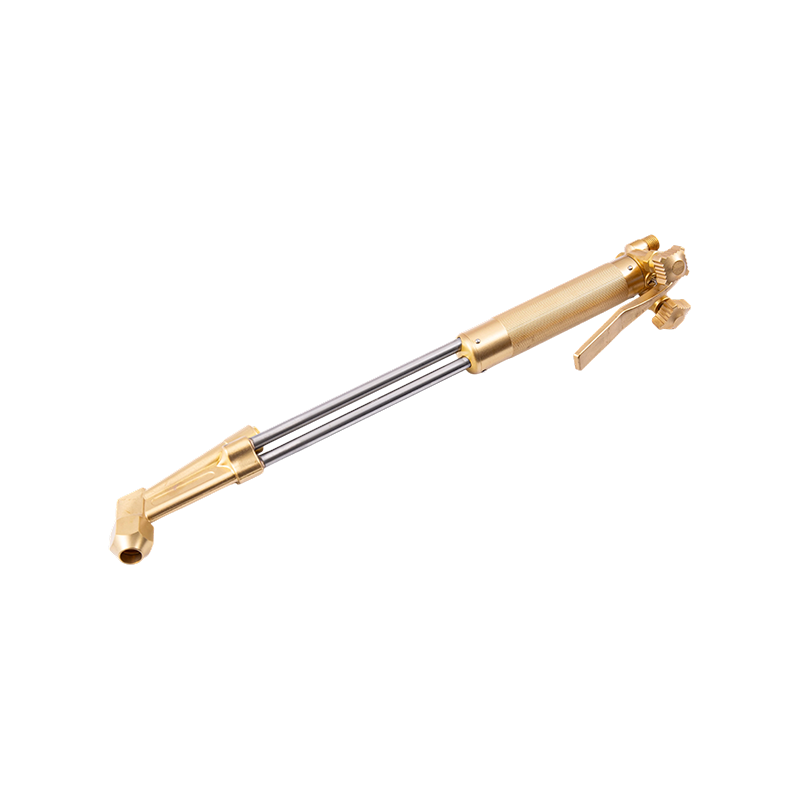
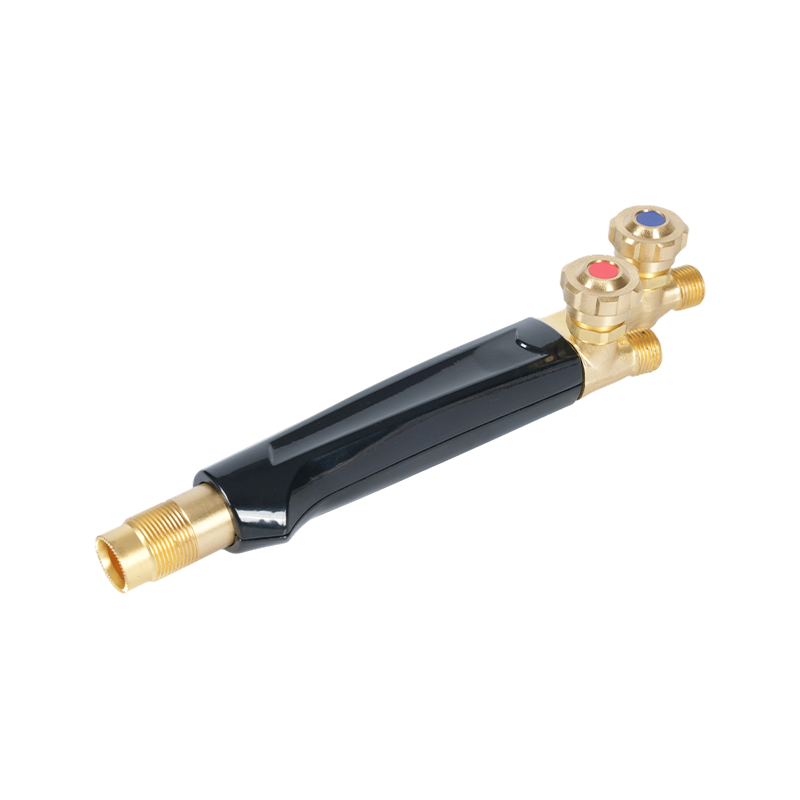
- Langkah 4 — Verifikasi kompatibilitas gagang obor dan kepala. Ujung pemotongan harus terpasang dengan benar pada kepala obor yang dipasang. Benang ujung, geometri tempat duduk, dan benang kepala semuanya harus cocok. Kami memotong gagang obor diproduksi dengan ulir ujung standar dan spesifikasi tempat duduk; memasangkannya dengan tip yang cocok dari sistem yang sama akan menghilangkan kebocoran dan ketidakstabilan nyala api yang diakibatkan oleh pencampuran komponen yang tidak kompatibel dari produsen yang berbeda.
Bagi operator yang melengkapi stasiun baru atau mengganti seluruh pengaturan oxy-fuel, pendekatan sistem yang lengkap—pegangan obor, alat pemotong, regulator, selang, dan tip yang dibeli bersamaan—menghilangkan ketidakpastian kompatibilitas sejak awal. Kami memotong kit obor dirakit sebagai sistem yang sesuai dengan kompatibilitas ujung yang terdokumentasi, spesifikasi tekanan, dan seluruh komponen dengan nilai asetilen, memberikan titik awal yang andal untuk aplikasi bengkel dan pemotongan lapangan.