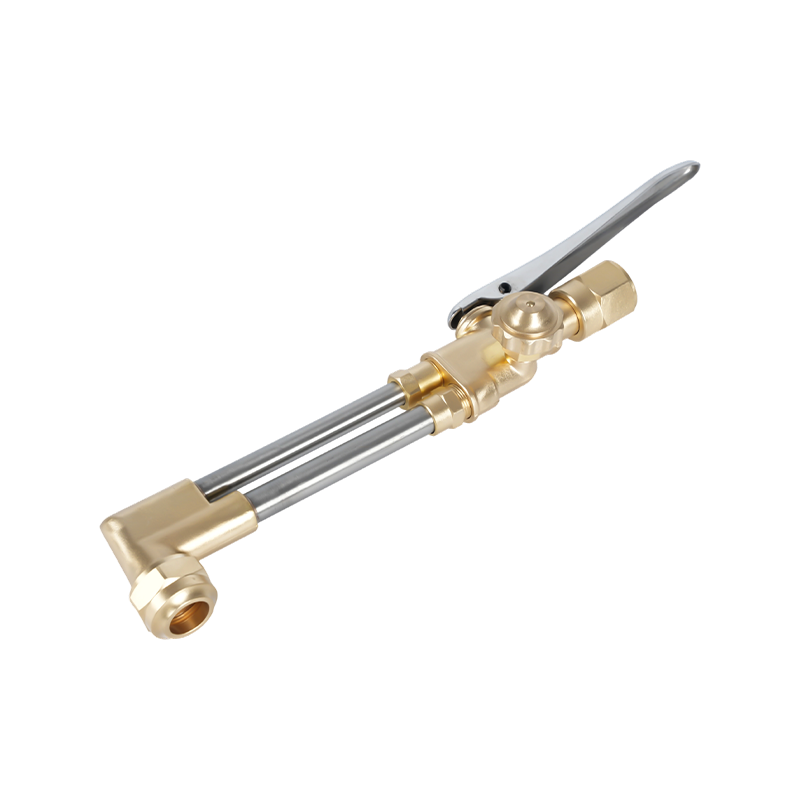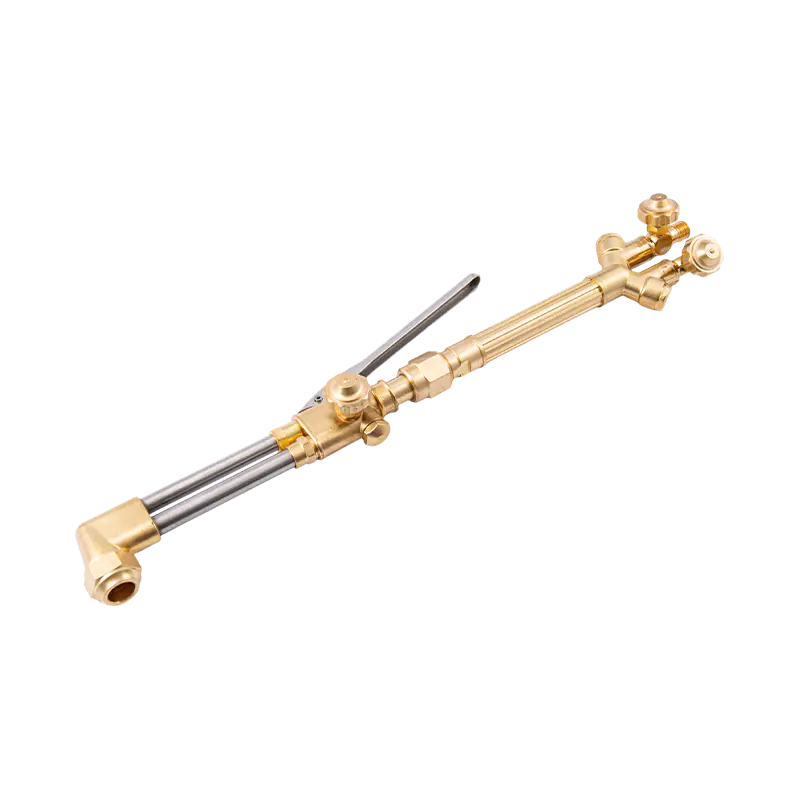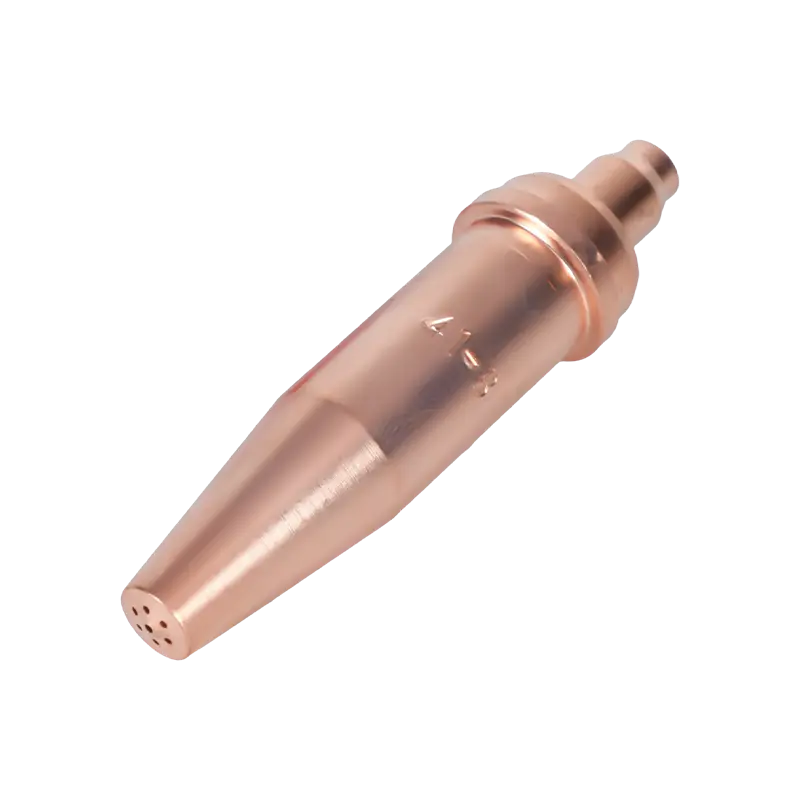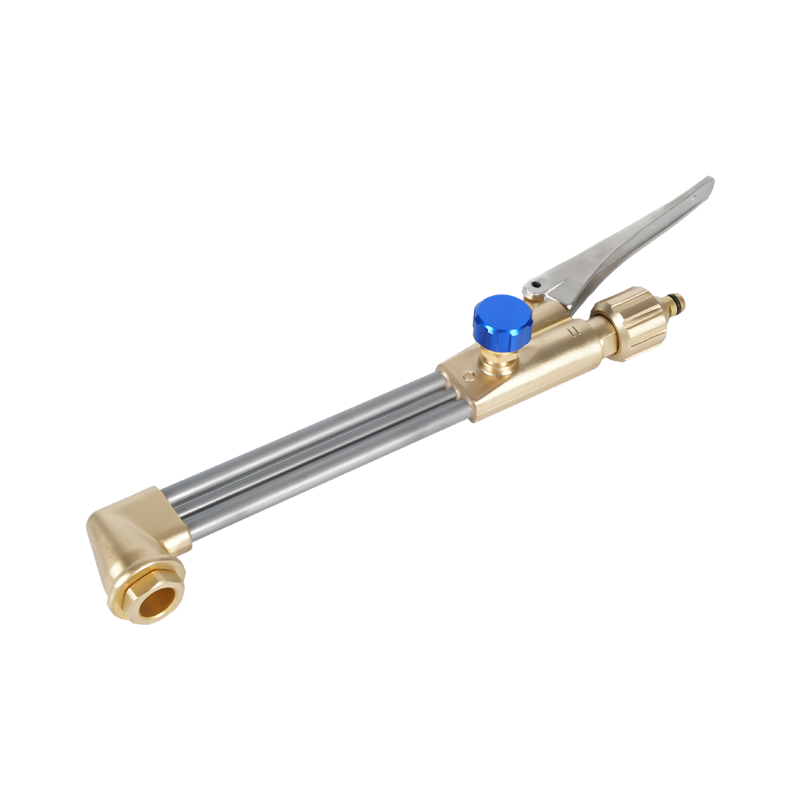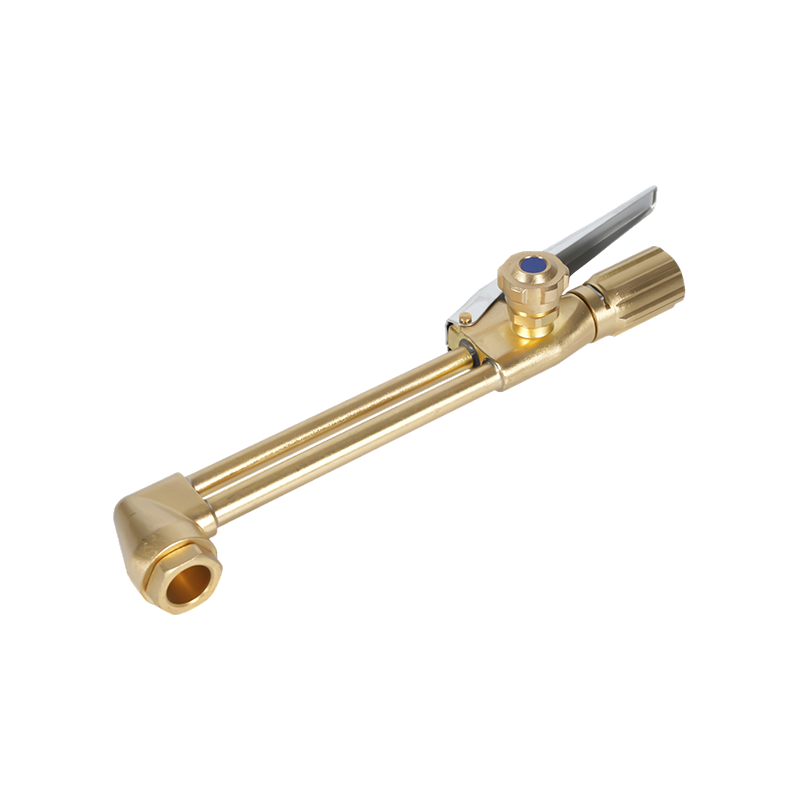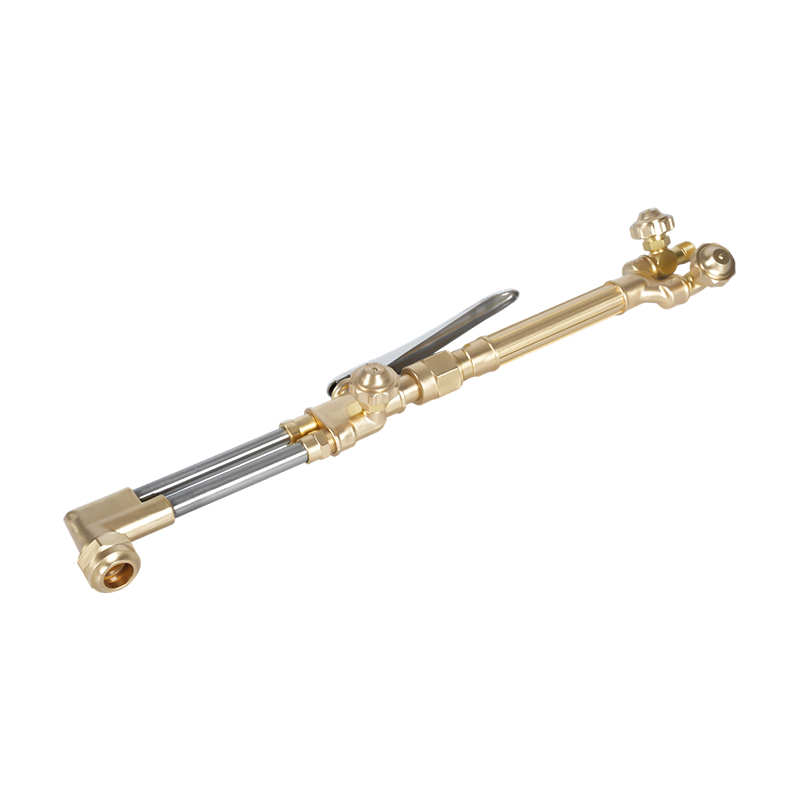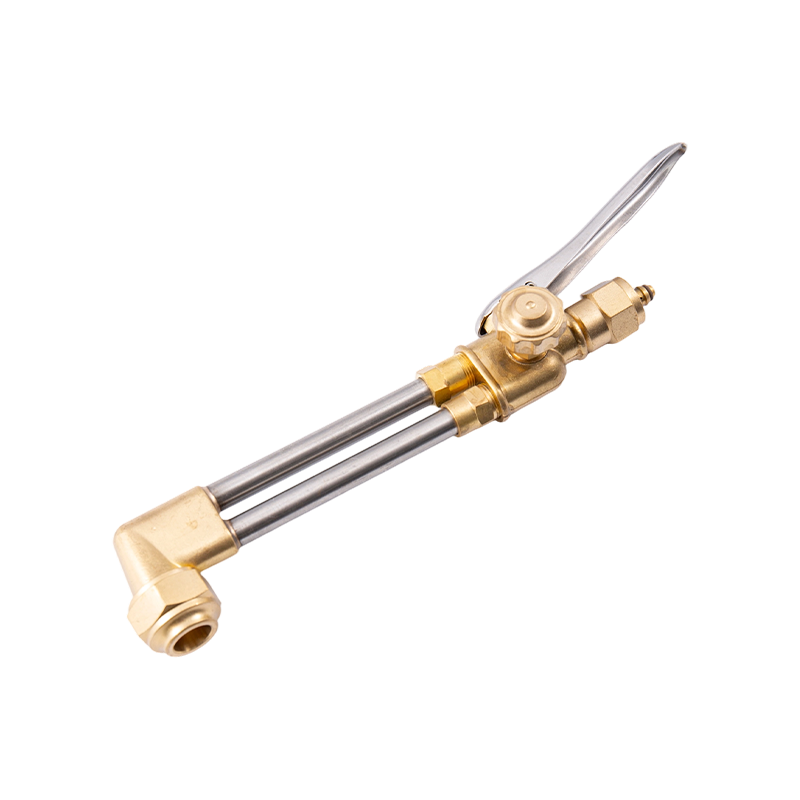
Suhu Obor Pemotongan Oxy-asetilena: Yang Perlu Anda Ketahui
Itu obor pemotongan oksi-asetilen menghasilkan salah satu suhu nyala tertinggi yang dapat dicapai dengan peralatan gas industri standar. Ketika oksigen dan asetilena terbakar bersama, nyala api yang dihasilkan mencapai kira-kira 3.480°C hingga 3.500°C (6.296°F hingga 6.330°F) — lebih tinggi dibandingkan kombinasi bahan bakar gas lainnya yang umum digunakan dalam praktik pengelasan dan pemotongan. Panas ekstrem inilah yang menjadikan oksi-asetilen sebagai sistem bahan bakar patokan yang digunakan untuk mengukur semua gas pemotongan alternatif.
Namun, memahami bagaimana obor pemotongan benar-benar menggunakan suhu tersebut sangatlah penting. Obor pemotongan tidak hanya melelehkan logam — ia beroperasi melalui proses dua tahap. Pertama, api pemanasan awal yang mengelilingi ujung pemotongan menaikkan baja ke suhu pembakarannya sekitar 1.800°F (982°C). Setelah baja mencapai titik ini, pancaran oksigen bertekanan tinggi di pusat diaktifkan. Aliran ini tidak menambah panas secara langsung; sebaliknya, hal ini menyebabkan baja yang dipanaskan sebelumnya teroksidasi dengan cepat — suatu proses yang sering digambarkan sebagai "pengkaratan yang cepat dan terkendali". Oksida besi yang dihasilkan memiliki titik leleh yang lebih rendah dibandingkan baja dasar, sehingga terhembus keluar dari potongan sebagai terak cair.
Itu preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Itu Three Types of Oxy-Acetylene Flames and When to Use Each
Itu ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Api Netral
Nyala api netral membakar seluruh bahan bakar dan oksigen yang tersedia secara sempurna, tanpa menghasilkan keduanya secara berlebih. Kerucut bagian dalam berbatas tegas dan cerah, sedangkan bagian luarnya bening. Ini adalah nyala api standar untuk sebagian besar aplikasi pemotongan baja dan pengelasan umum. Ini tidak menambahkan karbon ke logam (yang akan membuatnya rapuh) atau menciptakan oksidasi berlebih (yang akan membentuk kerak oksida besi). Untuk operasi pemotongan, menyetel api pemanasan awal yang netral sebelum mengaktifkan aliran oksigen pemotongan akan menghasilkan potongan paling bersih dengan garitan paling konsisten.
Karburasi (Mengurangi) Nyala Api
Nyala api karburasi mengandung asetilena berlebih melebihi jumlah yang dapat dibakar sepenuhnya dengan oksigen yang tersedia. Hal ini diidentifikasi oleh zona sekunder berbulu yang melampaui kerucut bagian dalam — panjang bulu ini menunjukkan tingkat kelebihan asetilena. Jenis api ini digunakan untuk pengerasan permukaan, operasi anil, dan untuk pengelasan gas pada baja tahan karat, yang mengurangi risiko oksidasi kromium di zona las. Kelebihan asetilena menciptakan atmosfer yang berkurang di sekitar kolam cair. Ini tidak boleh digunakan untuk memotong, karena akan menyimpan karbon ke dalam baja dan menghasilkan jelaga hitam.
Api Pengoksidasi
Nyala api pengoksidasi mengandung oksigen berlebih. Kerucut bagian dalam menjadi lebih pendek, lebih runcing, dan berwarna agak keunguan; suara nyala api semakin tajam. Meskipun secara teori jenis nyala api ini paling panas, namun umumnya dihindari untuk pengelasan karena kelebihan oksigen menyerang besi dalam baja, membentuk inklusi oksida besi yang tidak diinginkan yang melemahkan sambungan. Untuk pemotongan, penyesuaian nyala api oksidasi dalam aliran oksigen pemotongan merupakan hal yang melekat pada proses tersebut — namun nyala api pemanasan awal harus tetap netral untuk menghindari oksidasi dini pada material di sekitarnya.
Memotong Gas Obor: Perbandingan Lengkap
Sistem pemotongan bahan bakar oksi tidak terbatas pada asetilena. Berbagai macam bahan bakar gas dapat digunakan tergantung pada material yang dipotong, kecepatan pemotongan yang diperlukan, infrastruktur yang tersedia, dan pertimbangan biaya. Setiap gas memiliki karakteristik suhu nyala api dan profil pembakaran yang berbeda sehingga mempengaruhi kinerja secara berbeda.
| Gas | Suhu Nyala Maks (dengan O2) | Penggunaan Terbaik | Mampu Mengelas? |
|---|---|---|---|
| Acetylene | 3.500°C / 6.330°F | Pemotongan, pengelasan, pekerjaan presisi | Ya |
| propana | ~2.800°C / ~5.072°F | Pemotongan, pemanasan, pembengkokan | Tidak |
| propilena | ~2.900°C / ~5.252°F | Pemotongan produksi | Terbatas |
| Gas Alam | ~2.770°C / ~5.020°F | Pemotongan, operasi berbiaya rendah | Tidak |
| Hidrogen | ~3.000°C / ~5.432°F | Pemotongan bawah air, aluminium | Khusus saja |
Acetylene
Asetilena adalah bahan bakar gas utama dan paling serbaguna untuk operasi oxy-fuel. Gas ini menghasilkan temperatur nyala tertinggi dibandingkan semua gas bahan bakar pada umumnya dan melepaskan sekitar 40% energi panasnya ke dalam kerucut api bagian dalam — panas dalam yang terkonsentrasi inilah yang menjadikan asetilena sangat cocok untuk pengelasan. Zona pereduksinya membersihkan permukaan baja selama proses pengelasan berlangsung. Kerugian utama asetilena adalah biayanya, dan memiliki batasan keamanan yang kritis: asetilena menjadi tidak stabil secara kimia pada tekanan di atas sekitar 15 psi (103 kPa), sehingga membatasi tekanan pengoperasiannya dan berarti silinder harus ditangani dan disimpan dalam posisi tegak. Tidak lebih dari sepertujuh kapasitas silinder harus ditarik per jam untuk mencegah kontaminasi aseton pada selang dan obor.
propana
propana burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
propilena
propilena (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gas Alam
Gas alam memiliki temperatur nyala terendah dibandingkan gas pemotongan yang umum digunakan. Keuntungan utamanya adalah infrastruktur: fasilitas dengan pasokan gas alam melalui pipa dapat menghilangkan manajemen silinder dan mengurangi biaya bahan bakar secara signifikan. Ini digunakan dalam operasi pemotongan industri skala besar dimana kinerja pemotongan yang sedikit lebih rendah diimbangi dengan penghematan biaya dan kenyamanan pasokan. Gas alam tidak digunakan untuk pengelasan.
Hidrogen
Hidrogen is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Logam Apa yang Boleh dan Tidak Boleh Dipotong dengan Obor Bahan Bakar Oksida
Pemotongan bahan bakar oksi pada dasarnya adalah proses oksidasi kimia. Agar dapat berfungsi, logam yang dipotong harus memenuhi syarat tertentu: oksidanya harus memiliki titik leleh yang lebih rendah daripada logam dasar itu sendiri. Ketika kondisi ini terpenuhi, aliran oksigen mengoksidasi logam yang dipanaskan dan membuang terak cair yang dihasilkan dengan bersih. Jika tidak terpenuhi, oksida akan membentuk kerak pelindung yang menghentikan reaksi oksidasi dan mencegah terjadinya pemotongan.
- Baja karbon rendah hingga sedang: Memotong dengan bersih dan efisien. Ini adalah aplikasi utama untuk pemotongan oxy-fuel, yang mampu menangani material dengan ketebalan 0,5 mm hingga lebih dari 250 mm.
- Besi tempa: Dapat dipotong secara efektif dengan teknik oxy-fuel.
- Baja karbon tinggi: Sulit untuk dipotong karena titik leleh terak mendekati titik leleh logam dasar, sehingga mencegah pelepasan oksida secara bersih.
- Besi cor: Tidak dapat dipotong secara efektif — grafit di antara butiran dan struktur butiran mengganggu tindakan pemotongan oksidasi.
- Baja tahan karat: Tidak dapat dipotong dengan metode oxy-fuel standar. Lapisan kromium oksida yang terbentuk di permukaan memiliki titik leleh lebih tinggi dibandingkan baja di bawahnya, sehingga membentuk penghalang pelindung yang mencegah oksigen pemotongan mencapai logam segar. Pemotongan plasma atau pemotongan laser harus digunakan untuk baja tahan karat.
- Aluminium dan tembaga: Tidak dapat dipotong dengan oxy-fuel — logam ini kekurangan kandungan besi yang diperlukan untuk mempertahankan reaksi pemotongan oksidasi.
Pengelasan Stainless Steel: Pemilihan Proses dan Pertimbangan Utama
Baja tahan karat adalah salah satu logam yang paling sulit untuk dilas dengan benar. Kandungan kromiumnya yang tinggi (minimal 10,5%) membuatnya tahan terhadap korosi — namun kromium tersebut sangat reaktif terhadap oksigen pada suhu pengelasan. Ketika kromium teroksidasi selama pengelasan, ia terkuras dari logam di sekitarnya, menciptakan zona dengan ketahanan korosi yang berkurang secara signifikan. Fenomena ini, yang dikenal sebagai sensitisasi, merupakan tantangan teknis utama dalam pengelasan baja tahan karat, apa pun proses yang digunakan.
Selain itu, baja tahan karat memiliki konduktivitas termal yang lebih rendah dibandingkan baja ringan, yang berarti panas menumpuk lebih cepat di zona pengelasan dan menyebar lebih lambat. Hal ini membuat distorsi menjadi masalah yang terus-menerus, terutama pada material berukuran tipis. Baja tahan karat juga mengembang sekitar 50% lebih banyak dibandingkan baja ringan saat dipanaskan, yang memperkuat distorsi jika masukan panas tidak dikelola dengan hati-hati.
Pengelasan TIG (GTAW) — Metode Pilihan
Pengelasan TIG adalah standar emas untuk pengelasan baja tahan karat, khususnya untuk material ukuran tipis, tabung, dan aplikasi apa pun yang mengutamakan tampilan las dan ketahanan terhadap korosi. Elektroda tungsten yang tidak dapat dikonsumsi menghasilkan busur, sedangkan gas pelindung argon murni melindungi kolam las dari oksigen dan nitrogen di atmosfer. Tukang las mengumpankan batang pengisi secara manual, memungkinkan kontrol masukan panas dan ukuran genangan air secara presisi.
Untuk baja tahan karat austenitik seri 300 (yang paling umum), batang pengisi standar adalah 308L. Untuk grade 316 dan 316L (yang mengandung molibdenum untuk meningkatkan ketahanan terhadap korosi), gunakan pengisi 316L. Untuk paduan tipe 321, kawat pengisi 347 sesuai. Penggunaan tingkat pengisi yang salah akan mengurangi kinerja korosi pada hasil las meskipun sambungan mekanisnya kuat.
Parameter TIG utama untuk baja tahan karat: atur arus listrik sekitar 1 amp per 0,001 inci (0,025 mm) ketebalan material. Gunakan elektroda tungsten lantanasi 2% atau 2% yang digiling pada titik sulaman. Laju aliran gas pelindung argon harus diatur antara 15 dan 20 kaki kubik per jam (CFH). Jaga kecepatan pergerakan tetap konsisten — bekerja perlahan dengan masukan panas yang tepat lebih baik daripada terburu-buru dan membuat logam di sekitarnya menjadi terlalu panas.
Pembersihan Kembali untuk Pengelasan Tabung dan Pipa
Saat TIG mengelas tabung atau pipa baja tahan karat, permukaan bagian dalam akar las terkena oksigen atmosfer selama proses pengelasan. Hal ini menyebabkan fenomena yang disebut "sugaring" - permukaan teroksidasi kasar dan granular pada akar las yang secara signifikan mengurangi ketahanan terhadap korosi dan kekuatan mekanik. Pembersihan kembali dengan gas argon (mengalir melalui bagian dalam tabung saat pengelasan untuk menggantikan oksigen) sangat penting untuk setiap aplikasi tabung baja tahan karat yang mengutamakan kualitas akar. Pasang kedua ujungnya dengan longgar dan alirkan argon dengan tekanan rendah melalui salah satu ujungnya untuk mempertahankan pembersihan positif di seluruh lasan.
Pengelasan MIG (GMAW) Baja Tahan Karat
Pengelasan MIG adalah pilihan praktis untuk baja tahan karat di mana kecepatan produksi lebih penting daripada estetika pengelasan, atau ketika peralatan TIG tidak tersedia. Prosesnya menggunakan elektroda kawat baja tahan karat yang diumpankan secara kontinyu dengan gas pelindung untuk melindungi kolam las. Gas pelindung yang tepat untuk pengelasan baja tahan karat MIG adalah argon murni atau campuran argon-helium — bukan campuran argon-CO2 yang digunakan untuk pengelasan MIG baja ringan, karena CO2 mendorong pengambilan karbon dan oksidasi dalam baja tahan karat. Atur laju aliran gas pelindung antara 14 dan 16 liter per menit (kira-kira 30 CFH). Gunakan kawat tahan karat yang disesuaikan dengan tingkat logam dasar dan pertimbangkan urutan pengelasan yang mengejutkan untuk meminimalkan distorsi panas.

Pengelasan Oks-Asetilena dari Baja Tahan Karat
Pengelasan gas baja tahan karat dengan oksi-asetilen secara teknis dapat dilakukan tetapi jauh lebih sulit dibandingkan pengelasan TIG dan umumnya tidak direkomendasikan untuk aplikasi produksi atau struktural. Prosesnya memerlukan fluks pengelasan baja tahan karat khusus — biasanya berupa bubuk kering yang dicampur menjadi pasta dengan isopropil alkohol dan diaplikasikan pada bagian depan dan belakang sambungan, serta pada batang pengisi. Fluks ini mencegah oksidasi kromium selama pengelasan.
Itu flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Pada grade seperti 304, panas yang berlebihan (antara 500°C dan 800°C) dapat menyebabkan pembentukan kromium karbida pada batas butir — suatu kondisi yang dikenal sebagai presipitasi karbida yang seiring waktu menyebabkan korosi antar butir. Nilai karbon rendah (304L, 316L) lebih tahan terhadap masalah ini ketika pengelasan dengan metode masukan panas yang lebih tinggi.
Langkah Persiapan Penting untuk Pengelasan Baja Tahan Karat
Terlepas dari proses pengelasan yang dipilih, persiapan permukaan dan pengendalian kontaminasi tidak dapat dinegosiasikan saat bekerja dengan baja tahan karat.
- Hilangkan kontaminasi besi: Partikel besi atau baja apa pun pada permukaan baja tahan karat — mulai dari sikat kawat yang digunakan pada baja karbon, cakram gerinda, atau debu logam — akan melekat pada baja tahan karat dan menyebabkan bintik karat. Gunakan sikat baja tahan karat khusus, cakram gerinda, dan roda pemotong yang tidak pernah menyentuh baja karbon.
- Bersihkan semua permukaan secara menyeluruh: Bersihkan oli, gemuk, dan kerak gilingan dari area sambungan menggunakan aseton atau pembersih gemuk baja tahan karat khusus sebelum pengelasan. Bahkan sidik jari pun dapat menyebabkan kontaminasi lokal.
- Pastikan tidak ada celah sambungan: Baja tahan karat sangat rentan terhadap ledakan jika terdapat celah di antara permukaan sambungan. Pegang sambungan pada sumber cahaya — jika ada cahaya yang masuk, pemasangannya terlalu longgar.
- Jepit dan paku las dengan aman: Karena ekspansi termal baja tahan karat yang tinggi, benda kerja yang tidak dijepit dapat terdistorsi secara signifikan selama pengelasan. Susunlah lasan paku secara terhuyung-huyung dan pertimbangkan untuk mengatur urutan las utama agar mendistribusikan panas secara merata.
- Kontrol suhu interpass: Biarkan zona las menjadi dingin di antara lintasan. Suhu interpass yang tinggi dan berkelanjutan meningkatkan risiko sensitisasi (presipitasi kromium karbida) dan distorsi.
Keamanan Saat Menggunakan Gas Obor Pemotong dan Pengelasan Baja Tahan Karat
Pemotongan bahan bakar oksi dan pengelasan baja tahan karat, keduanya menimbulkan bahaya keselamatan spesifik yang memerlukan perhatian langsung.
Keamanan Silinder Gas dan Obor
- Silinder asetilena harus selalu disimpan dan digunakan dalam posisi tegak. Jika silinder telah terbalik, biarkan silinder berdiri tegak setidaknya satu jam sebelum digunakan agar aseton mengendap.
- Jangan sekali-kali menarik asetilen dengan kecepatan melebihi sepertujuh kapasitas silinder per jam — hal ini akan menarik aseton ke dalam selang dan obor, sehingga menyebabkan kerusakan dan potensi bahaya.
- Jangan pernah mengoperasikan asetilena di atas tekanan kerja 15 psi — pada tekanan yang lebih tinggi asetilena menjadi sensitif terhadap guncangan dan dapat terurai secara eksplosif.
- propana is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Selalu gunakan selang, regulator, dan tip yang sesuai dengan bahan bakar gas tertentu yang digunakan. Propana secara kimiawi menurunkan bahan selang yang dirancang untuk asetilena seiring waktu.
Bahaya Asap Pengelasan Stainless Steel
Pengelasan baja tahan karat menghasilkan asap kromium (VI) – yang dikenal sebagai karsinogen bagi manusia – bersama dengan senyawa nikel dan asap logam berbahaya lainnya. Asap ini lebih berbahaya dibandingkan asap yang dihasilkan oleh pengelasan baja ringan dan memerlukan tindakan pengendalian aktif. Ventilasi pembuangan lokal (LEV) yang diposisikan dekat dengan busur atau nyala api adalah wajib dalam lingkungan profesional apa pun. Peralatan pelindung diri termasuk respirator las yang diisi udara atau setidaknya respirator penyaring asap dengan spesifikasi yang sesuai harus dipakai. Jangan mengandalkan ventilasi toko umum saja. Batas paparan kromium heksavalen diatur secara ketat dan memerlukan pemantauan di lingkungan produksi di mana pengelasan tahan karat dilakukan secara rutin.
Memilih Proses yang Tepat: Ringkasan Metode Pemotongan Gas dan Pengelasan
Untuk memotong baja , pilihan bahan bakar gas terutama bergantung pada anggaran yang tersedia, kecepatan pemotongan yang dibutuhkan, dan desain obor. Asetilena memberikan waktu penusukan tercepat dan panas bagian dalam paling intens, sehingga ideal untuk pekerjaan presisi, material tipis, dan situasi yang memerlukan waktu penyetelan. Propana dan propilena menawarkan biaya pengoperasian yang lebih rendah dan kecepatan pemotongan yang sebanding pada material yang lebih tebal dengan pengaturan obor injektor yang benar. Gas alam merupakan pilihan ekonomis untuk fasilitas pemotongan industri bervolume tinggi dengan pasokan pipa. Tidak ada gas oxy-fuel yang efektif untuk memotong baja tahan karat, aluminium, atau logam non-besi — pemotongan plasma atau laser harus digunakan untuk bahan-bahan ini.
Untuk pengelasan baja tahan karat , TIG adalah proses pilihan dimana penampilan, ketahanan terhadap korosi, dan kekuatan mekanik menjadi prioritas. Pengelasan MIG cocok untuk bagian yang lebih berat dan pekerjaan produksi yang mengutamakan kecepatan. Pengelasan gas oksi-asetilen pada baja tahan karat dapat dilakukan tetapi menuntut, memerlukan penerapan fluks yang benar, pengaturan nyala api yang tepat, dan penghilangan fluks pasca-las — ini lebih cocok untuk situasi perbaikan lapangan di mana peralatan las listrik tidak tersedia. Apapun proses yang digunakan, pengendalian kontaminasi, pemilihan pengisi yang benar, dan manajemen panas adalah tiga faktor yang menentukan apakah pengelasan baja tahan karat berfungsi sebagaimana mestinya dalam jangka panjang.