Mengapa Stainless Steel Menuntut Pendekatan Berbeda
Baja tahan karat tahan korosi karena kandungan kromiumnya — biasanya 10% atau lebih tinggi — yang membentuk lapisan oksida pasif di permukaan. Lapisan yang sama itulah yang membuatnya tak kenal ampun di bengkel las. Panas adalah masalah utama: baja tahan karat menghantarkan panas kira-kira sepertiga lebih efisien dibandingkan baja ringan, yang berarti energi dari busur tetap terkonsentrasi di dekat zona pengelasan dan bukannya menyebar. Hasilnya adalah penumpukan panas yang cepat, peningkatan risiko lengkungan, dan — jika suhu terlalu tinggi — fenomena yang disebut sensitisasi, yaitu kromium karbida mengendap pada batas butir dan logam kehilangan ketahanan terhadap korosi tepat di tempat yang paling Anda butuhkan.
Kontaminasi adalah variabel utama kedua. Sikat kawat baja karbon, cakram gerinda yang sebelumnya menyentuh baja ringan, atau minyak dari tangan kosong pada logam dasar semuanya dapat memasukkan benda asing ke dalam zona las, menimbulkan porositas, atau akhirnya berkarat. Pengelasan baja tahan karat adalah proses yang persiapannya menentukan sebagian besar kualitas akhir lasan — mengendalikan variabel panas dan kontaminasi sebelum busur dimulai adalah hal yang membedakan lasan yang bersih dan tahan korosi dari lasan yang gagal dalam servis.
Kabar baiknya adalah prosesnya bisa dipelajari. Pengelasan TIG, MIG, dan stick semuanya bekerja pada baja tahan karat, masing-masing disesuaikan dengan ketebalan material dan konteks aplikasi yang berbeda. Memahami proses mana yang akan digunakan — dan alasannya — adalah keputusan pertama yang harus diambil dengan benar.
Memilih Proses Pengelasan yang Tepat
Tiga proses mendominasi pengelasan baja tahan karat dalam praktiknya. Masing-masing memiliki sweet spot yang jelas.
Pengelasan TIG (GTAW) adalah pilihan yang presisi. Elektroda tungsten yang tidak dapat dikonsumsi menghasilkan busur sementara batang pengisi diumpankan secara manual, memberikan kontrol independen penuh kepada tukang las atas masukan panas dan laju deposisi pengisi. Dioperasikan dengan DCEN (elektroda arus searah negatif) dengan pelindung argon 100%, TIG menghasilkan lasan paling bersih pada baja tahan karat — hampir bebas percikan, penampilan butiran yang luar biasa, dan zona yang terkena dampak panas minimal jika tekniknya bagus. Ini adalah standar untuk lembaran tipis (di bawah 3 mm), pekerjaan pipa, peralatan food grade, dan aplikasi apa pun di mana hasil las akan terlihat. Imbalannya adalah kecepatan: TIG lambat, dan ketangkasan manual yang diperlukan membutuhkan latihan untuk berkembang.
Pengelasan MIG (GMAW) cocok untuk bagian yang lebih berat dan volume produksi yang lebih tinggi. Kawat diumpankan secara terus menerus, yang meningkatkan laju deposisi secara signifikan dibandingkan dengan TIG. Pada baja tahan karat, teknik dorongnya merupakan standar — memegang pistol pada sudut kira-kira 90 derajat dengan sudut gerak 5–15 derajat — yang mempertahankan cakupan gas yang lebih baik di atas genangan air. Pemilihan gas pelindung lebih rumit dibandingkan baja karbon: CO₂ murni merusak baja tahan karat, dan argon murni menghasilkan busur yang dingin dan lamban. Gas kerja yang paling umum adalah campuran tri-campuran 90% helium / 7,5% argon / 2,5% CO₂ untuk transfer arus pendek, atau campuran 98% argon / 2% oksigen untuk transfer busur semprot. Kesalahan dalam campuran gas adalah salah satu penyebab paling umum dari hasil MIG stainless yang buruk.
Pengelasan tongkat (SMAW) adalah yang paling mudah ditoleransi dari ketiganya dalam hal persiapan permukaan, dan cocok untuk pekerjaan lapangan atau bagian yang lebih tebal di mana peralatan TIG atau MIG tidak praktis. Elektroda (E308, E316, atau E309 untuk sambungan logam yang berbeda) mengandung fluks yang menghasilkan pelindungnya sendiri, sehingga menghilangkan kebutuhan akan gas eksternal. Masukan panas lebih tinggi dan kurang terkendali dibandingkan TIG, sehingga lengkungan pada bagian tipis menjadi risiko nyata. Untuk perbaikan struktural dan fabrikasi berat, stick adalah pilihan yang praktis dan efektif.
| Proses | Kisaran Ketebalan Terbaik | Gas Pelindung | Kontrol Panas | Tingkat Keterampilan |
|---|---|---|---|---|
| TIG (GTAW) | Tipis hingga sedang (ideal <3 mm) | 100% Argon | Luar biasa (pedal kaki/denyut nadi) | Tinggi |
| MIG (GMAW) | Sedang hingga tebal (3 mm ) | Campuran tri-mix atau Ar/O₂ | Bagus (kecepatan kabel/voltase) | Sedang |
| Tongkat (SMAW) | Bagian tebal/perbaikan lapangan | Tidak ada (terlindung fluks) | Terbatas | Sedang |
Persiapan Permukaan dan Pengendalian Kontaminasi
Persiapan untuk pengelasan baja tahan karat lebih ketat daripada baja karbon, dan peraturannya layak untuk dianggap tidak dapat dinegosiasikan. Yang pertama adalah pemisahan alat: simpan satu set sikat, gerinda, dan klem khusus untuk bahan tahan karat saja. Ketika sikat kawat atau cakram abrasif bersentuhan dengan baja karbon, ia membawa kontaminasi besi yang akan berpindah ke baja tahan karat saat bersentuhan, sehingga melekatkan partikel yang menimbulkan korosi dan merusak lapisan pasif. Beri label pada alat dan terapkan pemisahan secara konsisten.
Permukaannya sendiri harus bersih dari oli, gemuk, cat, bekas tinta, dan oksidasi sebelum pengelasan. Aseton atau pembersih gemuk tahan karat khusus pada kain bersih dapat menangani kontaminasi organik. Untuk oksidasi atau kerak penggilingan pada tepi potongan, gunakan bahan abrasif bebas besi atau cakram penutup yang tahan karat — jangan pernah menggunakan cakram yang pernah menyentuh baja karbon. Metode pemotongan juga penting: pemotongan plasma dan pemotongan laser lebih disukai daripada pemotongan oksi-asetilen untuk baja tahan karat karena menghindari kontaminasi karbon pada tepi potongan. Jika pemotongan oksi-asetilen tidak dapat dihindari, tepinya harus digiling kembali sebelum pengelasan.
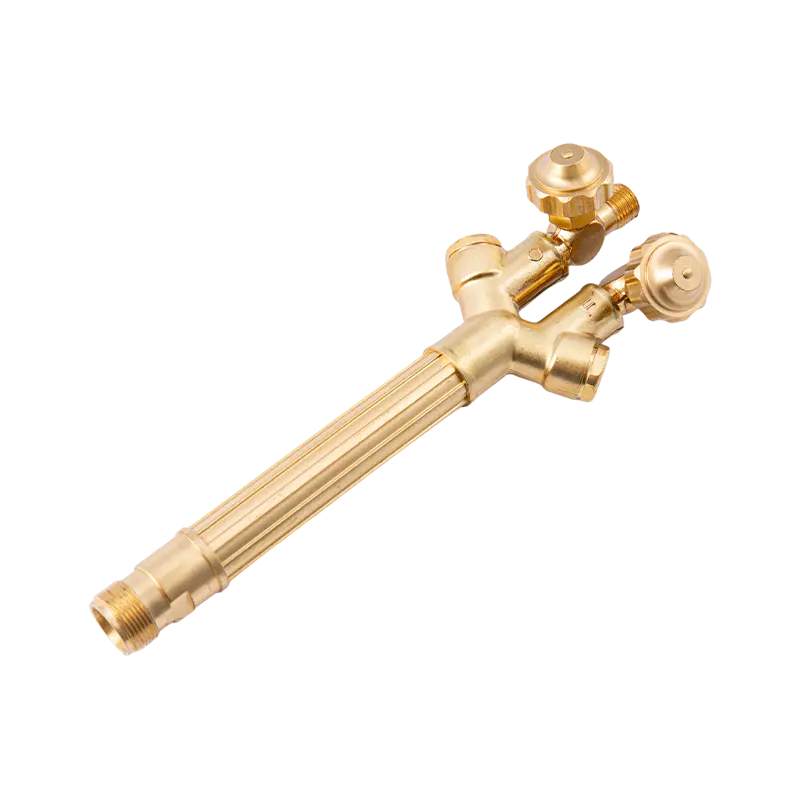
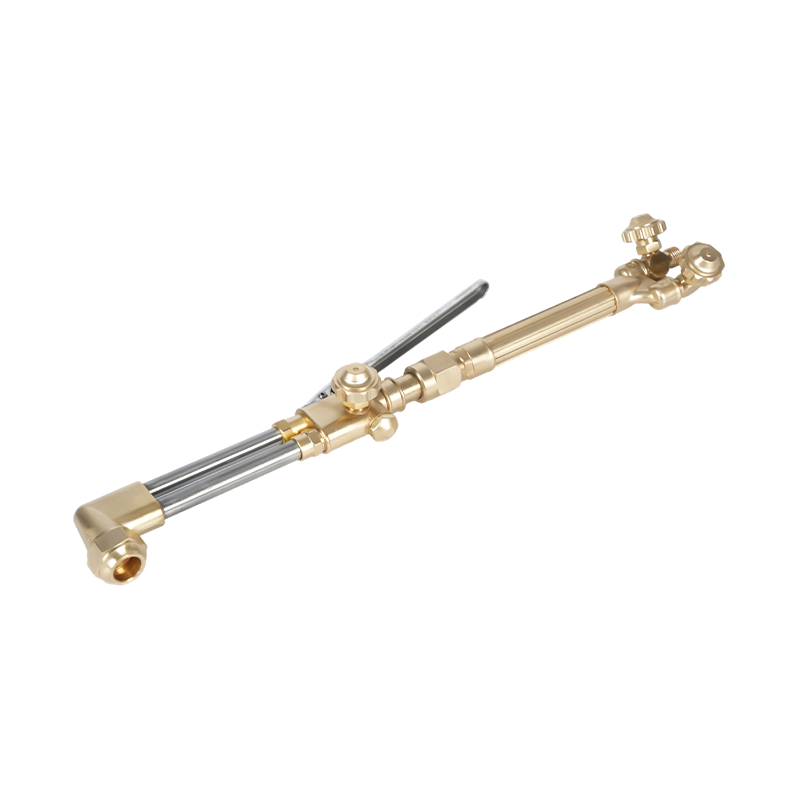
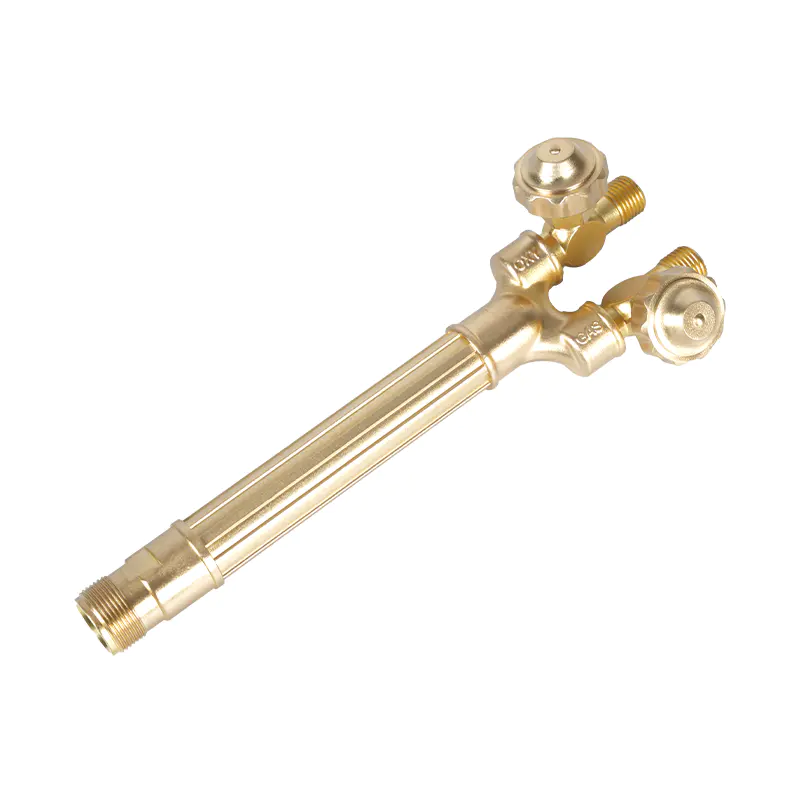
Fit-up sendi harus ketat. Kesenjangan akar yang melebihi 1,5 mm meningkatkan risiko terbakar dan penetrasi akar yang tidak konsisten, terutama pada material yang tipis. Las paku dengan interval 50 mm atau kurang menahan sambungan pada posisinya dan mengurangi distorsi selama proses pengelasan utama. SEBUAH alat tambahan pemotongan dan sistem pegangan obor yang dinilai mampu mengontrol gas secara presisi adalah alat yang tepat untuk pemotongan oxy-fuel atau pekerjaan pra-panas sebelum pengelasan tahan karat, memastikan penyaluran api yang konsisten tanpa mengkontaminasi zona pemotongan.
Pengendalian Panas: Tantangan Teknis Inti
Manajemen panas dalam pengelasan baja tahan karat memiliki dua tujuan: mencapai fusi penuh tanpa membuat logam dasar menjadi terlalu panas, dan mendistribusikan panas secara merata untuk mencegah distorsi. Keduanya membutuhkan teknik yang disengaja daripada mengandalkan mesin sebagai kompensasinya.
Temperatur interpass adalah variabel kontrol utama pada pengelasan multi-pass. Temperatur interpass maksimum untuk baja tahan karat austenitik (grade 304 dan 316 yang paling umum ditemui) umumnya dijaga pada 150°C (300°F). Melebihi risiko ini akan menyebabkan pengendapan dan sensitisasi karbida. Pada TIG, pengaturan pulsa mengurangi masukan panas rata-rata tanpa mengorbankan penetrasi — arus puncak mencapai fusi sementara arus latar memungkinkan logam sedikit mendingin di antara pulsa. Pada MIG, kecepatan umpan kawat dan penyesuaian tegangan mencapai efek serupa; diameter kawat yang lebih sempit juga mengurangi arus yang dibutuhkan untuk kedalaman penetrasi tertentu.
Untuk proses pengelasan yang lebih lama, pengelasan lewati (berpindah ke bagian sambungan yang berbeda secara berkala daripada mengelas terus menerus dalam satu arah) mendistribusikan panas secara lebih merata dan mengurangi gradien termal yang menyebabkan lengkungan. Pengelasan backstep – pengelasan bertahap dalam arah yang berlawanan dengan perkembangan las keseluruhan – adalah teknik lain yang efektif untuk mengelola penumpukan panas di bagian terbatas. Batang pendingin, pelat penyangga tembaga, dan unit pendingin yang ditempatkan berdekatan dengan zona las juga menyerap energi berlebih dan menjaga suhu antar-lintas tetap dalam kisaran tertentu.
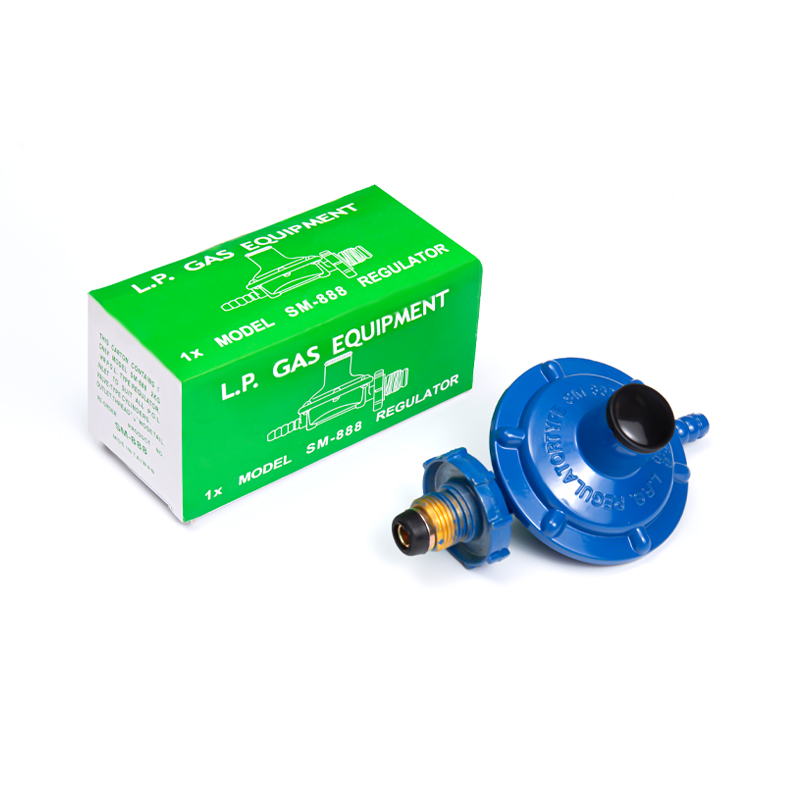
Tekanan gas yang akurat pada regulator sama pentingnya dengan teknik pengelasan itu sendiri. Aliran gas pelindung yang tidak mencukupi membuat kolam las tidak terlindungi, menyebabkan oksidasi dan porositas. Aliran yang berlebihan menciptakan turbulensi yang menarik udara atmosfer ke dalam pelindung. Sebuah dikalibrasi pengatur tekanan gas disesuaikan dengan proses pengelasan dan kebutuhan laju aliran adalah kontrol dasar untuk mempertahankan cakupan gas yang konsisten di seluruh pengelasan.
Perlengkapan Penting: Obor, Tip, dan Keselamatan
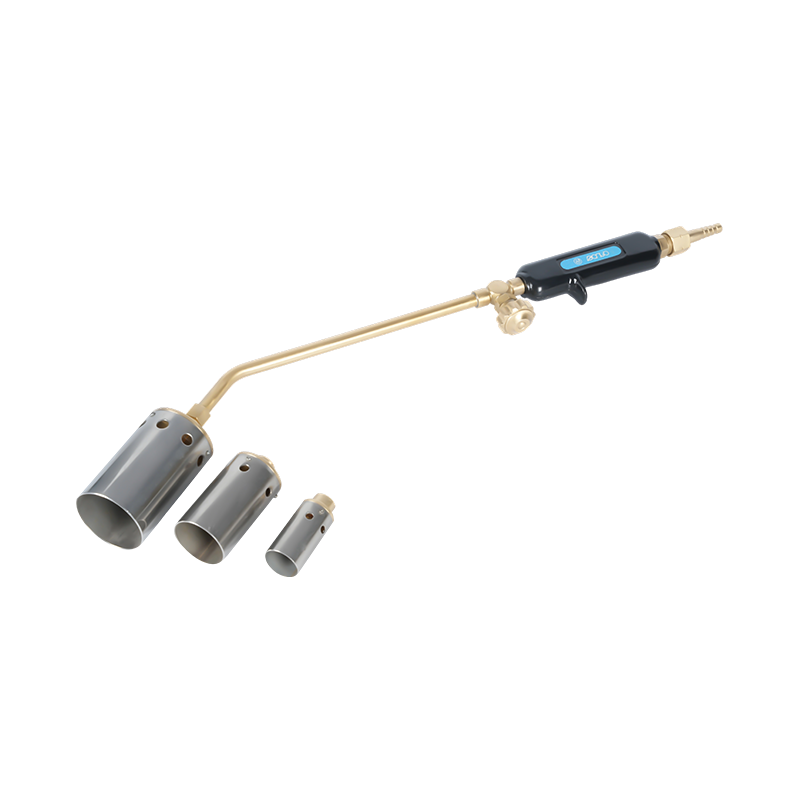
Obor dan bahan habis pakainya merupakan titik temu antara teknik dan peralatan. Untuk pekerjaan oxy-fuel yang berdekatan dengan fabrikasi baja tahan karat — nilai feritik atau martensit pra-pemanasan, pelepas tegangan pasca-pengelasan, atau operasi pemotongan pada benda kerja sebelum pengelasan — kualitas dan pemeliharaan obor secara langsung memengaruhi hasil. Sebuah terpelihara dengan baik obor pemanas yang dirancang untuk kontrol api yang presisi dalam aplikasi pengerjaan logam memberikan masukan panas yang terkontrol dan konsisten yang dibutuhkan baja tahan karat, tanpa lonjakan atau serangan balik yang mencemari area kerja atau merusak logam dasar.
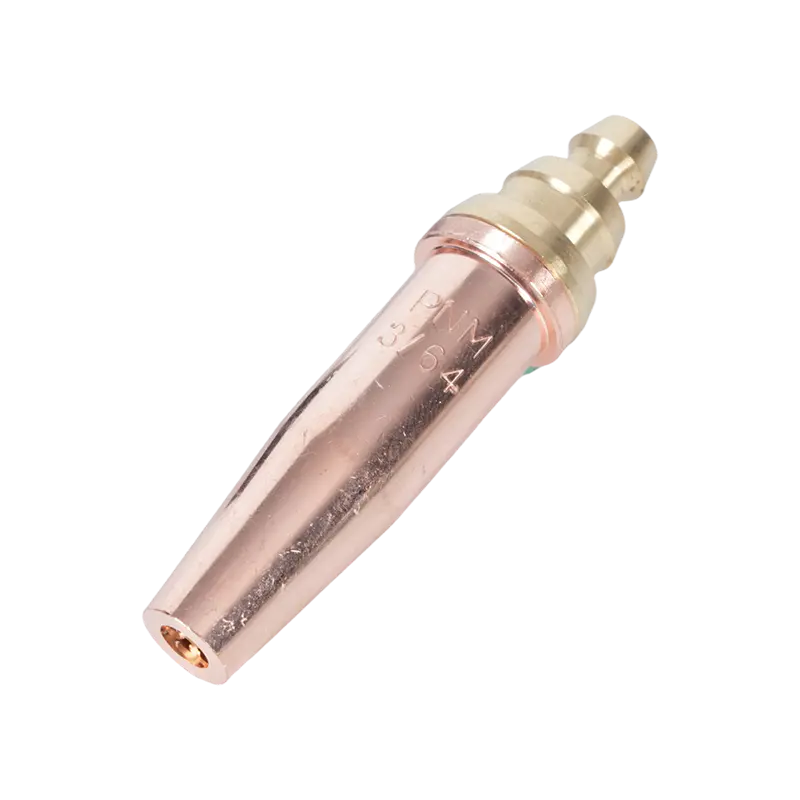
Ujung obor menentukan karakteristik nyala api. Ukuran ujung yang tepat untuk ketebalan bahan dan jenis gas mempengaruhi efisiensi pemanasan dan kualitas tepi potongan jika melibatkan pemotongan. Pemotongan ujung obor dan nozel dipilih untuk kombinasi gas dan material tertentu memastikan tepi yang bersih dan bebas oksidasi yang memerlukan pengerjaan ulang minimal sebelum pengelasan. Menggunakan ujung yang terlalu kecil untuk kaldu yang tebal menyebabkan pemotongan tidak sempurna; ujung yang terlalu besar menimbulkan panas berlebihan yang merusak material di sekitarnya.
Kilas balik (flashback) — kondisi di mana nyala api menjalar kembali ke badan obor atau selang — merupakan risiko keselamatan yang serius dalam setiap pengaturan oxy-fuel, dan tidak terkecuali pada lingkungan fabrikasi tahan karat. Penahan kilas balik dipasang pada sambungan obor dan regulator hentikan perjalanan api terbalik sebelum mencapai selang atau pasokan gas. Perangkat ini merupakan komponen keselamatan wajib dalam lingkungan pengelasan profesional, bukan upgrade opsional. Panduan peraturan dari badan-badan termasuk American Welding Society memperkuat penggunaannya sebagai praktik standar pada sistem obor oxy-fuel. Untuk gambaran komprehensif pemilihan proses pengelasan dan kompatibilitas logam pengisi untuk aplikasi stainless, Panduan pengelasan lengkap NS ARC mencakup gas pelindung, pemilihan kawat, dan praktik terbaik untuk baja tahan karat adalah titik referensi yang berguna untuk penentu dan perakit.