Ada dua hal yang disebut "pengelasan kabel" di industri, dan membingungkan keduanya hanya membuang-buang waktu. Yang pertama adalah kabel las itu sendiri — konduktor berat dan fleksibel yang membawa arus dari mesin las ke elektroda dan sebaliknya. Yang kedua adalah proses pengelasan atau pematerian kabel bersama-sama, tugas yang sering dilakukan dalam infrastruktur kelistrikan, pembuatan kapal, dan pemeliharaan industri berat. Keduanya penting, dan keduanya memiliki konsekuensi nyata bila ditangani secara tidak benar.
Panduan ini mencakup konstruksi, pemilihan, dan penggunaan kabel las yang aman, serta peran peralatan las gas untuk menyambung terminasi dan konduktor kabel.
Apa Arti Pengelasan Kabel Sebenarnya
Dalam sebagian besar konteks teknis dan komersial, "kabel las" mengacu pada konduktor sirkuit sekunder yang digunakan dalam sistem pengelasan busur. Ini adalah kabel fleksibel yang menghubungkan sumber listrik pengelasan ke dudukan elektroda di satu ujung dan ke penjepit ground benda kerja di sisi lainnya. Tanpa mereka, tidak ada arus yang mengalir, tidak ada busur yang terbentuk, dan tidak ada pengelasan yang terjadi.
Arti kedua lebih harfiah: tindakan mengelas atau mematri ujung atau badan kabel bersama-sama — menyambung konduktor tembaga, mengakhiri lug ke kabel pengukur berat, atau bundel kabel berinsulasi penyambungan panas. Hal ini sering muncul dalam pekerjaan infrastruktur tenaga listrik, operasi penambangan, konstruksi angkatan laut, dan di mana pun konduktor berukuran besar memerlukan sambungan permanen dengan resistansi rendah daripada konektor mekanis.
Kedua aplikasi memiliki tantangan mendasar yang sama: arus tinggi, panas tinggi, dan lingkungan fisik yang menuntut sehingga peralatan yang dipilih dengan buruk atau tidak dirawat dengan baik.
Bagaimana Kabel Las Dibangun
Kabel las bukanlah kabel listrik standar yang dipres untuk digunakan. Ini dirancang dari bawah ke atas untuk pelenturan berulang, paparan panas, percikan las, dan penanganan kasar di lokasi kerja di mana tidak ada yang tetap bersih atau tidak bergerak dalam waktu lama.
Kondektur selalu berupa tembaga beruntai halus. Jika kawat bangunan standar mungkin menggunakan beberapa helai tebal, kabel las menggunakan ratusan helai tembaga setipis rambut yang digabungkan menjadi satu. Inilah yang memberikan fleksibilitas karakteristik pada kabel — kabel dapat ditekuk tanpa tertekuk, tergulung tanpa retak, dan terurai tanpa memori. Dua kelas untaian yang paling umum adalah Kelas K (30 untaian AWG, standar industri untuk pengelasan manual dan daya portabel umum) dan Kelas M (34 untaian AWG, opsi yang lebih fleksibel yang digunakan dalam lengan pengelasan robotik, instalasi ruang sempit, dan pekerjaan pipa).
Jaket isolasi adalah termoset, bukan termoplastik. EPDM (ethylene propylene diene monomer) dan neoprene merupakan material yang dominan. Keduanya tahan terhadap percikan las, abrasi, kelembapan, dan paparan sinar UV. EPDM menangani suhu ekstrem dengan lebih baik dan menjaga fleksibilitas dalam kondisi dingin. Neoprene menawarkan ketahanan yang lebih kuat terhadap minyak dan cairan berbahan dasar minyak bumi. Keduanya tidak bekerja dengan baik jika terkena bensin atau hidrokarbon serupa dalam waktu lama — hal ini merupakan pertimbangan penting di lokasi kerja di mana bahan bakar dan peralatan las berbagi ruang yang sama.
Sebagian besar kabel las diberi nilai 600 volt, meskipun kabel dengan nilai 100 volt juga tersedia untuk aplikasi tegangan rendah tertentu. Peringkat suhu pengoperasian biasanya 90°C atau 105°C tergantung pada senyawa insulasi yang digunakan.
Memilih Kabel Las yang Tepat untuk Pekerjaan itu
Tiga variabel mendorong pemilihan kabel: ampacity, total panjang sirkuit, dan jenis insulasi. Jika salah satu di antaranya mengakibatkan penurunan voltase, panas berlebih, percepatan degradasi kabel, atau kegagalan total saat beban.
Kemauan adalah arus maksimum yang dapat dialirkan kabel tanpa melebihi kenaikan suhu terukurnya. Kabel 2/0 AWG menangani sekitar 200 amp pada total panjang sirkuit 50 kaki. Kabel 4/0 AWG menangani sekitar 300 amp dengan panjang yang sama. Ini bukanlah batas maksimum yang kaku — siklus tugas itu penting. Kabel dengan nilai 200 amp pada siklus kerja 60% akan menjadi terlalu panas jika dijalankan terus menerus pada arus tersebut.
Panjang kabel menambah masalah. Resistansi meningkat seiring dengan bertambahnya panjang, yang berarti penurunan tegangan meningkat dan daya efektif pada busur berkurang. Aturan praktisnya adalah meningkatkan ukuran kabel setidaknya satu AWG untuk setiap tambahan 50 kaki total panjang sirkuit di luar garis dasar. Tukang las 300 amp dengan total kabel 100 kaki membutuhkan 3/0 AWG, bukan 2/0 AWG yang cukup pada 50 kaki. Jika ragu, perbesar ukurannya — kabel yang lebih besar berfungsi lebih dingin, tahan lebih lama, dan menjaga kualitas busur.
Jenis isolasi turun ke lingkungan. EPDM adalah pilihan tepat untuk sebagian besar operasi pengelasan, terutama pekerjaan luar ruangan atau aplikasi iklim dingin. Neoprene adalah pilihan yang lebih baik jika kabel sering bersentuhan dengan oli, cairan pemotongan, atau pelumasan. Di lingkungan di mana peralatan pemotongan gas dan sistem pengelasan busur beroperasi dalam jarak yang berdekatan – pengaturan umum di bengkel fabrikasi dan galangan kapal – pilih insulasi yang dapat menangani paparan panas yang tidak disengaja dari pekerjaan obor serta percikan las.
| Kabel AWG | Kira-kira. Kemauan | Aplikasi Khas |
|---|---|---|
| 2 AWG | Hingga 150A | MIG tugas ringan, penghobi pengelasan busur |
| 1/0 AWG | Hingga 200A | MIG/TIG tugas menengah, fabrikasi umum |
| 2/0 AWG | Hingga 250A | Pengelasan tongkat tugas berat, baja struktural |
| 3/0 AWG | Hingga 300A | Pengelasan busur industri, kabel panjang berjalan |
| 4/0 AWG | Hingga 400A | Pengelasan output tinggi, pipa, pembuatan kapal |
Dimana Peralatan Las Gas Cocok
Pengelasan busur dan peralatan gas oxy-fuel sering kali beroperasi secara berdampingan, dan terdapat tugas tertentu yang memerlukan peralatan gas sebagai yang terdepan — terutama dalam pekerjaan terminasi kabel dan pematrian lug.
Memasang lug tembaga ke kabel las ukuran besar memerlukan panas yang terkontrol dan terkonsentrasi untuk mengalirkan solder atau logam pengisi braze ke dalam laras lug dan bundel untai tanpa membakar kembali isolasi atau mengoksidasi tembaga. Crimp resistensi menangani hal ini secara mekanis, tetapi untuk sambungan permanen dengan konduktivitas tinggi — terutama di pertambangan, angkatan laut, dan lingkungan industri berat — sambungan braze berpemanas gas menghasilkan resistansi yang lebih rendah dan keandalan jangka panjang yang lebih baik daripada sambungan berkerut dalam siklus termal berulang.
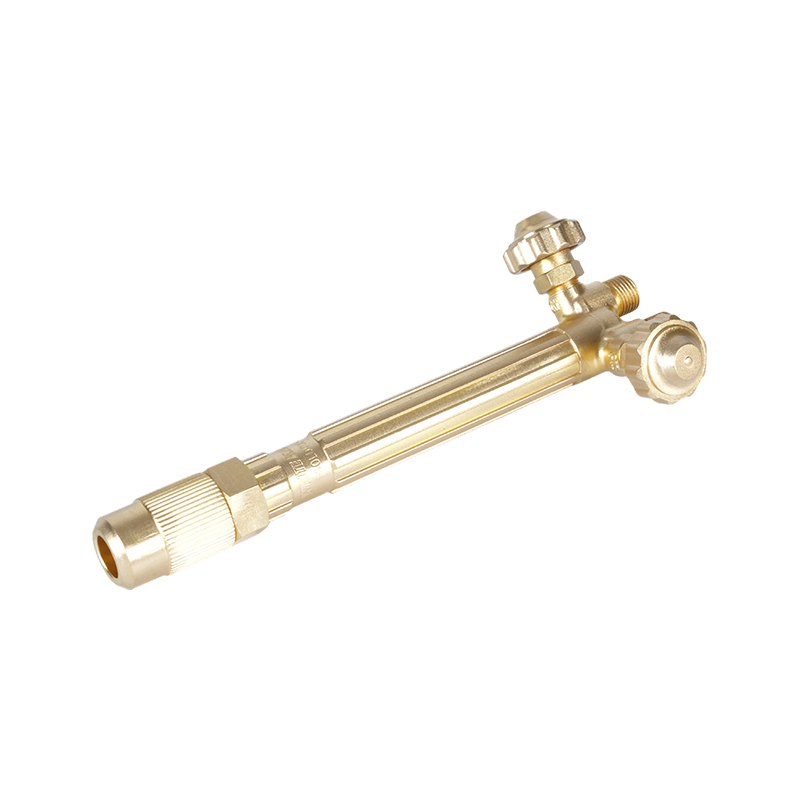
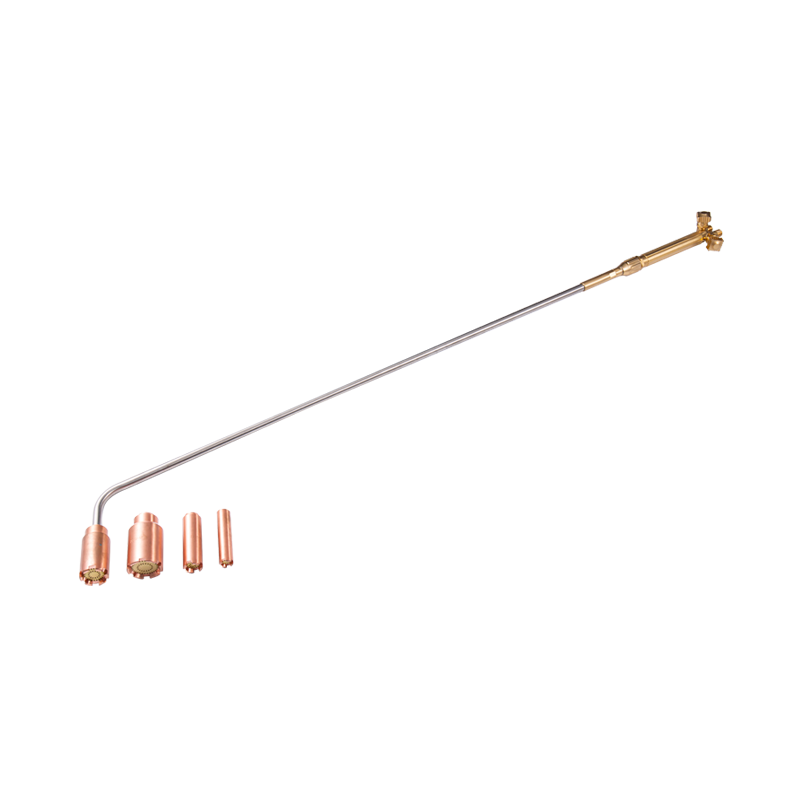
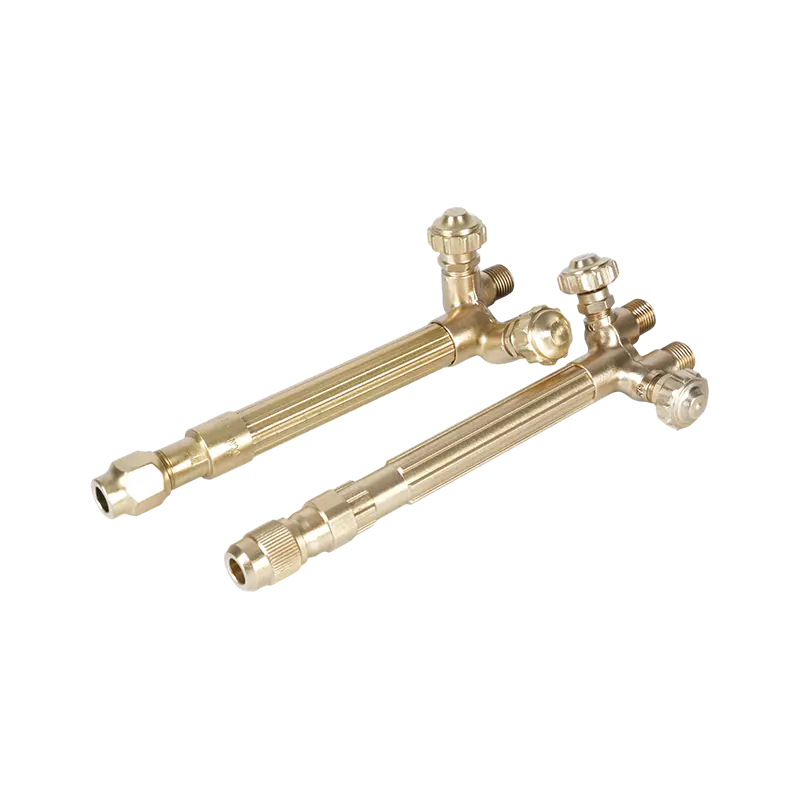
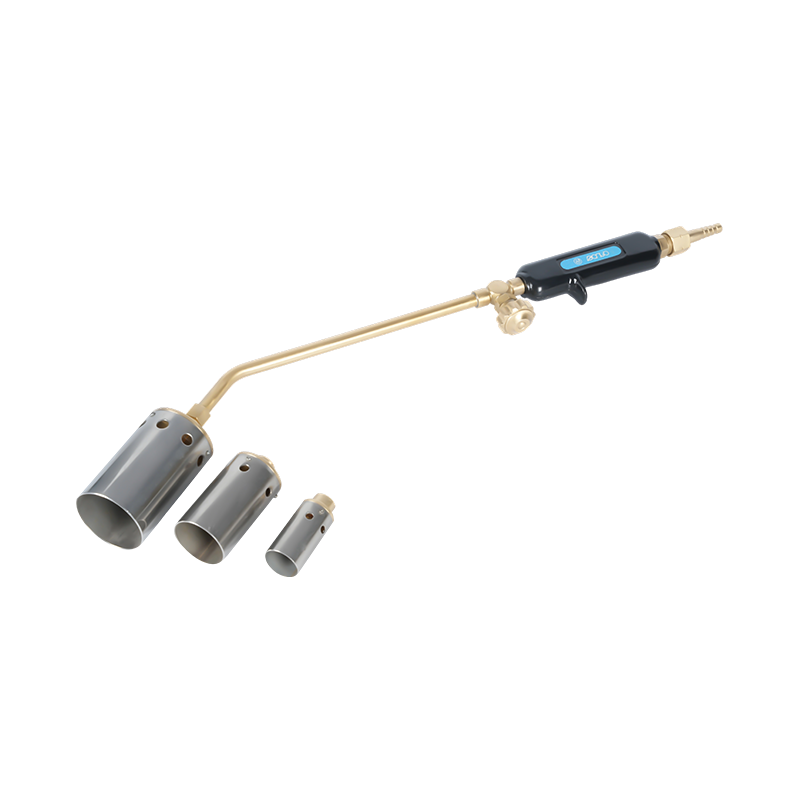
Obor pemanas oksi-asetilen dibuat untuk pekerjaan mematri dan penyambungan kabel secara presisi menyediakan keluaran panas lokal dan dapat disesuaikan yang diperlukan untuk proses ini. Kemampuan untuk mengatur ukuran api dan intensitas panas berarti area sambungan mencapai suhu mematri tanpa menyebabkan panas berlebih pada insulasi di dekatnya — keseimbangan yang sulit dicapai dengan api pemotongan atau pengelasan yang lebih besar. Untuk kerja lapangan yang mengutamakan portabilitas, a pengelasan gas portabel dan obor pemanas untuk kerja lapangan memberikan presisi yang sama dalam format kompak yang cocok untuk ruang terbatas dan lokasi terpencil.
Peralatan pemanas gas juga digunakan untuk memanaskan terlebih dahulu area terminasi kabel sebelum proses pelapisan, untuk menghilangkan lug kabel yang terkorosi atau tersangkut pada peralatan yang sudah tua, dan untuk melunakkan dan membentuk kembali jaket insulasi luar selama operasi perbaikan kabel di mana penggantian penuh tidak dapat dilakukan.
Keamanan Pengelasan Kabel: Apa yang Dibutuhkan OSHA
Kabel las membawa arus tinggi di lingkungan yang menuntut, dan persyaratan peraturan ada karena suatu alasan. Di bawah Standar pengelasan busur industri konstruksi OSHA (29 CFR 1926.351) , semua kabel pengelasan dan pemotongan busur harus diisolasi sepenuhnya, fleksibel, dan diberi nilai arus maksimum pekerjaan yang sedang berlangsung. Standar ini juga menetapkan bahwa kabel harus bebas dari perbaikan atau penyambungan setidaknya sepuluh kaki dari ujung dudukan elektroda. Saat kabel disambung, konektor harus diisolasi dan memiliki kapasitas setidaknya sama dengan kabel itu sendiri.
Kabel dengan insulasi yang rusak, konduktor terbuka, atau sambungan yang rusak harus dikeluarkan dari layanan. Standar industri umum OSHA lebih jauh lagi — standar ini memerlukan penggantian daripada perbaikan untuk kabel las yang rusak di sebagian besar situasi. Mencoba merekatkan luka atau abrasi pada isolasi dan terus menggunakan kabel merupakan pelanggaran kepatuhan dan risiko sengatan listrik.
Persyaratan keselamatan tambahan khusus untuk lingkungan pengelasan kabel meliputi:
- Tukang las tidak boleh melilitkan atau melingkarkan kabel elektroda di sekitar bagian tubuhnya saat mengelas
- Kabel ground return harus mempunyai kapasitas hantar arus yang sama atau lebih besar dari total keluaran unit pengelasan yang dilayaninya
- Semua rangka mesin las busur harus diarde melalui kabel sirkuit atau konduktor arde terpisah
- Kabel harus dijauhkan dari sumber panas, ujung tajam, dan titik jepit yang dapat merusak isolasi
Ketika peralatan gas beroperasi di ruang yang sama dengan kabel las dan sistem pengelasan listrik, diperlukan lapisan keselamatan tambahan. Saluran bahan bakar oksi dan kabel listrik harus dirutekan secara terpisah untuk mencegah kerusakan selang gas akibat percikan busur api atau kerusakan isolasi kabel akibat kebocoran gas. Penahan kilas balik yang melindungi saluran gas di lingkungan pengelasan arus tinggi adalah peralatan penting di mana pun obor gas dan sistem busur listrik berada di ruang kerja yang sama — peristiwa kilas balik di dekat jalur pasokan gas yang tidak terlindungi jauh lebih berbahaya daripada bahaya apa pun yang terisolasi. Untuk gambaran lengkap tentang persyaratan keselamatan sisi obor, panduan di tindakan pencegahan keselamatan obor pemotongan yang harus diikuti oleh setiap operator mencakup seluruh protokol.
Inspeksi dan Perawatan Kabel Las
Kabel las rusak secara bertahap, lalu tiba-tiba. Fase bertahap — insulasi retak, kelelahan untaian tembaga, kendornya konektor — sepenuhnya dapat diatasi dengan inspeksi pra-penggunaan yang disiplin. Fase mendadak biasanya melibatkan korsleting, busur api, atau gangguan peralatan yang menghentikan produksi dan dapat melukai personel.
Sebelum setiap giliran kerja, periksa seluruh panjang kabel elektroda dan kabel kerja dari adanya keretakan insulasi, terpotong, atau kerusakan akibat abrasi. Berikan perhatian khusus pada ujung kabel di dekat konektor dan penahan, di mana tekanan mekanis terkonsentrasi. Periksa semua sambungan apakah ada kekencangan dan korosi — lug yang longgar atau sambungan tembaga berwarna hijau menimbulkan hambatan yang menghasilkan panas dan menurunkan kualitas busur.
Insulasi pada kabel EPDM dan neoprena tahan banting namun tidak dapat dihancurkan. Sumber kerusakan yang umum termasuk peralatan penggulungan yang menimpa kabel, kabel yang menutupi tepi struktur yang tajam, dan kontak yang terlalu lama dengan percikan api atau panas obor pemotongan. Meletakkan kabel melalui selongsong pelindung di area dengan lalu lintas tinggi dan menjauhkannya dari lantai jika memungkinkan akan memperpanjang masa pakai secara signifikan.
Ganti kabel sesuai jadwal, bukan hanya jika rusak. Kabel yang telah digunakan sehari-hari selama dua tahun atau lebih telah mengalami kelelahan untai konduktor yang signifikan meskipun jaket luarnya terlihat utuh. Resistansi kabel yang sudah lelah jauh lebih tinggi dibandingkan kabel baru dengan ukuran yang sama, dan penurunan kinerja busur nyata sebelum kerusakan yang terlihat muncul. Menyimpan kabel cadangan di lokasi berarti penggantian kabel memerlukan waktu beberapa menit dibandingkan mematikan seluruh stasiun pengelasan.