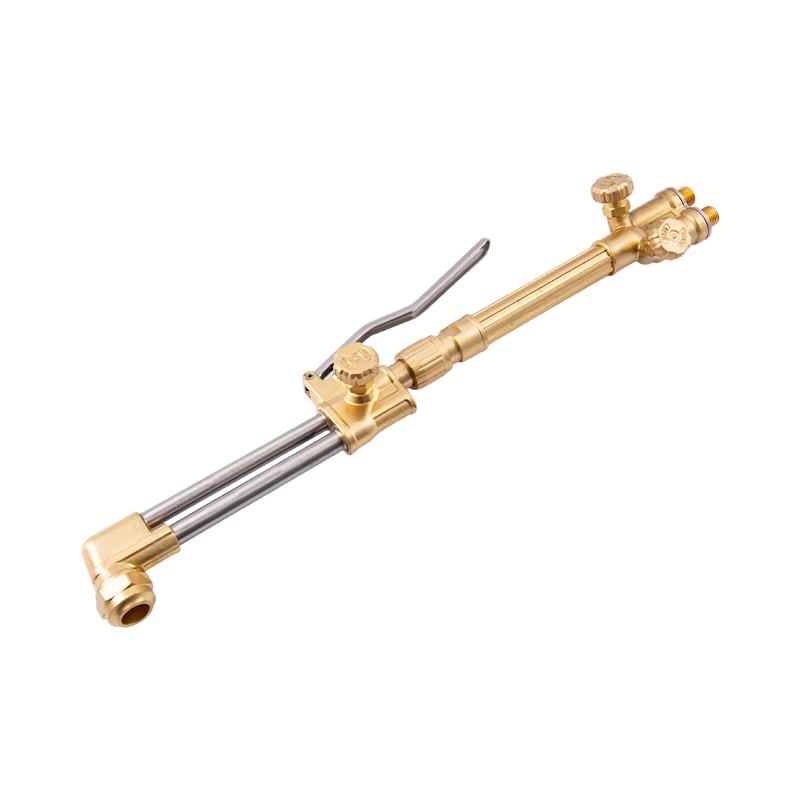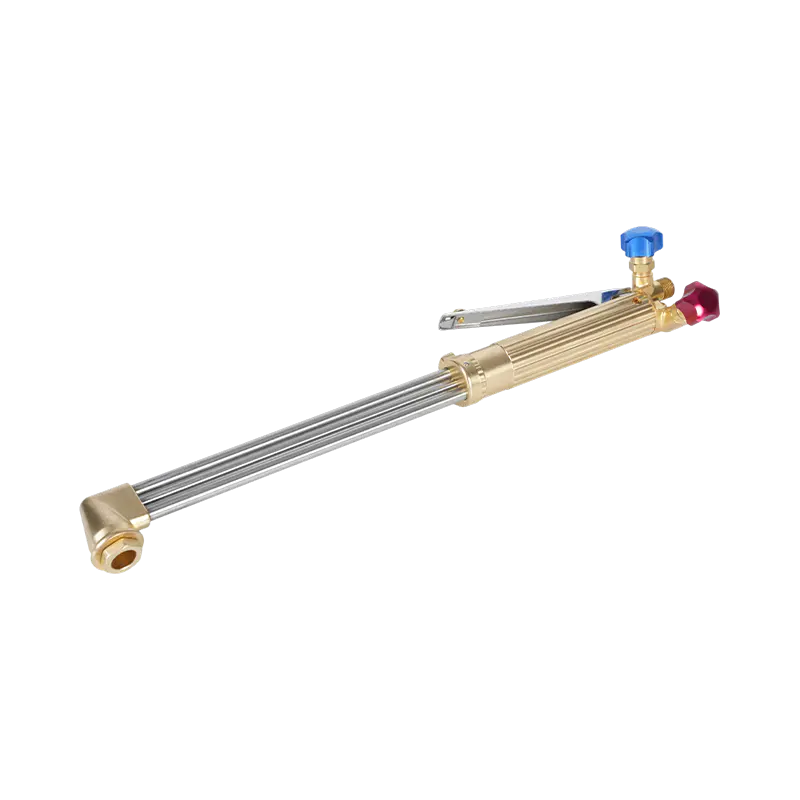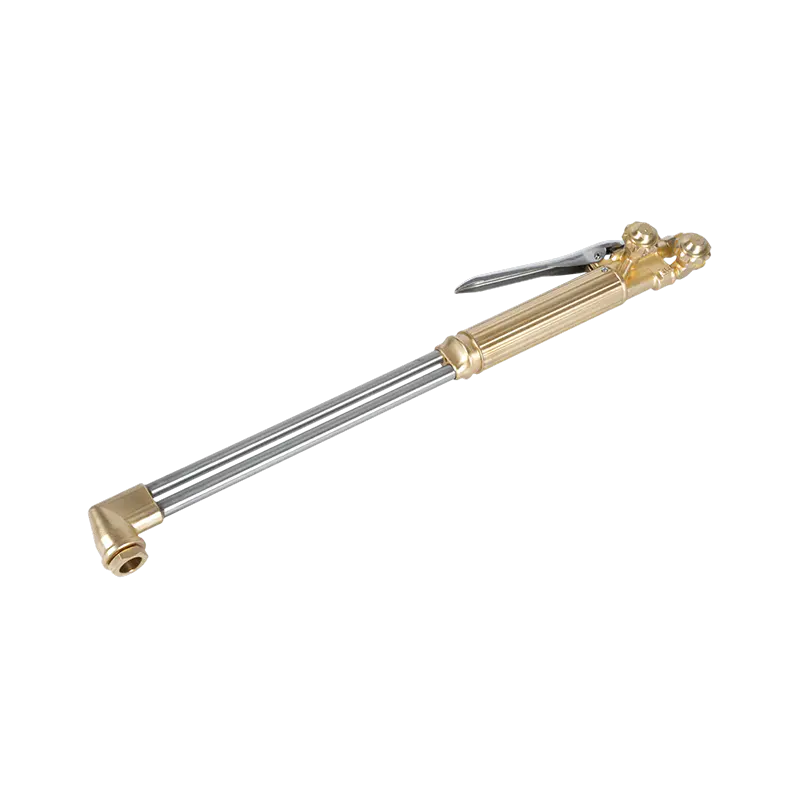
Obor oksi-asetilen yang disetel dengan benar menghasilkan nyala api netral sekitar 3.300°C (6.000°F) di ujung kerucut bagian dalam, dan nilai kerja normal tetap pada kisaran 3.100–3.300°C (5.600–6.000°F). Hal ini menjadikannya nyala api gas praktis terpanas dalam pengerjaan logam, jelas mengungguli nyala oksigen-propana atau oksigen-MAPP.
Panas ini adalah alasan mengapa peralatan oksi-asetilen tetap menjadi standar untuk pengelasan gas, pemotongan, pematrian, dan pemanasan lokal setelah lebih dari satu abad digunakan dalam industri. Bagian di bawah ini menjelaskan dari mana suhu berasal, bagaimana suhu didistribusikan ke seluruh nyala api, dan apa artinya saat Anda memilih, menyiapkan, atau mengoperasikan obor.
Apa yang Sebenarnya Kami Ukur Saat Berbicara Tentang Suhu Nyala Api
Sebuah "obor asetilena" dalam bahasa toko adalah obor oksi-asetilen: bahan bakar asetilena dicampur dengan oksigen, bukan udara atmosfer. Nyala api bukanlah satu blok panas yang seragam. Ini memiliki tiga zona dengan suhu yang sangat berbeda, dan mengetahui zona mana yang diukur penting untuk setiap pekerjaan.
| Zona api | Perkiraan suhu | Peran dalam pekerjaan |
|---|---|---|
| Kerucut bagian dalam (api primer) | 3.100–3.300°C (5.600–6.000°F) | Zona terpanas; digunakan untuk pengelasan dan pemotongan panas awal |
| Amplop tengah (api sekunder) | 1.800–2.800°C (3.300–5.100°F) | Area pemanasan yang lebih lembut untuk mematri dan pemanasan awal |
| Tepi luar nyala api | 500–1.200°C (900–2.200°F) | Perisai; menyebarkan panas ke area yang lebih luas |
Untuk sebagian besar operasi pemotongan dan pengelasan, angka yang penting adalah suhu kerucut bagian dalam, karena pada titik itulah Anda mengarahkan ke logam. Selubung luar yang lebih dingin masih cukup panas untuk memanaskan benda kerja dan mematri. Tiga pengaturan nyala api mengubah gambarannya:
- Api netral — oksigen dan asetilena seimbang; menghasilkan panas kerja bersih tertinggi dan merupakan pengaturan yang tepat untuk hampir semua pemotongan dan pengelasan.
- Api karburasi — kelebihan asetilena; menjadi lebih dingin, menghasilkan jelaga, dan menambahkan karbon. Gunakan hanya untuk kasus khusus seperti pengerasan api.
- Api pengoksidasi — kelebihan oksigen; terbakar dengan desisan yang lebih tajam dan bisa menjadi sedikit lebih panas, tetapi ini mengoksidasi logam las dan hanya digunakan untuk beberapa pekerjaan perunggu.
Jadi ketika seseorang mengutip suhu obor asetilena, yang mereka maksud adalah kerucut bagian dalam nyala api netral. Karena nyala api netral adalah titik acuannya, sisa artikel ini menggunakannya kecuali dinyatakan lain.
Mengapa Asetilena Menghasilkan Api Gas Terpanas
Asetilena (C2H2) melepaskan sejumlah besar panas per unit gas selama pembakaran, namun hal tersebut bukanlah alasan mengapa asetilena unggul. Sifat penentunya adalah kecepatan nyala api. Reaksi asetilen-oksigen merambat jauh lebih cepat dibandingkan reaksi propana atau MAPP, sehingga energi yang dilepaskan terkonsentrasi di zona kecil dan intens, bukannya menyebar. Propana menghasilkan lebih banyak energi total per kilogram bahan bakar, namun nyala apinya lebih lebar dan lebih dingin karena reaksinya lebih lambat.
| Bahan bakar gas | Perkiraan suhu maksimum dengan oksigen |
|---|---|
| Asetilena (C2H2) | 3.100–3.300°C (5.600–6.000°F) |
| gas MAPP | 2.900–3.000°C (5.300–5.400°F) |
| Propana (C3H8) | sekitar 2.800°C (5.100°F) |
| Gas alam (metana) | sekitar 2.700°C (4.900°F) |
Jika Anda menjalankan asetilena dengan udara biasa, suhu akan turun menjadi sekitar 2.400°C (4.400°F), itulah sebabnya pasokan udara toko tidak digunakan untuk memotong baja. Temperatur yang tinggi, dikombinasikan dengan pelepasan panas yang terkonsentrasi, juga menjadi alasan mengapa asetilena tetap menjadi gas yang disukai untuk pengelasan fusi baja daripada hanya untuk pemanasan.
Arti 3.300°C (6.000°F) dalam Praktek
Temperatur nyala api penuh bukanlah yang melelehkan baja saat dipotong. Pemotongan bahan bakar oksi bekerja dengan membawa baja karbon ke suhu penyalaan dalam aliran oksigen, kira-kira 870–980°C (1.600–1.800°F) tergantung pada paduannya. Nyala obor melakukan pemanasan awal; tuas oksigen kemudian membakar setrika panas dan meledakkannya. Itulah sebabnya pelat yang tebal memerlukan pemanasan awal yang lebih lama, namun pemotongannya dilakukan dengan kecepatan tetap.
- Pemotongan — panaskan bagian tepinya hingga berwarna merah terang, lalu nyalakan aliran oksigen; suhu kerucut bagian dalam menyisakan banyak margin bahkan di bengkel yang dingin.
- Pengelasan fusi — kerucut bagian dalam melelehkan logam dasar dengan cukup cepat sehingga batang pengisi dan logam dasar menyatu dalam satu genangan tanpa membuat area sekitarnya menjadi terlalu panas.
- Pematrian dan penyolderan perak — api luar yang dapat dikontrol memanaskan bagian-bagian yang dikawinkan dengan cepat sekaligus menjaga logam pengisi di bawah rentang lelehnya sampai Anda membutuhkannya.
- Pemanasan, pembengkokan, dan pelurusan — selubung api yang lebar membantu mengecilkan dan meluruskan poros dan pelat di mana pemanasan yang lambat dan merata lebih penting daripada suhu puncak.
Singkatnya, suhu puncak yang tinggi memberi Anda kecepatan dan kendali. Nyala api bersuhu lebih rendah seperti propana masih dapat memotong baja jika operatornya sabar, namun bengkel produksi memilih oksi-asetilen karena panasnya datang dengan cepat dan dapat diarahkan dengan tepat.
Mengapa Nyala Api Asli Lebih Panas atau Lebih Dingin Dibandingkan Nilai Buku
Produsen mengutip suhu nyala api ideal yang diukur di laboratorium. Di bangku cadangan sebenarnya, ada beberapa hal yang menjauhkan nilai kerja dari angka tersebut:
- Rasio gas — menyimpang dari pengaturan netral mengubah karakter api; nyala api karburasi mendinginkan zona tersebut dan melapisi pekerjaan dengan jelaga.
- Ukuran ujung — ujung yang dipilih untuk lembaran tipis menghasilkan nyala api kecil yang membuat pelat tebal kekurangan panas; tip yang terlalu besar untuk pekerjaan tersebut menimbulkan kebisingan dan pemborosan.
- Kondisi ujung — penumpukan karbon, percikan, atau dudukan yang rusak merusak kerucut api dan menurunkan perpindahan panas efektif secara tajam.
- Jarak kerja — kerucut bagian dalam harus berada sekitar 2–4 mm dari benda kerja; terlalu jauh ke belakang dan sebagian besar panas hilang ke udara.
- Kualitas pasokan gas — kelembapan, kebocoran, atau pengaturan tekanan yang tidak sesuai membuat nyala api berkobar dan mendinginkan zona secara tidak merata.
Tidak satu pun dari masalah ini yang berarti obor tidak dapat mencapai suhu terukur. Artinya, pengaturan dan kondisi peralatan menentukan apa yang sebenarnya Anda dapatkan dari benda kerja.
Memilih Tip dan Obor yang Menghasilkan Panas
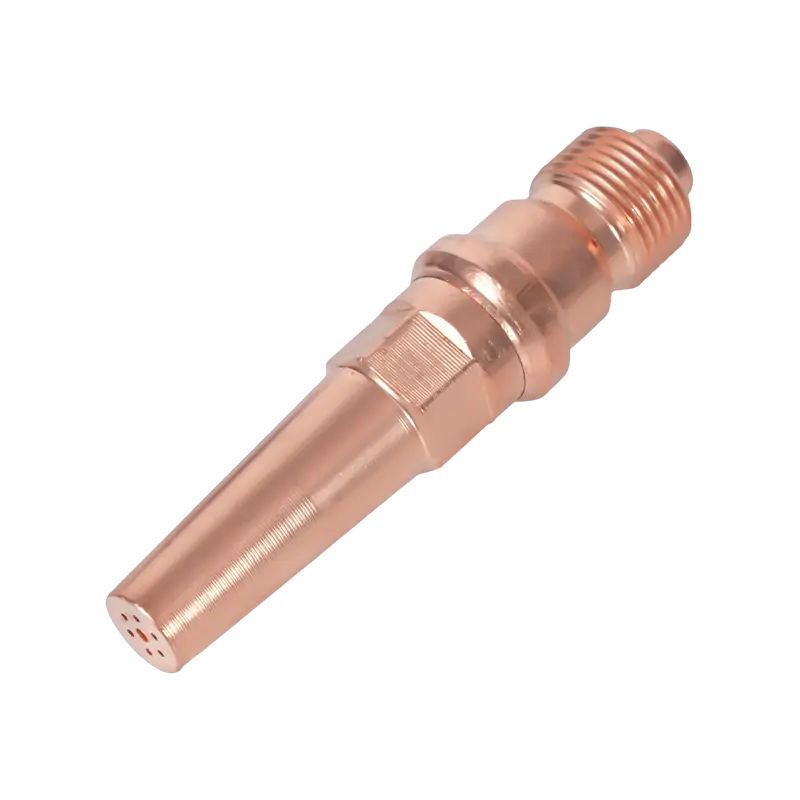
Cara termudah untuk kehilangan sebagian besar keunggulan suhu teoritis asetilena adalah dengan menggunakan nosel yang salah. Ujung pemotongan asetilena memiliki jalur gas yang lebih kecil dibandingkan ujung propana, dan tidak dapat dipertukarkan antar jenis bahan bakar. Untuk pekerjaan apa pun, cocokkan tiga hal: rangkaian ujung dengan obor, ukuran ujung dengan ketebalan pelat, dan sambungan pemotongan dengan kelas pegangan (ringan, sedang, atau berat). Dalam produksi kami sendiri, kami melihat bahwa rangkaian yang tidak cocok hampir selalu menjadi alasan sebuah toko melaporkan bahwa obornya "tidak cukup panas".
Tip asetilena diproduksi dalam banyak seri bernomor untuk menyesuaikan merek obor dan standar regional yang berbeda. Jika Anda menyiapkan stasiun, ada baiknya membaca panduan pemilihan dan pemeliharaan untuk memotong ujung dan nozel obor sehingga Anda memesan ukuran kursi dan pengeboran gas yang tepat untuk pertama kalinya.
 Ujung Obor Pemotong Asetilena Seri 1-101 Tip asetilena 76mm standar ini cocok untuk berbagai model obor dan menangani baja dari 5 hingga 200mm, menjadikannya pilihan praktis saat memilih ukuran ujung yang tepat untuk stasiun Anda. Lihat Produk →
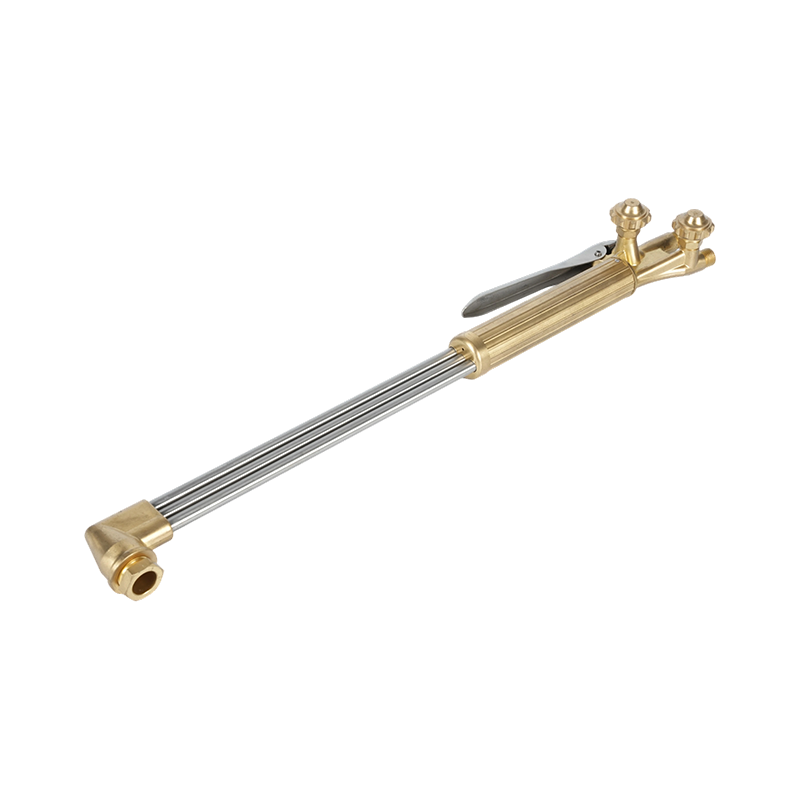
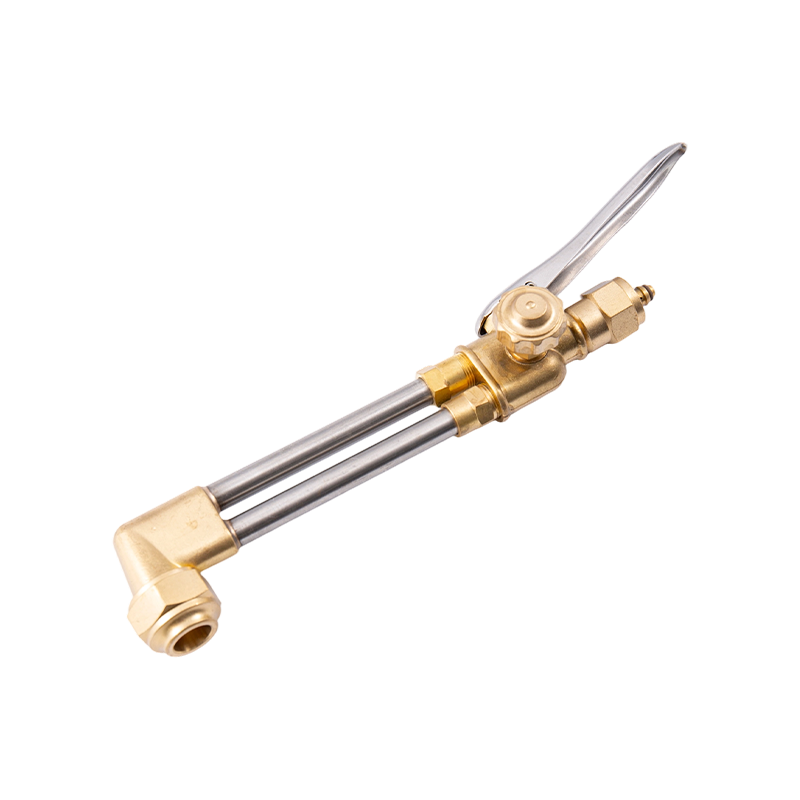
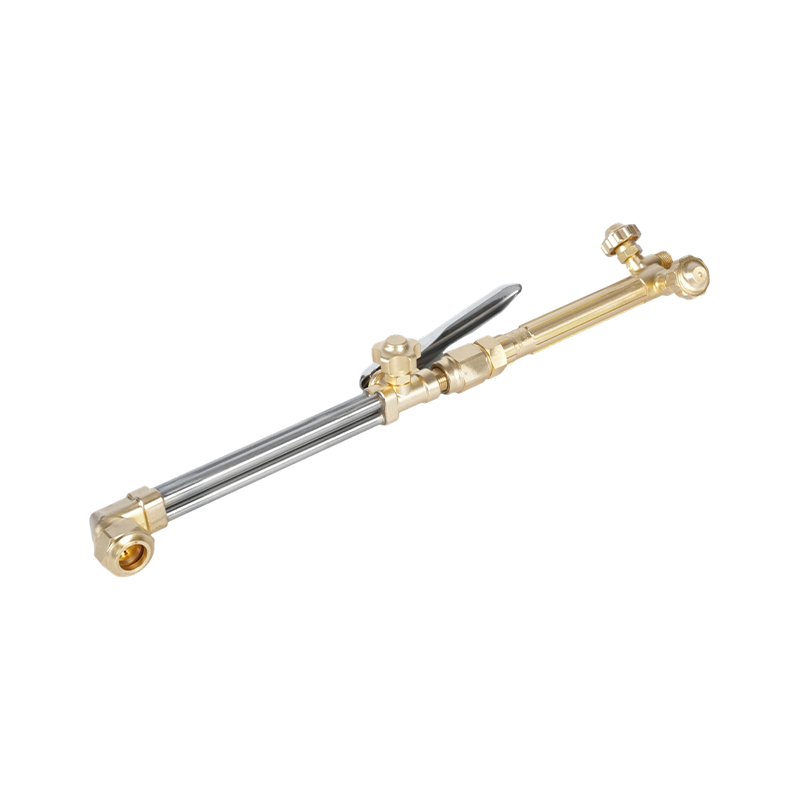
Di sisi obor, obor pemotongan tugas berat adalah dasar yang tepat untuk pemotongan baja sehari-hari: obor tersebut menahan sambungan dengan kuat, menghasilkan aliran gas yang merata, dan menangani pelat yang lebih tebal dengan waktu pemanasan awal yang lebih singkat. Bagi pengguna yang bekerja dengan oksi-asetilen dan propana, obor yang dirancang untuk beralih di antara kedua gas tersebut praktis, asalkan sambungan dan ujungnya diganti secara bersamaan.
 Kit Obor Pemotong Propana Oxy Asetilena Tugas Berat A217 Kit tugas berat ini memasangkan attachment A212 dengan pegangan A211, menawarkan kontrol aliran gas yang lancar untuk pemotongan, pematrian, atau pemanasan. Ini cocok untuk pengguna yang membutuhkan obor yang kuat dan serbaguna. Lihat Produk →
Periksa juga gaya daerah sebelum membeli komponen: obor dan tip gaya Amerika, gaya Australia, gaya Inggris, dan gaya Jepang tidak dapat dipertukarkan. Belilah dari produsen yang memenuhi standar lokal Anda, sehingga tip pengganti tetap tersedia selama masa pakai obor.
Bekerja dengan Aman pada Suhu Ini
Pada suhu 3.300°C, risiko sebenarnya bukanlah nyala api itu sendiri, melainkan segala sesuatu di sekitarnya. Aliran balik api ke dalam selang atau mixer menimbulkan arus balik, yang dapat merusak saluran atau merusak obor dalam hitungan milidetik. Perlindungan standarnya adalah penahan kilas balik yang dipasang pada obor dan regulator, ditambah katup periksa jika peraturan memerlukannya.
 Penangkap Kilas Balik Oks Asetilena Seri B288 Dirancang untuk mencegah kilas balik dan membalikkan aliran gas, penahan ini menambahkan perlindungan penting pada obor dan regulator Anda. Ini membantu menjaga saluran gas tetap aman selama pekerjaan pemotongan suhu tinggi. Lihat Produk →
- Tekanan asetilen — jangan sekali-kali menyetel pengatur asetilena di atas 15 psi (sekitar 1,0 bar); asetilena menjadi tidak stabil dan dapat terurai pada tekanan yang lebih tinggi.
- Penanganan silinder — jaga agar silinder asetilena tetap tegak, kencangkan, dan simpan jauh dari sumber panas.
- Perlengkapan dan selang — jaga agar alat oksigen bebas dari minyak dan lemak, dan periksa selang apakah ada keretakan sebelum melakukan pekerjaan berat.
- Ventilasi dan APD — bekerja di ruangan yang berventilasi dan gunakan sarung tangan las serta pelindung mata yang sesuai dengan pekerjaan gas.
Semua ini tidak opsional pada suhu ini. Biaya penahan kilas balik lebih murah dibandingkan dengan saluran yang dilindunginya, dan logika yang sama berlaku untuk ujung yang dibersihkan dengan benar: setiap komponen jalur gas adalah bagian dari kinerja alat.
Jika Anda menyiapkan stasiun dan menginginkan satu jawaban yang dapat diandalkan: nyala api oksi-asetilen netral mencapai kira-kira 3.100–3.300°C (5.600–6.000°F) di kerucut bagian dalam, dan suhu kerja bergantung pada ukuran ujung, kondisi ujung, dan seberapa dekat Anda mendekatkan nyala api ke logam. Bahan bakar bukanlah faktor pembatas; pencocokan obor, tip, tekanan, dan peralatan keselamatan.
Jika Anda mencari badan obor, alat pemotong, atau tip pengganti, hubungi tim kami dengan ketebalan pelat, bahan bakar gas, dan standar regional tempat Anda bekerja, dan Anda bisa mendapatkan komponen yang sesuai dengan suhu nyala api yang benar-benar dibutuhkan pekerjaan Anda.