Nyalakan obor oksi-asetilen yang disetel dengan benar dan ujung kerucut bagian dalam berada di antara 5.600°F dan 6.300°F (3.100–3.480°C). Hal ini menjadikan asetilena, ketika dibakar dengan oksigen murni, menjadi gas bahan bakar terpanas yang umum digunakan dalam peralatan pengelasan dan pemotongan genggam. Angka-angka tersebut bukan sekadar hal sepele. Mereka memberi tahu Anda logam mana yang dapat dilas oleh obor, seberapa cepat obor dapat memotong pelat, dan mengapa perlindungan terhadap kilas balik termasuk dalam saluran gas.
Dimana Sebenarnya Suhu Terpanas
Nyala api dari obor oksi-asetilen bukanlah suatu bola panas yang seragam. Ia memiliki kerucut bagian dalam yang tajam, tempat asetilena dan oksigen bercampur dan bereaksi terlebih dahulu, serta selubung luar yang lebih besar yang lebih dingin. Suhu di ujung kerucut bagian dalam adalah angka yang dikutip orang ketika mereka mengatakan bahwa obor asetilena mencapai suhu sekitar 5.600°F. Zona terkonsentrasi tersebut adalah tempat Anda memposisikan benda kerja ketika Anda menginginkan masukan panas maksimum.
Tiga pengaturan nyala api yang umum menghasilkan suhu yang sedikit berbeda:
- Api netral (kira-kira sama dengan oksigen dan asetilena): sekitar 5.600°F (3.100°C). Paling baik untuk sebagian besar pengelasan dan penyolderan karena tidak menambahkan karbon atau oksigen berlebih ke kolam las.
- Api karburasi (kelebihan asetilena): sekitar 5.000–5.400°F. Meninggalkan zona kaya karbon, berguna untuk permukaan keras namun tidak untuk pengelasan baja bersih.
- Api pengoksidasi (kelebihan oksigen): dapat mencapai bagian atas kisaran, hingga sekitar 6.300°F. Ia terbakar lebih panas tetapi menambah oksigen; ini digunakan terutama untuk pekerjaan kuningan dan perunggu dan beberapa operasi pemotongan.
Pembakaran asetilena murni di udara, tanpa tabung oksigen, hanya mencapai suhu sekitar 4.000°F (2.200°C). Pasokan oksigen inilah yang mendorong nyala api melewati suhu 5.000°F, itulah sebabnya peralatan oksi-asetilen yang lengkap merupakan standar untuk pemotongan dan pengelasan yang serius.
Bagaimana Asetilena Dibandingkan dengan Bahan Bakar Gas Lainnya
Asetilena bukan satu-satunya bahan bakar yang bisa Anda masukkan ke dalam obor, tetapi asetilena menghasilkan suhu nyala api tertinggi pada pengaturan netral. Jika Anda menimbang asetilena dengan bahan bakar yang lebih murah seperti propana atau propilena, kesenjangan suhu menjelaskan sebagian besar perbedaan kinerja.
| Bahan bakar gas | Temperatur nyala bahan bakar oksi (kira-kira) | Penggunaan yang umum |
|---|---|---|
| asetilena | 5.600–6.300°F (3.100–3.480°C) | Pemotongan, pengelasan, mematri, pemanasan |
| propana | ~4.100°F (2.250°C) | Memotong, memanaskan, mematri |
| propilena | ~5.200°F (2.870°C) | Pemotongan, pemanasan |
| gas MAPP | ~5.300°F (2.930°C) | Mematri, menyolder, memotong ringan |
| Udara-asetilen | ~4.000°F (2.200°C) | Pematrian ringan, penyolderan, pekerjaan HVAC |
Propana berada pada suhu sekitar 1.500°F di bawah asetilena ketika keduanya dibakar dengan oksigen. Anda masih dapat memotong pelat baja dengan propana, tetapi pemanasan awal membutuhkan waktu lebih lama, kecepatan pemotongan menurun, dan Anda memerlukan tip khusus propana. Asetilena juga menghasilkan zona panas yang lebih terkonsentrasi, itulah sebabnya tukang selalu kembali ke sana ketika kualitas dan kecepatan pengelasan penting.
Apa Arti Suhu Ini bagi Logam
Temperatur nyala api menentukan langit-langit; apa yang sebenarnya terjadi bergantung pada seberapa banyak panas yang mencapai benda kerja. Berikut adalah perkiraan titik leleh dibandingkan dengan apa yang dapat dihasilkan oleh obor:
| Bahan | Titik leleh (kira-kira) | Hasil oksi-asetilen |
|---|---|---|
| Aluminium | ~1.220°F (660°C) | Mudah meleleh; obor yang digunakan untuk pekerjaan mematri dan tipis |
| Kuningan/perunggu | ~1.700–1.900°F | Meleleh; biasanya dibrazing dengan api pengoksidasi |
| Tembaga | ~1.980°F (1.084°C) | Meleleh; obor yang digunakan untuk mematri dan memanaskan |
| Besi cor | ~2.200°F (1.200°C) | Meleleh; dapat dilas dengan batang besi cor |
| Baja karbon | ~2.500–2.800°F (1.370–1.540°C) | Mengelas dan memotong dengan mudah |
| Tungsten | ~6.170°F (3.410°C) | Tidak bisa dicairkan dengan obor tangan |
Tabel tersebut juga menjawab pertanyaan yang sering muncul: jika api mencapai suhu 6.300°F dan tungsten meleleh pada suhu sekitar 6.170°F, mengapa obor tidak dapat melelehkan tungsten? Karena benda kerja tidak pernah melihat suhu puncak nyala api. Kerucut bagian dalam yang panas berukuran kecil, dan panas terus menerus hilang ke udara sekitar, badan obor, dan konduksi melalui logam itu sendiri. Nyalakan api bersuhu 6.000°F di atas balok tungsten dan permukaannya akan menjadi sangat panas, namun ia tidak dapat mengumpulkan cukup energi untuk mencapai titik lelehnya sebelum panasnya hilang.
Untuk memotong baja, Anda tidak perlu melelehkan seluruh pelat. Obor memanaskan baja hingga suhu sekitar 1.600–1.800°F hingga bersinar merah terang, lalu tuas oksigen menyemburkan oksigen murni ke titik tersebut. Baja terbakar, dalam arti oksidasi cepat, dan oksida cair keluar dari garitan. Itulah sebabnya obor pemotongan memiliki semburan oksigen terpisah, dan mengapa desain ujung pemotongan sama pentingnya dengan suhu nyala api.
Faktor Dunia Nyata yang Mengubah Panas yang Anda Berikan
Dua obor identik dapat berperilaku sangat berbeda berdasarkan bahan habis pakai dan pengaturan gas. Jika ukuran ujung pemotongan salah, dudukannya tergores, atau tekanannya mati, nyala api mungkin terlihat normal sementara benda kerja tidak cukup panas.
- Ukuran dan kondisi ujung. Tip berukuran pelat tebal memiliki port lebih besar dan menghasilkan lebih banyak panas. Ujung yang aus atau kotor akan mengganggu nyala api dan memperlambat pemotongan.
- Tekanan gas. Terlalu rendah maka nyala api akan menyala atau menyala kembali; terlalu tinggi dan terangkat dari ujungnya. Kedua kondisi tersebut mengurangi panas yang sebenarnya ditransfer ke logam.
- Jarak dari tempat kerja. Zona terpanas berada sekitar 1/8 hingga 1/4 inci melewati ujung kerucut bagian dalam. Memegang obor lebih jauh akan menurunkan suhu dengan sangat cepat.
- Massa benda kerja. Pengecoran berat menghilangkan panas lebih cepat dibandingkan lembaran tipis. Anda mengimbanginya dengan tip yang lebih besar atau pemanasan awal yang lebih lama.
- Kemurnian oksigen. Oksigen harus minimal 99,5%. Gas yang terkontaminasi mengurangi suhu nyala api dan meninggalkan tepian yang kasar.
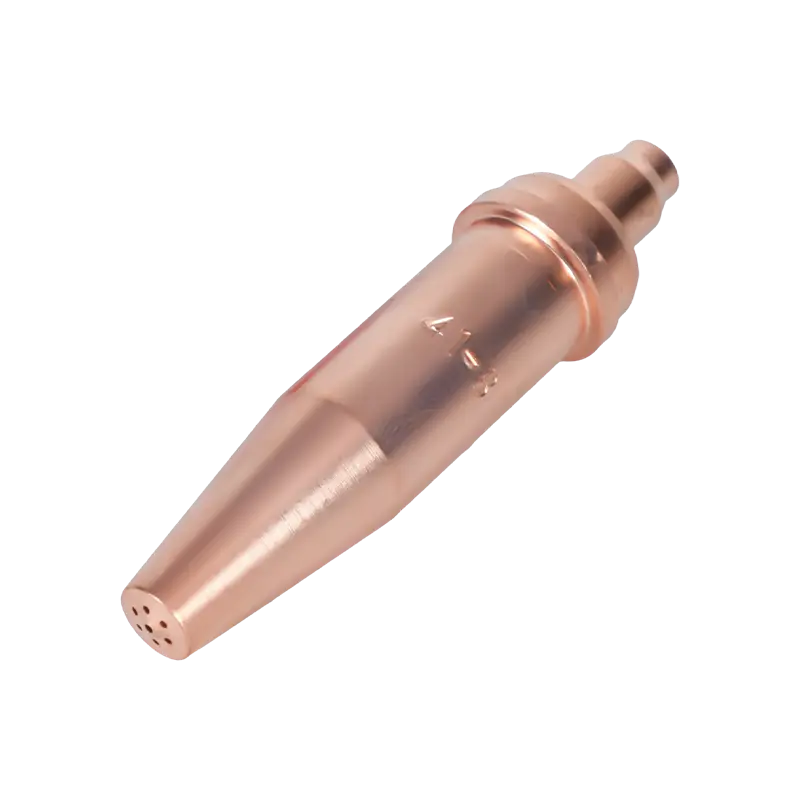
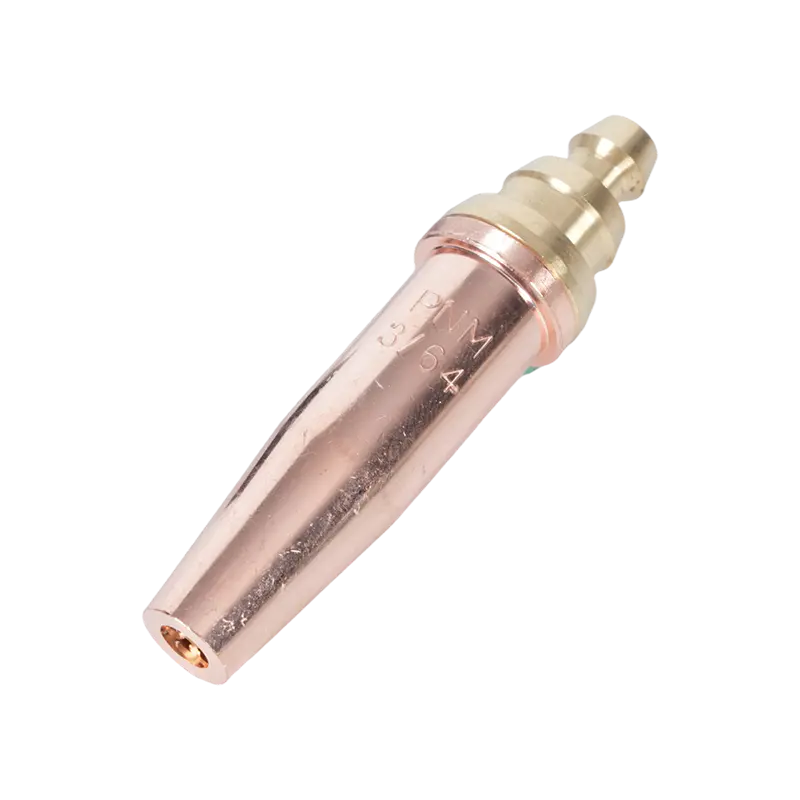
Variabel-variabel inilah yang menjadi alasan toko menyimpan berbagai ukuran tip di laci. Untuk pemotongan berat pada baja bersih, ujung asetilena standar Amerika dengan ukuran yang sesuai seperti seri 6290 menyuplai aliran pemanasan awal dan jet pemotongan yang dibutuhkan pekerjaan.
 Nosel Ujung Pemotong Asetilen Seri 6290 untuk Obor Bergaya Amerika Ujung asetilen ini mencakup ketebalan pemotongan dari 1 mm hingga 300 mm dan cocok untuk obor A735 dan A623, menjadikannya pilihan serbaguna untuk bengkel yang memerlukan satu nosel untuk berbagai pekerjaan baja. Lihat Produk →
Memilih Obor yang Menjaga Nyala Api Tetap Konsisten
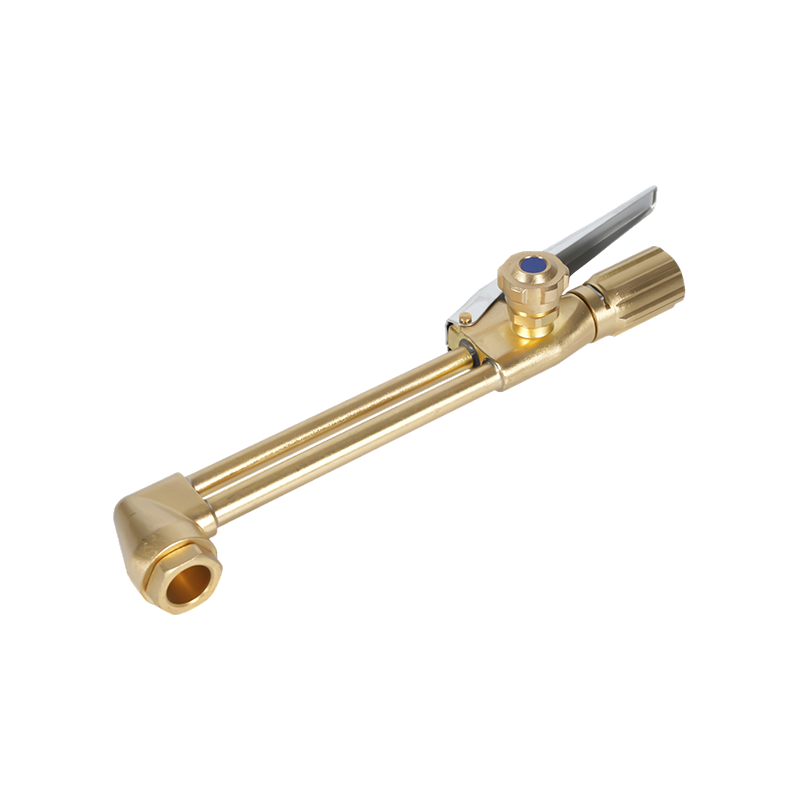
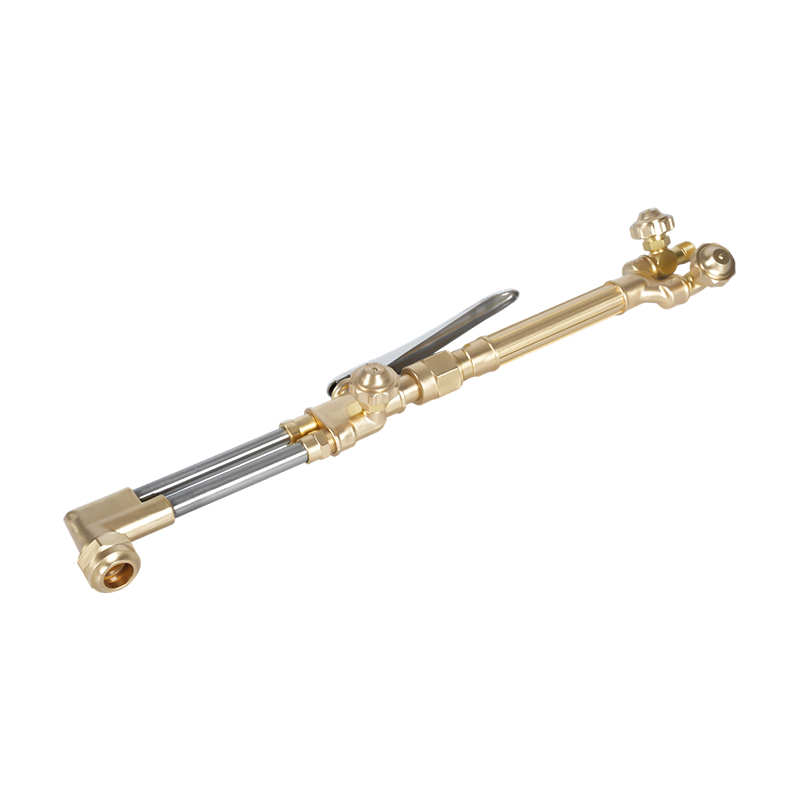
Badan dan pegangan obor bertanggung jawab untuk mencampurkan gas dengan perbandingan yang tepat dan menjaga nyala api tetap stabil. Obor tangan yang dibuat dengan baik akan menutup katup dengan benar, memegang ujungnya dengan kuat, dan terus menghasilkan karakteristik api yang sama selama bertahun-tahun. Untuk pekerjaan pemotongan, perbaikan, dan pemeliharaan genggam, obor tangan oksi-asetilen tugas berat di kelas B400 memberi Anda panjang pegangan yang nyaman dan aliran gas yang dibutuhkan sebagian besar toko.
 B400 Obor Pemotong Oxy-Acetylene Genggam Tugas Berat Kepala kuningan tempa dan desain tabung ganda mendukung pemotongan baja setebal 300 mm, dengan nozel asetilena dan propana yang dapat diganti untuk penggunaan tugas berat yang fleksibel. Lihat Produk →
Apa pun obor yang Anda pilih, jaga agar bahan habis pakai tetap sesuai dengan pekerjaannya. Perlengkapan pemotongan dan obor tangan mungkin memiliki kelompok ujung yang sama, tetapi saluran gas internalnya berbeda, jadi gunakan bagan tip dari pabriknya. Prinsip yang sama untuk pemilihan tip dan perawatan dibahas lebih rinci di memilih dan memelihara ujung obor pemotongan .
Keamanan Panas dan Kilas Balik
Suhu di kisaran 6.000°F tidak hanya memotong baja. Mereka menyalakan apa pun yang mudah terbakar di dekatnya, dan membuat kilas balik menjadi risiko yang nyata. Kilas balik terjadi ketika nyala api menghilang kembali ke ujung dan terus menyala di dalam badan obor atau selang, yang dapat menghancurkan peralatan dan melukai operator dalam hitungan detik. Perlindungan paling langsung adalah penahan kilas balik yang dipasang di antara obor dan regulator. Untuk pekerjaan oksi-asetilen, model berkualitas seperti seri B288 menghentikan aliran balik dan memadamkan api sebelum mengalir ke atas.
 Penangkap Kilas Balik Oxy-Acetylene Seri B288 Dipasang di antara obor dan regulator, penahan ini mencegah perjalanan api dan membalikkan aliran gas, memberikan keamanan penting untuk operasi pemotongan dan pengelasan oksi-asetilen. Lihat Produk →
Perlakukan setiap silinder sebagai sumber tekanan tinggi: buka katup asetilen sekitar tiga perempat putaran, bersihkan selang sebelum menyalakan, dan jangan pernah menggunakan oli atau gemuk di dekat alat oksigen. Jika obor menyala berulang kali, matikan semuanya dan periksa ujungnya, dudukannya, dan selangnya sebelum menyalakannya kembali. Ikuti tindakan pencegahan keselamatan obor pemotongan standar langkah demi langkah, dan simpan alat pemadam api dalam jangkauan.
Obor asetilena menjadi cukup panas, kira-kira 5.600–6.300°F bila dikombinasikan dengan oksigen, untuk mengelas sebagian besar logam umum, memotong pelat baja, dan menangani pekerjaan mematri dan memanaskan yang tidak dapat ditandingi oleh peralatan listrik. Keahlian sebenarnya adalah mengubah suhu nyala api menjadi panas yang berguna pada benda kerja: ujung yang tepat, pengaturan gas yang benar, serta obor dan tali pengaman yang dapat Anda percayai, didukung oleh pabrikan yang membuat peralatan las dan pemotongan di rumah.