Fungsi Nosel Pengelasan — dan Mengapa Itu Penting
Setiap pengelasan atau pemotongan dimulai dengan nyala api atau busur — tetapi tidak ada yang dapat bekerja dengan baik tanpa nosel yang mengarahkan apa yang mengelilinginya. Nosel adalah titik akhir di mana gas pelindung, bahan bakar gas, atau oksigen keluar dari badan obor dan mencapai zona kerja. Pekerjaannya terdengar sederhana. Dalam praktiknya, hal ini menentukan segalanya, mulai dari porositas las, kualitas ujung tombak, hingga seberapa sering Anda berhenti untuk membersihkan percikan dari peralatan Anda.
Dalam proses pengelasan busur berpelindung gas seperti MIG/GMAW, nosel menciptakan selubung pelindung gas pelindung di sekitar kolam las, menghalangi oksigen atmosfer dan nitrogen mengkontaminasi logam cair. Tanpa cakupan gas yang memadai, lasan akan teroksidasi, porositas muncul, dan sifat mekanik menurun. Dalam pemotongan dan pengelasan oxy-fuel, nosel mengontrol geometri nyala api itu sendiri — menentukan rasio pemanasan awal nyala api terhadap pemotongan aliran oksigen dan penyebaran panas ke seluruh benda kerja.
Nosel yang aus, tersumbat, atau ukurannya salah tidak hanya mengurangi kualitas — tetapi juga melipatgandakan biaya konsumsi dan waktu henti. Penumpukan percikan membatasi aliran gas, menyebabkan turbulensi yang melemahkan cakupan pelindung. Lubang nosel yang terlalu kecil untuk aplikasi akan meningkatkan tekanan balik, sehingga mengganggu nyala api atau busur api. Memahami nozzle, dalam praktiknya, memahami setengah dari apa yang mengontrol stabilitas proses Anda.
Jenis Nozzle berdasarkan Proses Pengelasan
Nozel tidak dapat dipertukarkan antar proses. Titik awal yang benar untuk pemilihan nosel apa pun adalah mengidentifikasi proses pengelasan atau pemotongan yang digunakan — masing-masing memiliki geometri nosel, persyaratan material, dan fungsi yang berbeda.
Nozel MIG / GMAW adalah bahan habis pakai berbentuk silinder atau yang dipasang di bagian depan senjata MIG dan mengelilingi ujung kontak. Fungsi utamanya adalah mengarahkan gas pelindung — biasanya campuran kaya argon atau CO₂ — ke kolam las. Mereka datang dalam gaya lampiran slip-on dan berulir. Nozel slip-on dipasang dan dilepas lebih cepat, yang penting pada jalur produksi tinggi; nozel berulir memberikan segel gas yang lebih aman dan kecil kemungkinannya untuk kendor akibat getaran. Kedua gaya tersedia dalam konstruksi standar dan tugas berat, yang terakhir menampilkan dinding dan isolator yang lebih tebal untuk aplikasi 400–600 amp.
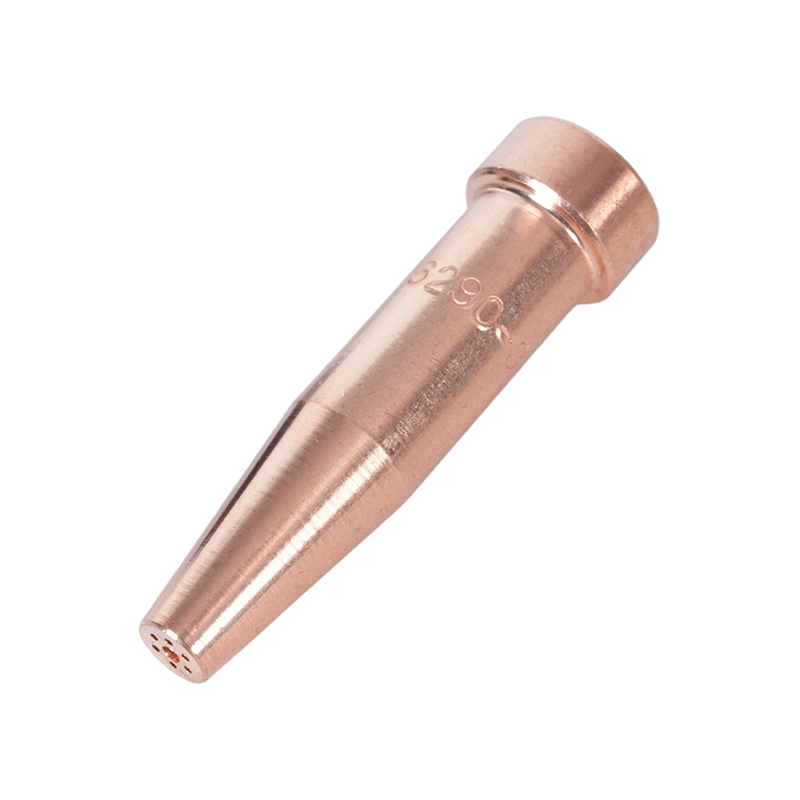
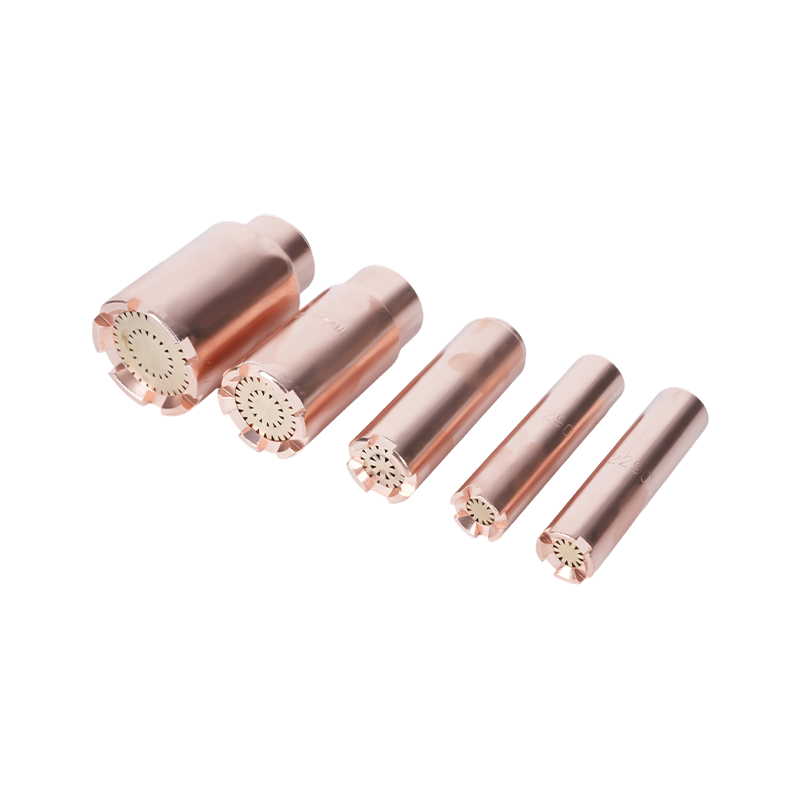
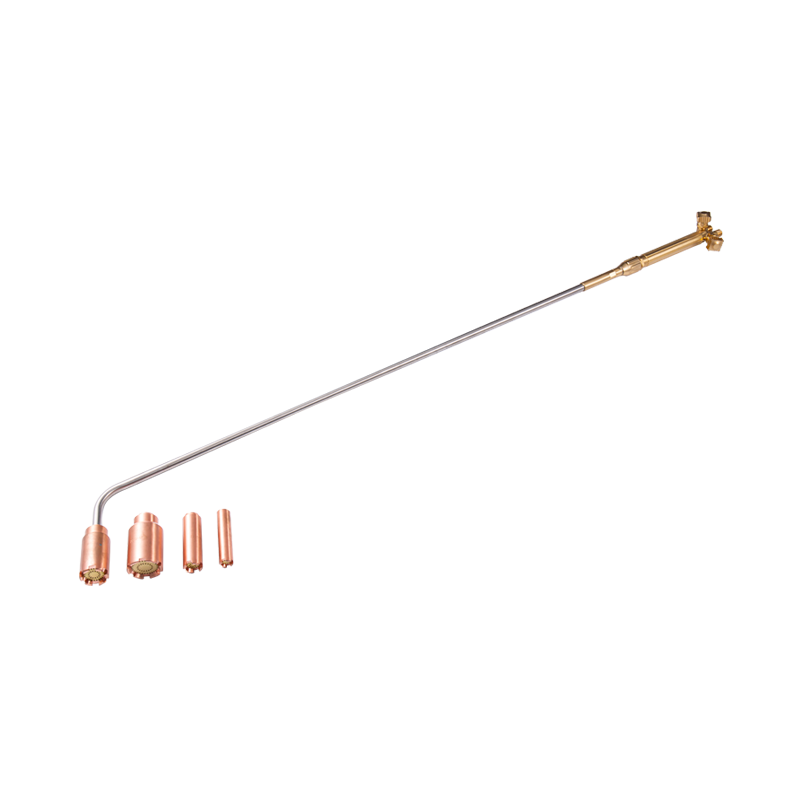
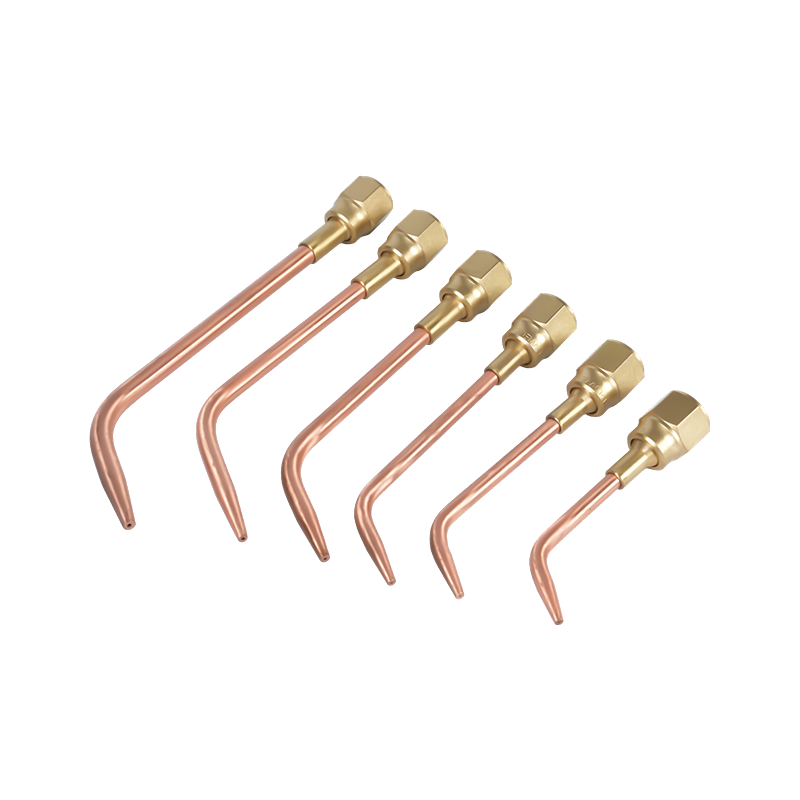
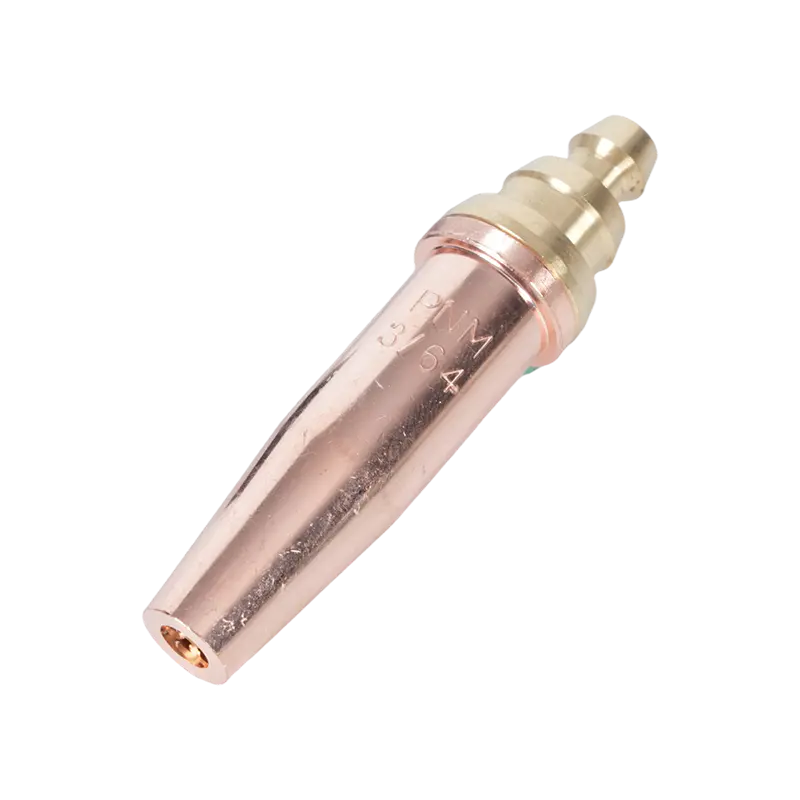
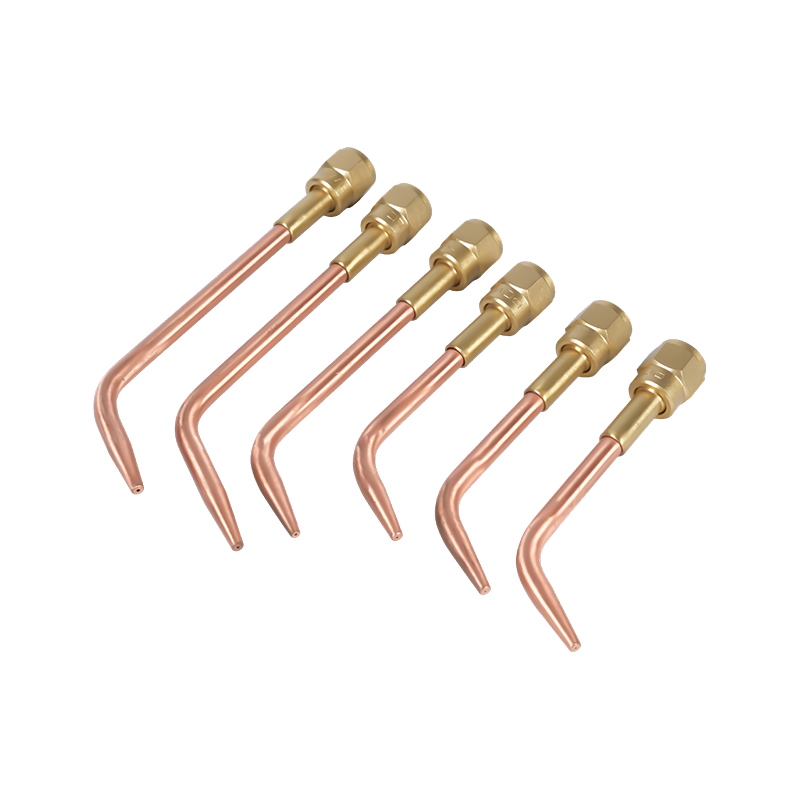
Nozel pemotongan dan pengelasan bahan bakar oksi — sering disebut tip pemotongan atau tip obor — fungsinya berbeda. Daripada melindungi kolam las, mereka mencampur dan mengarahkan bahan bakar gas (asetilen atau propana) dan oksigen untuk menghasilkan nyala api bersuhu tinggi yang presisi. Ujung pemotongan memiliki lubang oksigen bertekanan tinggi di tengah yang dikelilingi oleh lubang api yang dipanaskan terlebih dahulu; nyala api yang dipanaskan membawa baja ke suhu penyalaan, dan pancaran oksigen pemotongan kemudian mengoksidasi dan mengeluarkan material cair. Ujung obor pemotongan asetilena untuk aplikasi bahan bakar oksi menghasilkan nyala api terpanas dibandingkan bahan bakar gas pada umumnya (sekitar 3.500°C), menjadikannya pilihan pertama untuk memotong baja yang lebih tebal dan untuk aplikasi yang memerlukan pemanasan awal yang cepat. Ujung obor pemotongan propana dirancang untuk penyaluran api yang stabil beroperasi pada suhu nyala yang lebih rendah namun menawarkan selubung panas yang lebih luas dan merata — khususnya efektif untuk memanaskan, membengkokkan, dan memotong bagian yang lebih tipis di mana nyala api asetilena terkonsentrasi akan menyebabkan distorsi lokal. Untuk aplikasi yang hanya berfokus pada panas dan bukan pada pemotongan, tip pemanasan untuk distribusi api yang terkendali dilengkapi beberapa port pemanasan awal yang diatur untuk menyebarkan panas secara merata ke seluruh area permukaan yang lebih luas, tanpa saluran oksigen pemotongan pusat.
Nozel TIG / GTAW (juga disebut gelas gas atau badan collet) mengarahkan gas pelindung argon di sekitar elektroda tungsten. Mereka biasanya terbuat dari konfigurasi lensa keramik alumina, kaca, atau gas. Tidak seperti nozel MIG, cangkir TIG tidak bersentuhan dengan benda kerja dan dipilih berdasarkan diameter tungsten, akses sambungan, dan kebutuhan aliran gas laminar versus aliran gas terdifusi. Rakitan lensa gas — yang menggunakan sisipan jaring untuk membuat kolom gas yang lebih laminar — lebih disukai untuk pekerjaan presisi dan pengelasan di luar posisi di mana perlindungan yang konsisten sangat penting.

Bentuk Nozzle dan Ukuran Lubang Dijelaskan
Dalam setiap kategori proses, geometri nosel mempunyai efek langsung pada cakupan gas, aksesibilitas sambungan, dan pembersihan percikan. Untuk pengelasan MIG, empat bentuk mencakup sebagian besar aplikasi:
- Silinder (lurus): Lubang berdiameter konstan dari pangkal hingga ujung. Menawarkan volume aliran gas maksimum dan merupakan pilihan standar untuk pengelasan datar atau horizontal tanpa batasan akses. Ukuran lubang berkisar dari ⅜" hingga ⅞" (kira-kira 10–22 mm), dan sebagai aturan umum, diameter lubang harus meningkat seiring dengan arus listrik — lubang yang lebih besar mendukung laju aliran gas yang lebih tinggi yang diperlukan untuk menutupi kolam las yang lebih luas dan lebih panas.
- Bentuk botol (bottleneck): Turun ke diameter luar yang lebih kecil di dekat ujung kerja. Profil yang diperkecil meningkatkan visibilitas dan akses ke sambungan terbatas. Sangat cocok untuk pengelasan otomatis dan robotik karena ujungnya yang sempit membersihkan perlengkapan dengan lebih mudah dan dapat dibersihkan lebih efisien dengan stasiun reaming obor.
- Lancip pendek dan panjang: Lancip bertahap dari pangkal ke ujung. Akses gabungan yang baik dengan cakupan gas yang lebih baik dibandingkan bentuk botol. Kemiringan panjang lebih disukai untuk pengelasan pipa dan sambungan sudut; lancip pendek menyeimbangkan aksesibilitas dengan efisiensi aliran gas untuk fabrikasi umum.
- Kerucut: Profil yang lebih lebar dan melebar ke luar di ujungnya. Memaksimalkan area cakupan gas — berguna untuk kolam las yang lebih luas, masukan panas yang lebih tinggi, dan saat mengelas logam berlapis seng yang menghasilkan percikan besar dan mudah meledak. Mulut yang lebih lebar juga membuat reaming dengan stasiun pembersih obor lebih efektif dalam pengaturan robotik.
Untuk tip pemotongan oxy-fuel, geometri lubang menentukan bentuk aliran oksigen pemotongan dan pola pemanasan awal. Nomor ukuran ujung sesuai dengan ketebalan material yang dipotong — angka yang lebih besar menunjukkan lubang oksigen yang lebih besar dan tingkat konsumsi gas yang lebih tinggi yang sesuai untuk baja yang lebih tebal. Menurut Spesifikasi AWS untuk gas pelindung las dan klasifikasinya , komposisi gas dan laju aliran merupakan parameter standar — artinya geometri lubang nosel harus disesuaikan dengan jenis gas dan tekanan yang digunakan, tidak dipilih secara terpisah.
Panduan Bahan: Pilihan Kuningan, Tembaga, dan Berlapis
Bahan nosel mengatur dua hal: ketahanan terhadap percikan dan manajemen termal. Kedua properti ini sering kali memiliki arah yang berlawanan tergantung pada aplikasinya, itulah sebabnya tidak ada satu material pun yang mendominasi semua kasus penggunaan.
Kuningan menawarkan ketahanan terhadap percikan yang lebih baik daripada tembaga polos dalam aplikasi arus listrik yang lebih rendah (100–300 amp). Percikan tidak mudah menempel pada permukaan kuningan, yang berarti interval pembersihan lebih lama. Namun, kuningan memiliki titik lunak yang lebih rendah dibandingkan tembaga — pada arus listrik yang lebih tinggi atau waktu penyalaan yang lebih lama, nosel kuningan dapat berubah bentuk akibat panas yang terus-menerus, sehingga tidak cocok untuk pekerjaan berat. Saat digunakan sebagai sisipan di dalam badan tembaga, kuningan membantu menjaga diameter internal nosel seiring waktu, sehingga memperpanjang masa pakai dalam aplikasi dengan suhu sedang.
Tembaga menghantarkan panas lebih efektif dibandingkan kuningan, sehingga menjadikannya pilihan yang lebih baik untuk pekerjaan dengan panas tinggi yang berkelanjutan (di atas 300 amp) dan untuk siklus pengelasan yang lebih lama. Nozel tembaga menyerap dan menghilangkan panas lebih cepat, sehingga mengurangi risiko distorsi termal. Nosel tembaga tugas berat — dengan dinding dan isolator yang lebih tebal — merupakan standar untuk aplikasi 400–600 amp dalam fabrikasi struktural dan pengelasan pelat berat. Untuk ujung pemotongan oxy-fuel, tembaga atau paduan tembaga bermutu tinggi adalah bahan standar karena kemampuannya menahan suhu ekstrim api pemotongan tanpa merusak atau mengikis geometri lubang.
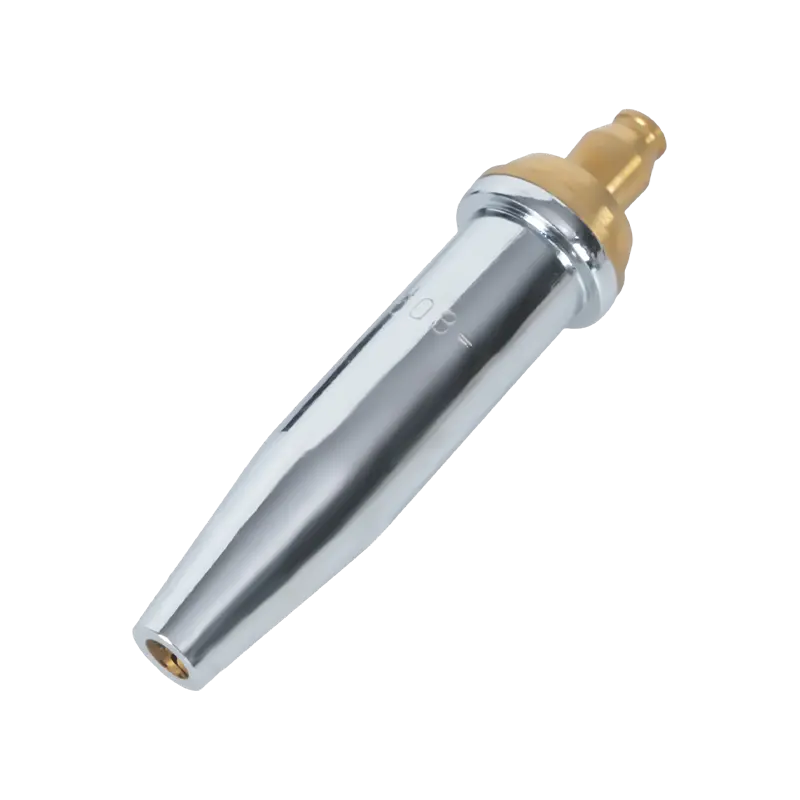
Berlapis nikel dan berlapis krom nozel menggabungkan inti tembaga dengan lapisan permukaan yang lebih tahan terhadap percikan adhesi dibandingkan tembaga atau kuningan polos. Pelapisan juga memberikan beberapa manfaat isolasi termal. Aplikasi utamanya adalah dalam pengelasan robotik dan otomatis, di mana siklus pengelasan yang panjang dan tidak terputus dilakukan secara rutin dan meminimalkan waktu henti pembersihan yang berdampak langsung pada hasil. Masa pakai yang lebih lama membenarkan biaya awal yang lebih tinggi dalam lingkungan produksi bervolume tinggi.
Keramik nozel mewakili kategori yang lebih baru, terutama digunakan dalam pengelasan TIG dan beberapa aplikasi MIG khusus. Permukaannya yang non-konduktif berarti percikan tidak dapat mengalir secara elektrik dari nosel ke ujung kontak — suatu mode kegagalan yang menyebabkan aliran arus melalui nosel dan degradasi yang cepat. Cangkir keramik TIG juga tahan terhadap kontak langsung dengan benda kerja panas tanpa meleleh, sehingga berguna untuk pengelasan pada alur yang sempit.

Tiga Langkah Memilih Nozzle yang Tepat
Seleksi menjadi mudah jika mengikuti urutan yang tetap daripada mencoba mengevaluasi semua variabel secara bersamaan.
Langkah 1 — Identifikasi proses dan parameter operasinya. Tentukan apakah aplikasinya MIG/GMAW, pemotongan oxy-fuel, pemanasan oxy-fuel, atau TIG. Untuk proses busur, tetapkan kisaran arus listrik pengoperasian. Untuk proses oxy-fuel, identifikasi bahan bakar gas (asetilen vs. propana) dan ketebalan material yang dipotong atau dipanaskan. Parameter ini segera mempersempit bidangnya: aplikasi MIG 150 amp memerlukan nosel kuningan atau tembaga standar; siklus MIG robotik 500 amp memerlukan nosel tembaga berlapis tugas berat; aplikasi pemotongan propana pada pelat 20 mm memerlukan ukuran ujung propana untuk ketebalan material tersebut. Pasangkan tip Anda dengan yang benar pengatur tekanan gas untuk melengkapi pengaturan obor Anda sama pentingnya — nosel hanya dapat bekerja sesuai desain ketika tekanan gas secara konsisten berada dalam kisaran yang direkomendasikan untuk ukuran ujung tersebut.
Langkah 2 — Menilai aksesibilitas bersama. Dapatkah nozel silinder lurus mencapai sambungan tanpa mengotori benda kerja atau perlengkapannya? Jika demikian, gunakanlah — lubang yang lebih besar memaksimalkan jangkauan gas dan meminimalkan penumpukan percikan. Jika sambungan berada pada sudut sempit, alur dalam, atau las pipa internal, pindahlah ke profil leher botol atau lancip. Gunakan diameter luar terkecil yang masih memberikan cakupan gas yang memadai untuk ukuran kolam las, bukan diameter terkecil yang sesuai secara fisik. Meremehkan ukuran lubang nosel mengorbankan kualitas pelindung; ukuran diameter luar yang terlalu besar menimbulkan masalah jarak bebas.
Langkah 3 — Sesuaikan material dengan kebutuhan termal. Untuk pekerjaan siklus pendek dengan arus listrik lebih rendah, kuningan memberikan ketahanan percikan yang baik dengan biaya lebih rendah. Untuk pekerjaan dengan panas tinggi atau arus listrik tinggi yang berkelanjutan, beralihlah ke tembaga. Untuk aplikasi otomatis atau robotik yang menjalankan siklus hampir terus-menerus, nozel berlapis mengurangi frekuensi perawatan hingga cukup untuk mengimbangi perbedaan biaya. Untuk aplikasi bahan bakar oksi, selalu gunakan ujung tembaga atau paduan tembaga — ujung kuningan dapat patah akibat kejutan termal dari ledakan oksigen bertekanan tinggi, yang merupakan risiko keselamatan yang sama besarnya dengan risiko kinerja.
Perawatan, Pembersihan, dan Penggantian
Nozel yang telah dibersihkan dan dirawat dengan benar akan bertahan lebih lama dari nosel baru yang diabaikan dengan selisih yang besar. Modus kegagalan untuk hampir semua nozel adalah sama: percikan terakumulasi pada lubang bagian dalam, membatasi aliran gas, dan menciptakan turbulensi yang melemahkan cakupan pelindung. Kualitas las menurun sebelum nosel terlihat rusak, yang berarti kerusakan sering kali terjadi sebelum tukang las menyadari masalahnya.
Tindakan pencegahan yang paling efektif adalah senyawa anti-percikan – baik gel celup atau semprotan – yang diterapkan pada lubang nosel sebelum memulai sesi pengelasan. Anti-percikan mencegah percikan menempel pada permukaan nosel, sehingga penumpukan apa pun mudah dihilangkan selama atau setelah pengelasan. Jangan mengandalkan antipercikan sebagai pengganti pembersihan berkala; gunakan sebagai alat bantu perawatan yang memperpanjang interval antar pembersihan.
Saat pembersihan diperlukan, gunakan tang alat untuk membesarkan lubang nosel atau alat pembersih obor untuk menghilangkan percikan secara mekanis. Jangan gunakan obeng atau alat runcing lainnya yang dapat merusak permukaan lubang — permukaan bagian dalam yang kasar akan mempercepat adhesi percikan di kemudian hari dan dapat mengubah geometri aliran gas internal. Untuk ujung pemotongan oxy-fuel, bersihkan lubang lubang dengan pembersih ujung dengan ukuran yang benar; pembersih ujung yang terlalu besar memperbesar lubang, yang secara permanen mengganggu kualitas nyala api atau potongan dan berarti ujungnya harus diganti.
Ganti nosel MIG ketika lubangnya menunjukkan distorsi yang terlihat, ketika isolator retak atau hilang, atau ketika percikan menjembatani antara nosel dan ujung kontak setelah dibersihkan. Untuk tip pemotongan oxy-fuel, ganti bila pembesaran lubang menyebabkan nyala api lembut atau tidak teratur yang tidak dapat diperbaiki dengan pembersihan, atau bila permukaan tempat duduk rusak dan tidak lagi tersegel dengan baik pada alat pemotong. Mengoperasikan nosel atau ujung yang sudah aus tidak akan menghemat uang — penurunan kualitas, pengerjaan ulang, dan limbah gas akibat pelindungan yang buruk atau nyala api yang rusak memerlukan biaya yang lebih besar dibandingkan bahan habis pakai itu sendiri.