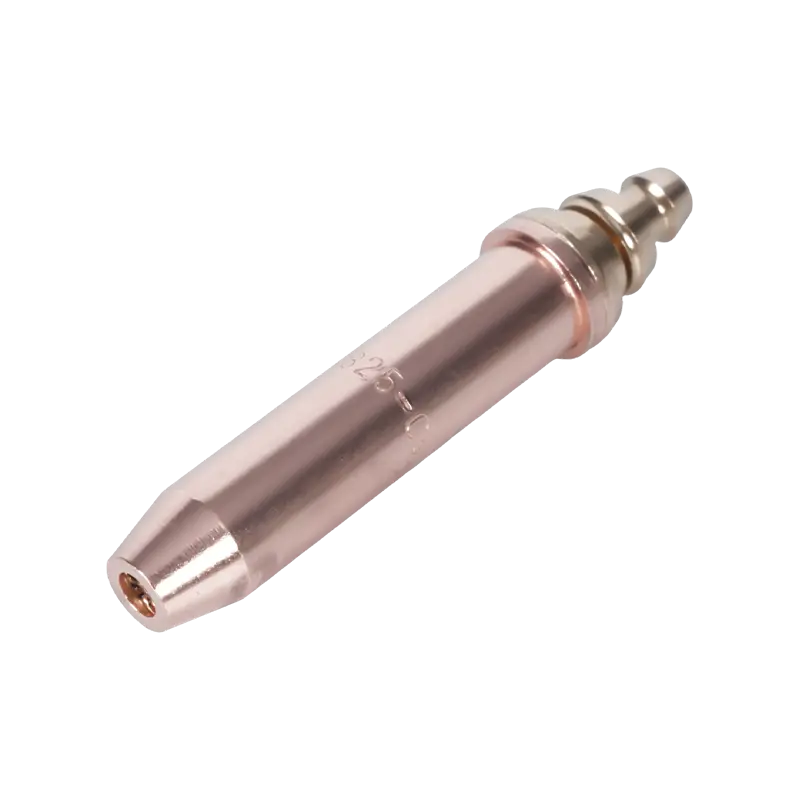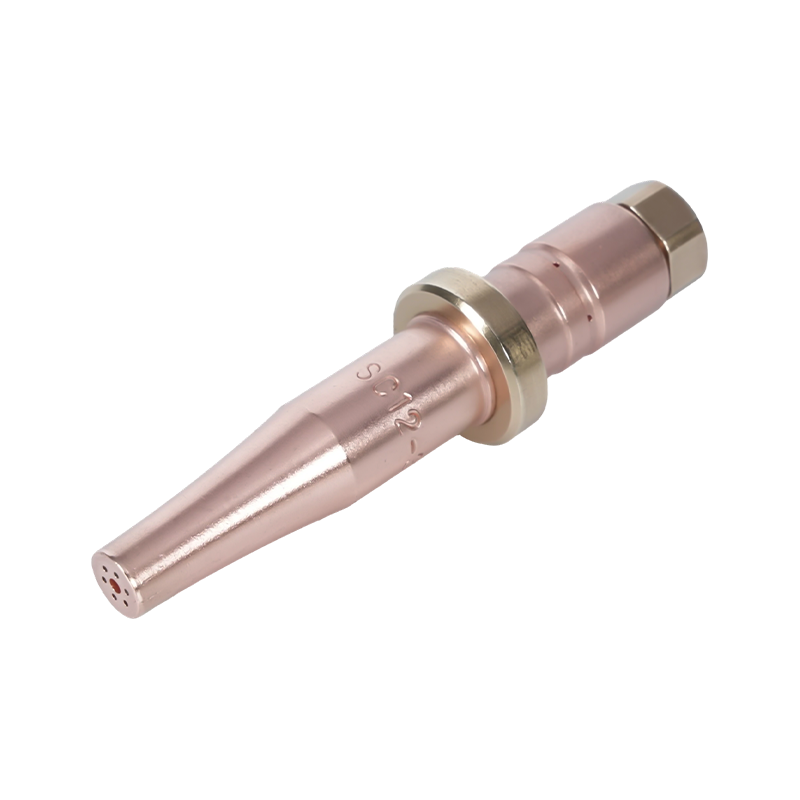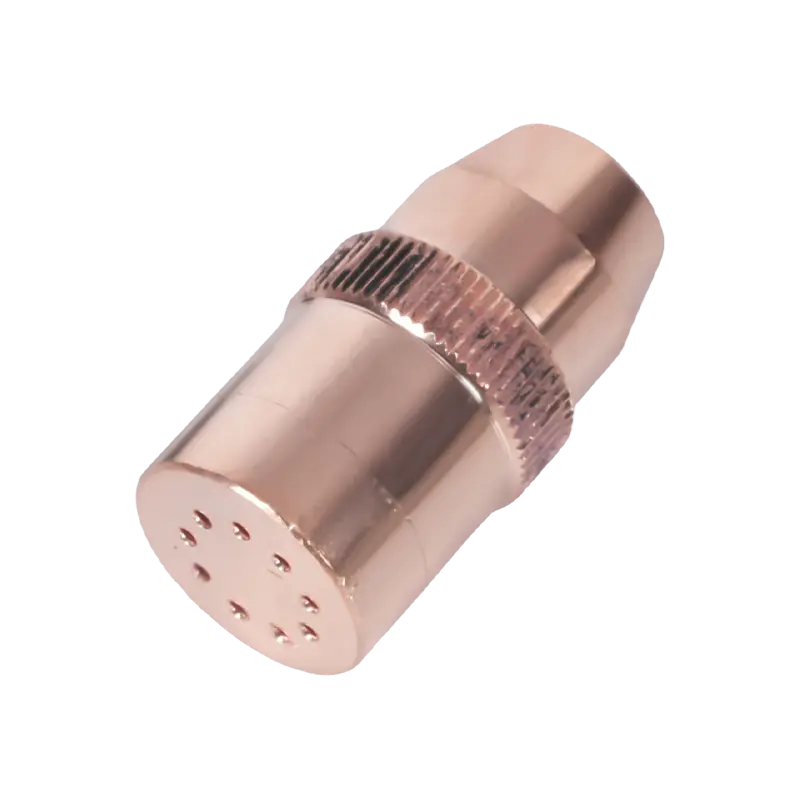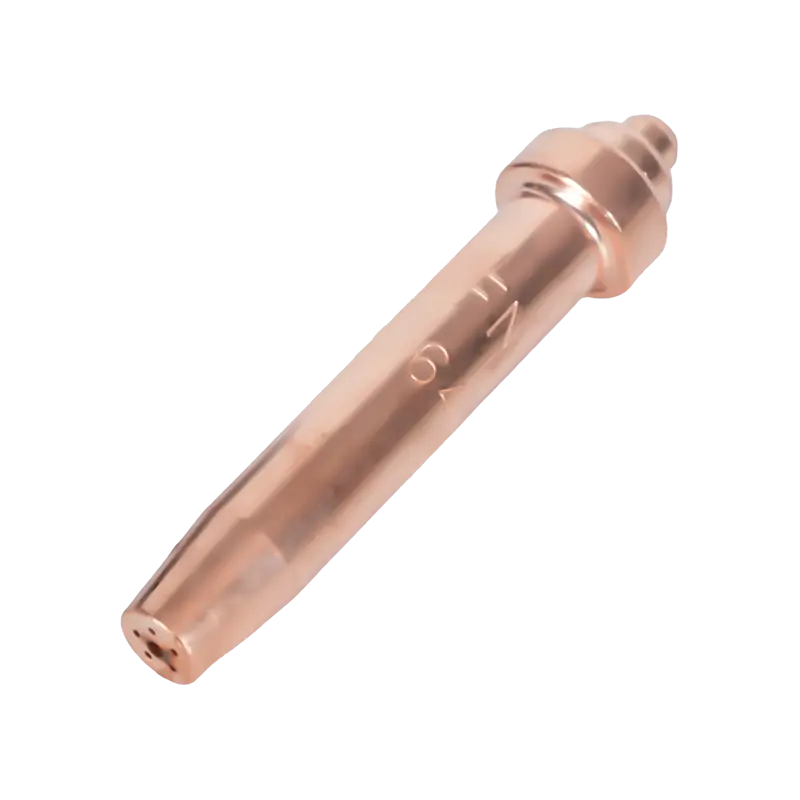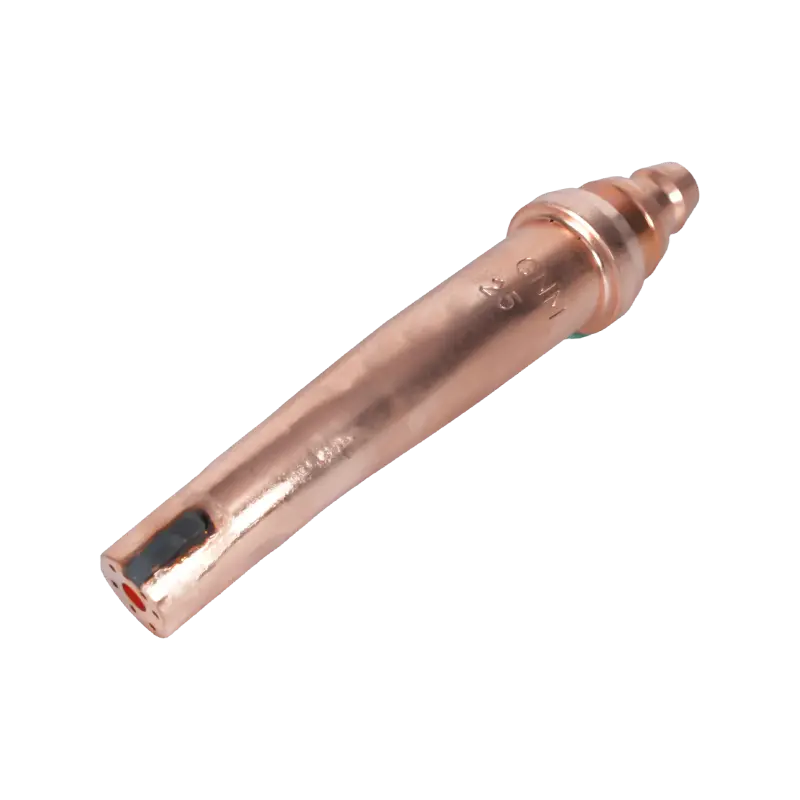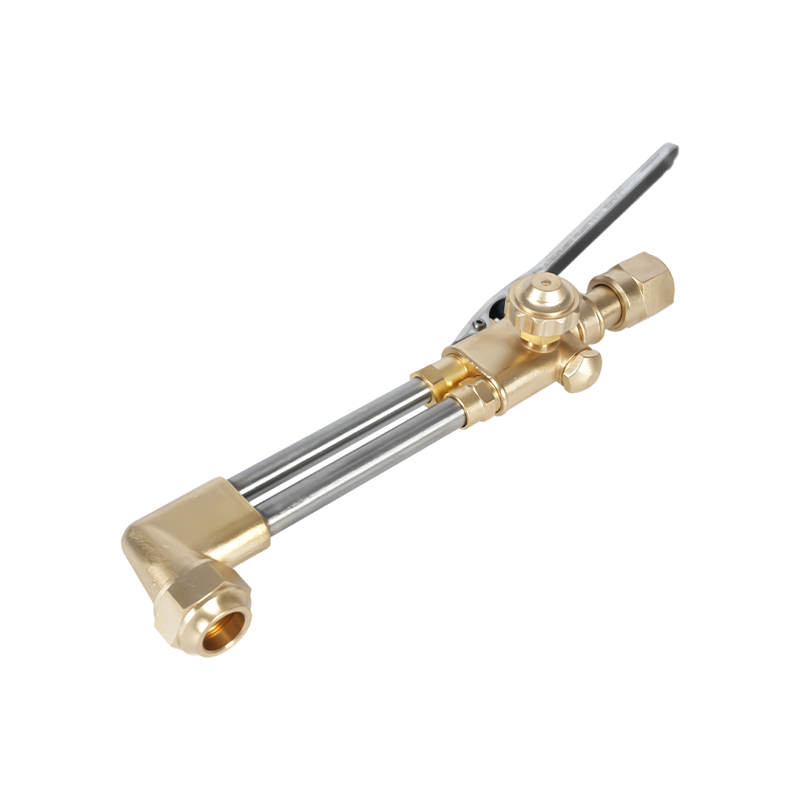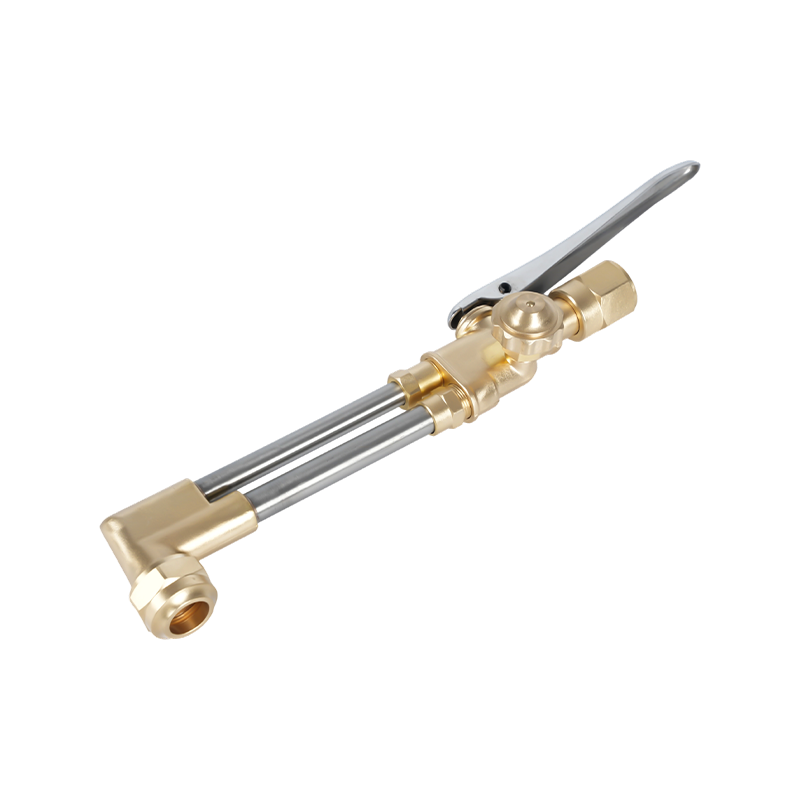
Apa Itu Tip Pemotongan Oxy dan Mengapa Itu Penting
Pemotongan oksigen tip — juga disebut sebagai tip atau nozel obor oxy-fuel — adalah komponen presisi pada ujung bisnis obor pemotongan bahan bakar oksigen. Mereka mengontrol penyaluran api pemanasan awal dan aliran oksigen pemotongan bertekanan tinggi, dan pemilihannya secara langsung menentukan kualitas pemotongan, kecepatan pemotongan, konsumsi gas, dan keselamatan operator. Memilih tip yang salah untuk aplikasi tertentu adalah salah satu penyebab paling umum dari kualitas potongan yang buruk, terak yang berlebihan, logam yang melengkung, dan keausan peralatan yang terlalu dini.
Pemotongan bahan bakar oksi tetap menjadi metode pemotongan termal yang paling banyak digunakan secara global, meskipun terdapat peningkatan penerapan proses plasma dan laser untuk aplikasi tertentu. Peralatan ini portabel, hemat biaya, dan mampu memotong baja ringan dengan ketebalan sekitar 3 mm (1/8 inci) hingga 300 mm (12 inci) — kisaran yang tidak dapat ditandingi oleh pemotong plasma mana pun dalam kelompok harga standar. Biaya masuk untuk pemasangan oxy-fuel yang lengkap tidaklah mahal, biasanya antara $250 dan $350 untuk peralatan tangan kelas atas, dan tidak memerlukan sambungan listrik, sehingga pekerjaan dapat dilakukan di lokasi di mana listrik tidak tersedia.
Tip dibuat dari tembaga padat (konstruksi satu bagian) atau sebagai hibrida dua bagian dengan bagian dalam kuningan dan selongsong luar tembaga. Tip satu bagian merupakan standar untuk pengaturan oksigen-asetilen, sedangkan tip dua bagian biasanya digunakan dengan bahan bakar gas alternatif seperti propana, gas alam, dan propilena. Setiap bahan bakar gas terbakar pada suhu yang berbeda dan dengan karakteristik nyala api yang berbeda, sehingga memerlukan tip yang dirancang khusus untuk gas tersebut guna mengoptimalkan rasio pengiriman oksigen dan bahan bakar.
Empat Faktor Kunci dalam Memilih Ujung Pemotongan Oxy yang Tepat
Memilih ujung pemotongan oxy yang tepat memerlukan evaluasi empat variabel utama. Melakukan salah satu dari kompromi yang salah berikut akan mengurangi kualitas atau keamanan:
1. Kompatibilitas Obor dan Jenis Kursi
Sebelum mempertimbangkan hal lain, ujungnya harus kompatibel dengan model obor tertentu yang digunakan. Tip seat — permukaan penyegelan tempat ujung terhubung ke badan obor — sangat bervariasi antar produsen dan bahkan antar model dari pabrikan yang sama. Penggunaan ujung yang tidak kompatibel dapat menimbulkan kondisi berbahaya: gas yang mudah terbakar dapat bocor pada sambungan, sehingga menimbulkan bahaya kebakaran dan ledakan. Selalu identifikasi produsen obor dan nomor model sebelum membeli tip pengganti, dan verifikasi kompatibilitas dengan bagan tip pabrikan atau manual peralatan.
2. Ketebalan Logam
Lubang tengah ujung pemotongan — lubang tempat keluarnya oksigen pemotongan bertekanan tinggi — berukuran khusus untuk menghasilkan volume dan kecepatan oksigen yang tepat untuk rentang ketebalan yang ditentukan. Seiring bertambahnya ketebalan pelat, diameter lubang harus ditingkatkan untuk mempertahankan aliran oksigen pemotongan yang memadai pada jarak yang lebih jauh dari nosel ke permukaan pemotongan. Menggunakan ujung yang terlalu kecil pada bahan yang tebal menghasilkan penetrasi yang tidak sempurna dan potongan yang kasar dan kasar. Menggunakan ujung yang terlalu besar pada material yang tipis akan membuang-buang oksigen, meningkatkan lebar garitan, dan menyebabkan pemanasan awal yang berlebihan yang dapat membengkokkan benda kerja.
Tabel di bawah ini memberikan referensi umum untuk pemilihan ujung pemotongan asetilena berdasarkan ketebalan logam:
| Ketebalan Logam | Ukuran Tip (Umum) | Tekanan Oksigen (psi) | Tekanan Bahan Bakar Gas (psi) | Kecepatan Pemotongan (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102mm) | 4 | 38–75 | 10 | 6–10 |
3. Jenis Bahan Bakar Gas
Gas bahan bakar yang berbeda memerlukan desain ujung yang berbeda karena karakteristik pembakarannya — suhu nyala api, laju pelepasan panas, dan rasio oksigen terhadap bahan bakar — sangat bervariasi. Asetilena menghasilkan nyala api terpanas dibandingkan bahan bakar gas pada umumnya, terbakar pada suhu antara 5.600°F dan 5.800°F, dan memberikan waktu pemanasan awal terpendek untuk pemotongan dan pencungkilan. Namun, ini adalah pilihan bahan bakar yang paling mahal dan tidak boleh digunakan pada tekanan melebihi 15 psi, karena menjadi tidak stabil di atas ambang batas tersebut. Propana dan gas alam terbakar pada suhu yang lebih rendah (kira-kira 4,250°F untuk propana) dan memerlukan waktu pemanasan awal yang lebih lama, namun jauh lebih hemat biaya untuk pemanasan volume tinggi dan operasi pemanasan area luas. Tip yang dirancang untuk bahan bakar gas alternatif memiliki lubang pemanasan awal tambahan untuk mengimbangi suhu nyala api yang lebih rendah.
4. Tipe Bor: Silinder vs Divergen
Geometri lubang oksigen pemotongan – saluran pusat yang dilalui oksigen bertekanan tinggi – memiliki pengaruh besar terhadap kinerja pemotongan untuk material yang lebih tebal. Ujung lubang silinder adalah standar untuk pemotongan tangan dan pemotongan mesin pada bahan yang lebih tipis (1/8 hingga 3/8 inci) dan beroperasi secara optimal pada tekanan sekitar 40 psi pada saluran masuk obor. Tip lubang divergen, yang melebar ke luar menuju pintu keluar, mempertahankan aliran oksigen supersonik berkualitas lebih tinggi pada jarak yang lebih jauh dari nosel — menjadikannya pilihan yang lebih disukai untuk pelat yang lebih tebal dari 3/8 inci. Ujung lubang divergen beroperasi pada tekanan yang lebih tinggi, biasanya 75 hingga 100 psi, namun menghasilkan kecepatan pemotongan yang lebih cepat dan konsumsi oksigen yang lebih rendah per kaki pemotongan dibandingkan dengan ujung lubang silinder dengan ketebalan setara.
Perawatan Ujung Pemotongan Oxy dan Masalah Umum
Tip pemotongan yang kondisinya buruk adalah salah satu penyebab paling umum dari masalah kualitas pemotongan yang membuat frustrasi, bahkan ketika semua parameter lainnya telah diatur dengan benar. Pemeriksaan dan pembersihan tip secara teratur sangat penting untuk kinerja yang konsisten.
Pembersihan ujung harus dilakukan dengan pembersih ujung yang sesuai — satu set file kawat berukuran sesuai dengan diameter lubang. Tip satu potong memerlukan pembersih yang berbeda dari tip dua potong. Proses pembersihan melibatkan menjalankan file dengan ukuran yang sesuai secara perlahan melalui setiap lubang untuk menghilangkan endapan karbon dan percikan tanpa memperbesar lubang. Membersihkan secara berlebihan atau menggunakan file yang terlalu besar akan merusak geometri lubang, sehingga menurunkan kinerja tip secara permanen.
Masalah umum kualitas potongan dan kemungkinan penyebabnya adalah sebagai berikut. Tepi atas yang membulat pada potongan disebabkan oleh pemanasan awal yang berlebihan — biasanya akibat ujung yang terlalu besar atau tekanan gas bahan bakar yang berlebihan. Garis tarik yang miring ke belakang pada permukaan potongan menunjukkan tekanan oksigen pemotongan tidak mencukupi atau ujung yang terlalu kecil untuk ketebalan material. Permukaan potongan yang kasar dan tidak rata dengan adhesi terak yang berlebihan mengarah ke lubang ujung yang kotor atau rusak, kecepatan gerak yang salah, atau suplai oksigen yang terkontaminasi. Jika gejala ini muncul, periksa dan bersihkan ujung gas sebelum menyetel tekanan gas, karena penyetelan tekanan tidak dapat mengkompensasi kerusakan fisik ujung gas.
Stick Welding vs MIG: Memahami Perbedaan Inti
Pengelasan tongkat — yang secara resmi dikenal sebagai Pengelasan Busur Logam Terlindung (SMAW) — dan pengelasan MIG (pengelasan Gas Inert Logam, juga disebut Pengelasan Busur Logam Gas atau GMAW) adalah dua proses pengelasan busur yang paling banyak digunakan di seluruh dunia. Keduanya membuat las dengan menghasilkan busur listrik yang melelehkan elektroda habis pakai dan logam dasar untuk membentuk sambungan yang menyatu. Namun cara masing-masing proses mencapai hal ini, dan kondisi di mana masing-masing proses unggul, berbeda secara substansial.
Dalam pengelasan tongkat, elektroda berlapis - "tongkat" - dijepit pada dudukan elektroda dan dihubungkan ke sumber listrik. Saat busur terbakar, lapisan fluks pada elektroda terbakar untuk menghasilkan gas pelindung yang melindungi kolam las cair dari kontaminasi atmosfer, sekaligus membentuk lapisan terak di atas las pendingin. Dalam pengelasan MIG, elektroda kawat padat diumpankan secara otomatis dan terus menerus dari spul melalui pistol las, sementara tangki gas pelindung terpisah — biasanya argon, CO₂, atau campuran argon-CO₂ — disalurkan melalui nosel pistol untuk melindungi kolam las. Tidak ada lapisan fluks yang digunakan, dan tidak ada terak yang dihasilkan.
Perbedaan praktis yang mendasar adalah: pengelasan tongkat lebih portabel, lebih toleran terhadap permukaan sulit dan kondisi luar ruangan, dan biaya awal lebih rendah; Pengelasan MIG lebih cepat, bersih, dan menghasilkan las berkualitas lebih tinggi di lingkungan terkendali. Tidak ada proses yang unggul secara universal — pilihan yang tepat sepenuhnya bergantung pada aplikasinya.
Pengelasan Tongkat vs MIG: Perbandingan Head-to-Head
| Kategori | Pengelasan Tongkat (SMAW) | Pengelasan MIG (GMAW) |
|---|---|---|
| Biaya Peralatan | Lebih rendah — pengaturan sederhana, komponen lebih sedikit | Lebih tinggi — pengumpan kawat, tangki bensin, regulator diperlukan |
| Kurva Pembelajaran | Mudah untuk memulai, lebih sulit untuk dikuasai (manajemen panjang busur) | Proses busur termudah untuk dipelajari; umpan kawat yang konsisten membantu pemula |
| Kecepatan Las | Lebih lambat — elektroda harus sering diganti | Lebih cepat — pengumpanan kabel terus menerus, waktu henti minimal |
| Kebersihan Las | Terak dan percikan memerlukan chipping dan penggilingan pasca-pengelasan | Terak minimal; sedikit atau tidak diperlukan pembersihan pasca pengelasan |
| Penggunaan di Luar Ruangan | Luar biasa — melindungi diri, tidak terpengaruh oleh angin | Lingkungan luar yang buruk — angin mengganggu cakupan gas pelindung |
| Diperlukan Persiapan Permukaan | Minimal — dapat mengelas karat, cat, dan kerak gilingan | Tinggi — logam yang bersih dan polos diperlukan untuk hasil yang berkualitas |
| Ketebalan Logam Range | Terbaik pada ukuran 1/8" dan lebih tebal; tidak cocok untuk lembaran tipis | Bekerja pada material setipis 26-gauge hingga pelat tebal |
| Portabilitas | Sangat portabel — ringkas, tidak memerlukan tangki bensin | Kurang portabel — tabung gas dan pengumpan kawat menambah jumlah besar |
| Aplikasi Terbaik | Baja struktural, perbaikan lapangan, pipa, alat berat | Otomotif, bengkel fabrikasi, lingkungan produksi |
Dimana Setiap Proses Menang: Skenario Aplikasi Dunia Nyata
Stick Welding: Pilihan untuk Pekerjaan di Luar Ruangan, Berat, dan Perawatan
Elektroda pelindung otomatis dari pengelasan stick berarti angin dan angin tidak mengganggu kualitas las — sebuah keuntungan yang menentukan di lokasi konstruksi, saluran pipa luar ruangan, dan pekerjaan perbaikan pertanian. Proses ini menangani permukaan yang berkarat, dicat, atau berskala pabrik jauh lebih baik daripada MIG, sehingga secara signifikan mengurangi waktu yang dihabiskan untuk persiapan permukaan sebelum pengelasan dimulai. Untuk pekerjaan baja struktural, perbaikan alat berat, dan pengelasan pipa, pengelasan tongkat tetap menjadi standar profesional di banyak industri. Penetrasi busur dalam yang dapat dicapai dengan pengelasan tongkat membuatnya sangat efektif pada bagian baja dan besi tuang yang lebih tebal. Portabilitas peralatan adalah keuntungan besar lainnya: stick welder dapat dibawa ke lokasi kerja jarak jauh tanpa memerlukan tabung gas terpisah, menjadikannya satu-satunya pilihan praktis untuk perbaikan lapangan yang benar-benar jauh.
Pengelasan MIG: Pilihan karena Kecepatan, Kebersihan, dan Bahan Tipis
Di lingkungan bengkel atau produksi yang terkendali, pengelasan MIG hampir selalu merupakan pilihan yang lebih produktif. Pengumpanan kawat yang kontinyu menghilangkan kebutuhan untuk menghentikan dan mengganti elektroda setiap beberapa inci, sehingga secara dramatis meningkatkan waktu yang dihabiskan untuk memasang manik las dibandingkan dengan waktu henti yang diperlukan dalam pengelasan tongkat. MIG menghasilkan lasan dengan percikan minimal dan tanpa terak, artinya komponen yang sudah jadi memerlukan sedikit atau tanpa penggilingan atau pembersihan sebelum melanjutkan ke tahap produksi berikutnya. Untuk fabrikasi otomotif, pengerjaan lembaran logam, dan manufaktur furnitur — aplikasi yang mengutamakan penampilan las dan kemampuan material tipis — MIG secara konsisten merupakan metode yang disukai. Ini juga secara luas dianggap sebagai proses pengelasan busur yang paling mudah dilakukan oleh pemula, karena pengumpanan kawat otomatis mempertahankan busur yang lebih konsisten daripada panjang elektroda yang dikontrol secara manual yang diperlukan dalam pengelasan tongkat.
Kapan Menggunakan Keduanya
Tukang las profesional dan bengkel fabrikasi sering kali memelihara kedua proses tersebut. Alur kerja yang umum melibatkan penggunaan MIG untuk produksi komponen standar bervolume tinggi di bengkel, dan beralih ke perbaikan lapangan, pekerjaan struktural pada struktur yang sudah ada, atau pekerjaan apa pun di mana penyaluran gas pelindung tidak praktis. Pendekatan yang paling efisien dalam pengadaan dan pelatihan pengelasan adalah dengan memperlakukan stick dan MIG sebagai alat yang saling melengkapi dan bukan sebagai alternatif yang bersaing — masing-masing mencakup keterbatasan yang lain, dan bersama-sama mengatasi spektrum penuh persyaratan penyambungan logam.
Pertimbangan Biaya: Investasi Awal vs. Efisiensi Jangka Panjang
Pengelasan tongkat secara konsisten menang dalam hal biaya di muka. Alat las tongkat dasar yang cocok untuk pekerjaan serius tersedia dengan harga yang jauh lebih murah dibandingkan dengan alat las MIG yang setara, yang tidak hanya memerlukan alat las itu sendiri tetapi juga mekanisme pengumpan kawat, tabung gas pelindung, regulator, dan pasokan gulungan kawat. Untuk penggunaan sesekali oleh penghobi, pekerjaan perbaikan kecil, atau operasi dengan anggaran terbatas, hambatan masuk yang lebih rendah dari pengelasan tongkat adalah keuntungan yang nyata.
Gambaran biaya bergeser untuk lingkungan produksi bervolume tinggi. Kecepatan perjalanan pengelasan MIG yang lebih cepat, waktu kerja per pengelasan yang lebih rendah, dan biaya pembersihan pasca-pengelasan yang minimal dapat mengimbangi investasi peralatan awal yang lebih tinggi dengan relatif cepat. Pengumpanan kawat secara kontinyu juga berarti bahwa operator MIG menghabiskan lebih banyak waktu untuk mengelas dan lebih sedikit waktu untuk melakukan reposisi, mengganti elektroda, dan membersihkan terak — yang secara langsung menghasilkan produktivitas per jam yang lebih tinggi. Bagi pembeli industri dan kontraktor pengelasan yang mengambil kontrak fabrikasi besar, efisiensi biaya pengelasan MIG dalam jangka panjang sering kali membenarkan kebutuhan modal awal yang lebih tinggi.
Biaya konsumsi mengikuti pola serupa. Elektroda tongkat tidak mahal secara individual tetapi dikonsumsi dengan jumlah yang mencakup waktu non-las yang dihabiskan untuk menggantinya. Kawat MIG dan gas pelindung menunjukkan biaya berulang per unit yang lebih tinggi, namun biaya per inci pengelasan di lingkungan produksi tinggi sering kali kompetitif ketika efisiensi tenaga kerja diperhitungkan. Keputusan antara stick dan MIG harus selalu mempertimbangkan total biaya kepemilikan — peralatan, bahan habis pakai, tenaga kerja, dan waktu pembersihan — bukan harga pembelian saja.