Seorang tukang las mengambil obor dengan ujung ukuran 2, menyalakannya, menyalakan api netral, dan masih menyelesaikan pekerjaan dengan bagian tepi yang perlu digiling dan manik yang retak di sepanjang jari kaki. Tekanannya sesuai aturan, pelatnya bersih, dan tidak ada yang salah pada pengukurnya. Yang melayang adalah nyala api oksi-asetilen itu sendiri, sedikit terlalu jauh ke dalam oksigen atau terlalu jauh ke dalam asetilena.
Versi singkatnya: nyala api ditentukan oleh rasio oksigen terhadap asetilena di ujungnya, bukan oleh angka pengaturnya saja. Tiga nyala api keluar dari rasio tersebut, netral, karburasi dan oksidasi, dan masing-masing nyala membawa suhu berbeda, kandungan kimia berbeda pada logam cair, dan serangkaian pekerjaan berbeda yang dapat dilakukannya dengan baik. Belajar membaca kerucut dan sebagian besar kesalahan pemotongan dan pengelasan didiagnosis sebelum lintasan pertama.
Mengapa rasio lebih penting daripada pembacaan alat ukur
Asetilena yang dibakar dalam oksigen murni mencapai suhu sekitar 3.200 hingga 3.500 °C (5.790 hingga 6.330 °F), lebih panas daripada propana, propilena, atau gas alam dalam obor yang sama. Jumlah judul tersebut hanya berlaku pada campuran mendekati 1:1. Masukkan lebih banyak asetilena dan nyala api akan sedikit mendingin sementara kerucut bagian dalam menumbuhkan sehelai karbon yang tidak terbakar. Masukkan lebih banyak oksigen dan kerucutnya memendek, nyala api menjadi lebih keras, dan oksigen bebas mulai menyerang baja.
Pengukur regulator menunjukkan apa yang tersedia di saluran masuk, bukan apa yang masuk ke lubang. Panjang selang, ukuran ujung dan ujung yang tersumbat sebagian semuanya berubah dalam pengiriman. Itulah sebabnya setiap prosedur suara diakhiri dengan instruksi yang sama: sesuaikan secara visual, dengan obor, dengan nyala api menyala dan memainkan karya tersebut.
Ketiga oksigen asetilena menyala berdampingan
| Api | Oksigen menjadi asetilena | Apa yang kamu lihat | Pekerjaan yang khas | Resiko bila salah diterapkan |
|---|---|---|---|---|
| Netral | Sekitar 1:1 | Dua kerucut berbatas tegas, kerucut bagian dalam berwarna putih-biru cerah, tanpa bulu | Pemotongan dan pengelasan baja ringan, mematri dengan fluks, pemanasan umum | Risiko rendah; sedikit oksidasi pada aluminium |
| Karburasi | Kaya asetilena, sekitar 0,8 hingga 0,9:1 | Tiga zona: kerucut bagian dalam, bulu keputihan, selubung luar; mungkin jelaga | Aluminium, paduan nikel, perbaikan besi cor, permukaan keras, baja karbon tinggi | Pengambilan karbon, jelaga di garitan, lasan keras yang sensitif terhadap retak |
| Pengoksidasi | Kaya oksigen, sekitar 1,2:1 atau lebih | Kerucut bagian dalam pendek, tajam, pucat, desisan lebih keras, selubung lebih kecil | Kuningan dan perunggu, mencungkil, syal, beberapa pemotongan cepat | Dekarburisasi, elemen paduan terbakar, las berpori, garitan kasar lebar |
Perlakukan kolom tengah sebagai titik awal. Dua operator dapat mengatur rasio nominal yang sama namun tetap melihat panjang kerucut yang berbeda, karena keausan ujung dan kemurnian gas menggeser batas yang terlihat. Kerucut, bukan angka, adalah instrumen sesungguhnya.
Api netral: garis dasar yang harus dikuasai terlebih dahulu
Buka asetilena, nyalakan, lalu tambahkan oksigen hingga bulunya hilang dan tersisa dua kerucut yang bersih: kerucut bagian dalam yang terang dan selubung luar yang lebih pucat. Tidak ada desis, tidak ada jelaga, tidak ada pencerahan di ujungnya. Itu netral.
Ini adalah nyala api yang Anda nyalakan kembali karena tidak menambah atau menghilangkan karbon. Pemotongan baja ringan, sebagian besar pengelasan fusi, pematrian fluks, dan pemanasan umum semuanya terasa nyaman di dalamnya. Untuk pemotongan, netral adalah default yang aman. Nyala api yang sedikit teroksidasi memotong lebih cepat, tetapi dinding garitan menjadi lebih kasar dan tepiannya mengeras, sehingga memerlukan waktu pada tahap pemesinan.
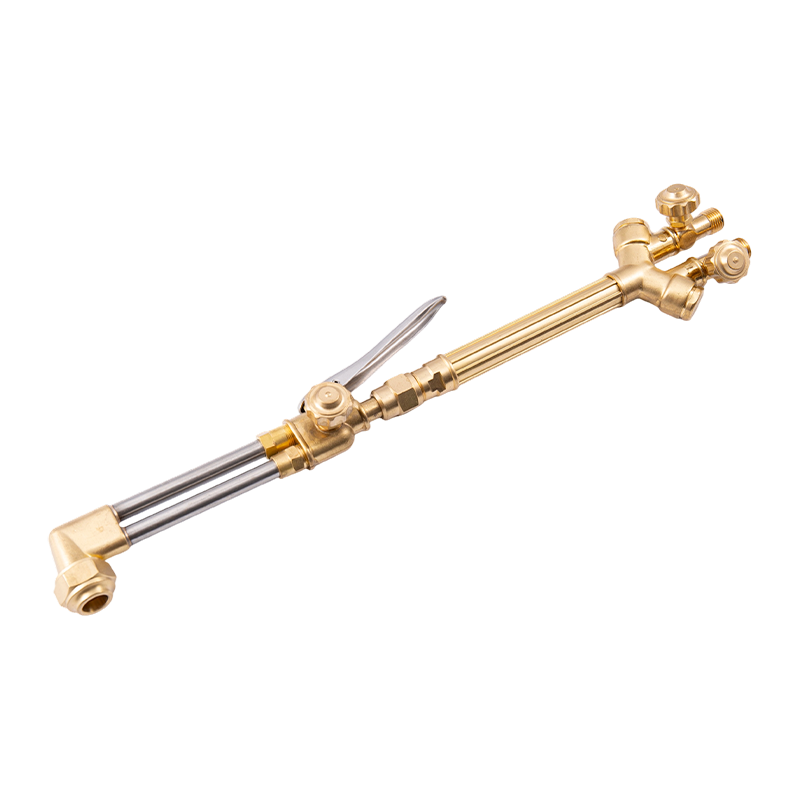
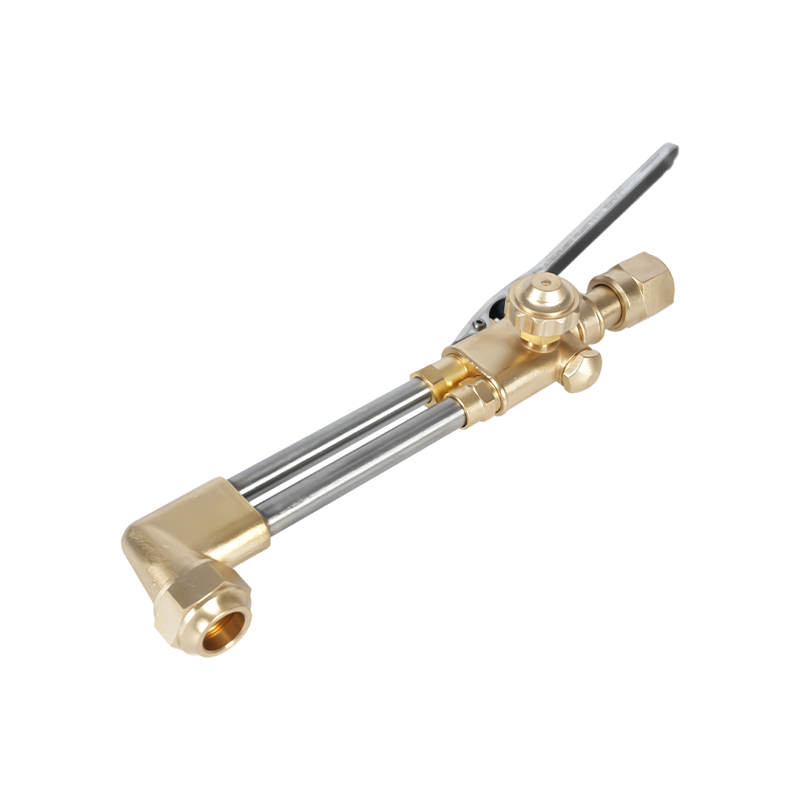
Keterikatan sama pentingnya dengan pengaturannya. Perlengkapan pemotongan dua bagian seperti pelat pegangan A212 dari beberapa milimeter hingga bagian yang berat pada satu pegangan, yang menjaga rasio tetap konsisten antara operator dan shift.
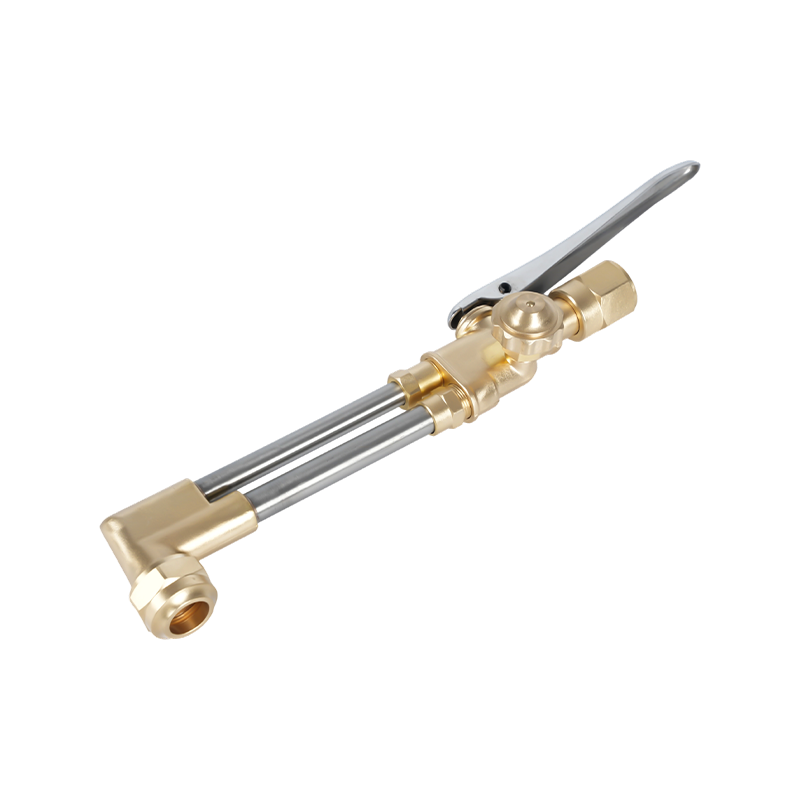 Attachment Pemotongan Tugas Berat A212 untuk Oxy Acetylene dan Propana Bodi kuningan yang ditempa dan katup baja tahan karat memberikan ketahanan untuk pemotongan pelat berat hingga 200 mm, dengan kinerja yang konsisten di seluruh operator dan shift. Lihat Produk →
Jika permukaan potongan menunjukkan garis tarik yang sempit dan bersih serta tepi atas yang tajam, nyala api mendekati netral. Tepi yang tidak rata dan sampah yang tebal biasanya berarti nyala api salah sebelum kecepatan perjalanannya.
Api karburasi: asetilena ekstra, perawatan ekstra
Buka sebagian kecil asetilen melewati oksigen dan zona ketiga muncul, bulu berwarna keputihan berada di antara kerucut bagian dalam dan selubung luar. Bulu tersebut adalah karbon yang tidak terbakar, dan ia melakukan dua hal sekaligus: menurunkan potensi oksigen di kolam dan menyimpan karbon pada logam.
Digunakan dengan sengaja, ini adalah pilihan yang tepat untuk aluminium, nikel dan paduan nikel tinggi, perbaikan besi cor dan permukaan keras, dimana atmosfer yang sedikit berkurang melindungi kolam cair. Pada baja karbon tinggi dan baja perkakas, bulu pendek mengimbangi pembakaran karbon selama pengelasan.
Perangkap ini mengaplikasikannya pada baja karbon rendah karena terlihat lebih lembut. Pengambilan karbon mengeraskan lasan dan membuatnya lebih sensitif terhadap keretakan, dan jelaga yang tertinggal di garitan menyebabkan fusi yang tidak sempurna pada lintasan berikutnya. Jaga agar bulu tetap pendek, tidak lebih dari satu setengah kali kerucut bagian dalam, dan bersihkan benda kerja jika muncul jelaga.
Nyala api pengoksidasi: pendek, tajam dan mudah berlebihan
Tambahkan terlalu banyak oksigen dan kerucut bagian dalam memendek dan menajam, nada naik, dan selubung luar tertarik ke dalam. Banyak operator menciptakan nyala api ini secara tidak sengaja ketika mereka membuka oksigen terlalu dini atau menetapkan tekanan di atas grafik ujung.
Secara sengaja, ini termasuk dalam kuningan dan perunggu, di mana atmosfer pengoksidasi menekan pengasapan seng, dan pada pencungkilan dan pengikisan di mana diperlukan panas yang agresif. Pada baja bersifat korosif. Karbon terbakar keluar dari lapisan permukaan, unsur-unsur paduan teroksidasi, dan hasilnya adalah las berpori dengan terak terperangkap di bawah tepinya. Kulit abu-abu yang berbutir-butir pada bagian muka yang terpotong dan garitan yang lebih lebar dari perkiraan grafik merupakan tanda-tanda bahwa campuran telah berayun terlalu jauh.
Mengatur, membaca dan mematikan api
- Periksa ujungnya: lubang bulat, dudukan bersih, cincin-O utuh. Bersihkan dengan pembersih ujung yang tepat, jangan pernah menggunakan mata bor.
- Atur tekanan pengatur dari grafik ujung produsen obor, pertahankan asetilena pada atau di bawah 1 bar (sekitar 15 psi).
- Bersihkan kedua saluran selama satu atau dua detik untuk membersihkan udara dan gas pengap.
- Buka katup obor asetilena sekitar seperempat putaran dan nyalakan dengan pemukul, bukan korek api.
- Tambahkan oksigen sampai bulunya hilang, lalu haluskan pada potongan baja yang sama.
- Sesuaikan dengan pekerjaan: bulu pendek untuk pekerjaan karburasi, kerucut yang lebih pendek untuk pekerjaan oksidasi.
- Matikan asetilena terlebih dahulu, lalu oksigen, lalu keluarkan saluran dan tutup katup silinder.
Ada dua kebiasaan yang mencegah sebagian besar kejutan. Pertama, periksa kembali nyala api setiap kali selesai mengganti ujung atau menyambung kembali selang, karena pengiriman berubah. Kedua, simpan kupon tes materi sebenarnya di dekat Anda; nyala api yang terlihat sempurna di udara terbuka dapat memberikan hasil yang sangat berbeda jika dibandingkan dengan pelat heat-sink.
Perangkat keras yang menjaga nyala api tetap menyala
Nyala api hanya stabil tergantung bagian yang menyalakannya. Dudukan ujung yang aus menarik udara melewati benang, cincin-O yang membengkak mengubah campuran antar lintasan, dan ujung serta sambungan yang tidak cocok menggeser rasio setiap orang yang mengambil obor. Di bangku produksi, varians tersebut muncul sebagai lebar garitan yang tidak konsisten jauh sebelum ada yang mencurigai adanya gas.
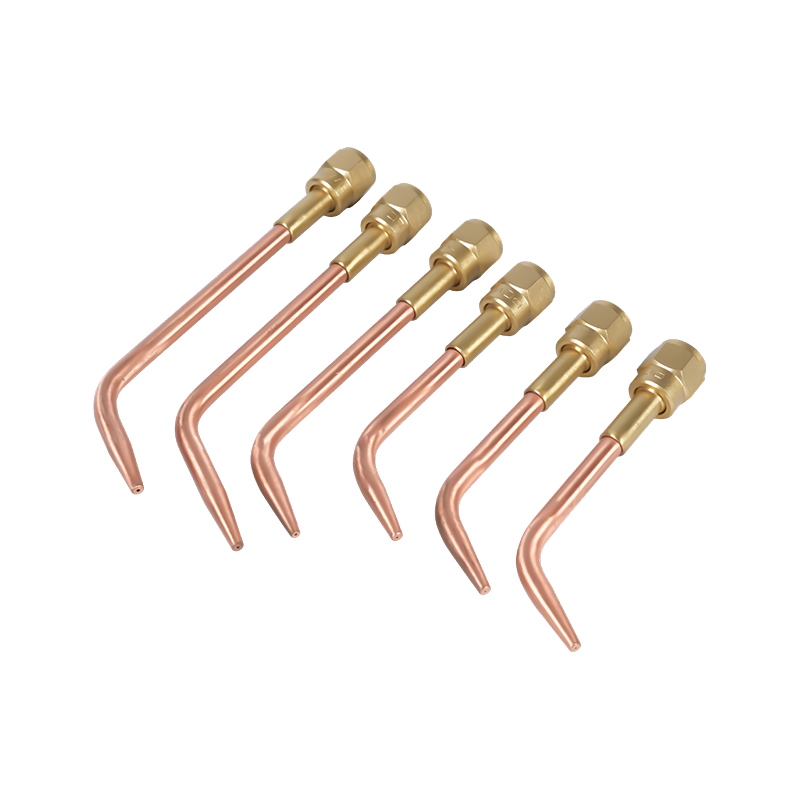
Tip asetilena diukur berdasarkan lubang dan tugas. Seri serba guna seperti 1101 mencakup ketebalan pelat yang umum ditemukan di bengkel fabrikasi dan reparasi, sedangkan seri tugas berat sesuai dengan bagian yang lebih tebal dan potongan kontinu yang lebih panjang.
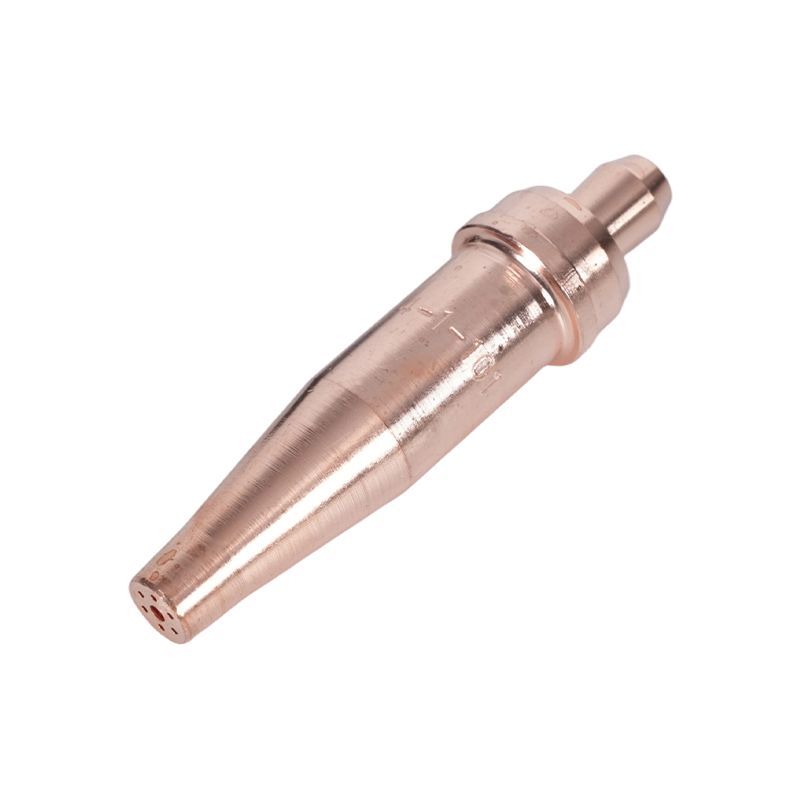 Ujung Obor Asetilena Seri 1-101 untuk Pemotongan 5–200 mm Meliputi pelat 5–200 mm dengan panjang 76 mm dan cocok dengan obor A217, A218, A219, A246, A212 dan A800 untuk pekerjaan fabrikasi dan perbaikan. Lihat Produk →
Bahan habis pakai patut mendapat perhatian yang sama seperti badan obor. Memilih ukuran yang tepat, menempatkannya dalam bentuk persegi dan menggantinya saat tanda pertama terkelupas dibahas lebih mendalam dalam panduan ini memilih dan memelihara ujung obor pemotongan , yang layak dibaca di samping bagan tip.
Bagi pembeli yang menentukan kit di bengkel, pemeriksaan praktisnya adalah keseragaman: antarmuka pegangan yang sama, seri attachment yang sama, penomoran ujung yang sama, sehingga pengaturan nyala api yang direkam di satu bangku dapat direproduksi di bangku lainnya.
Titik aman yang mengubah perilaku nyala api
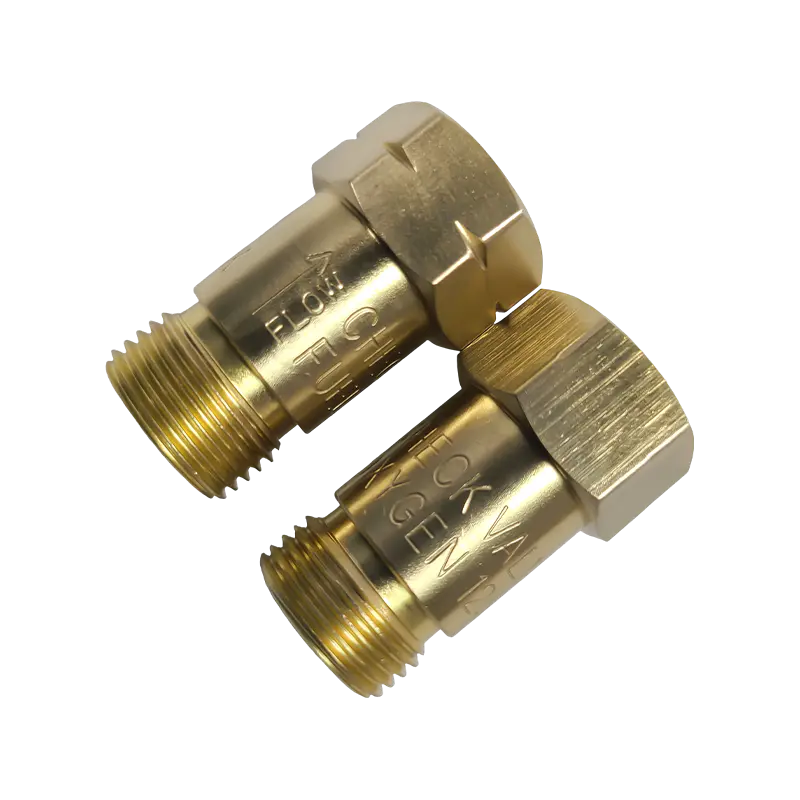
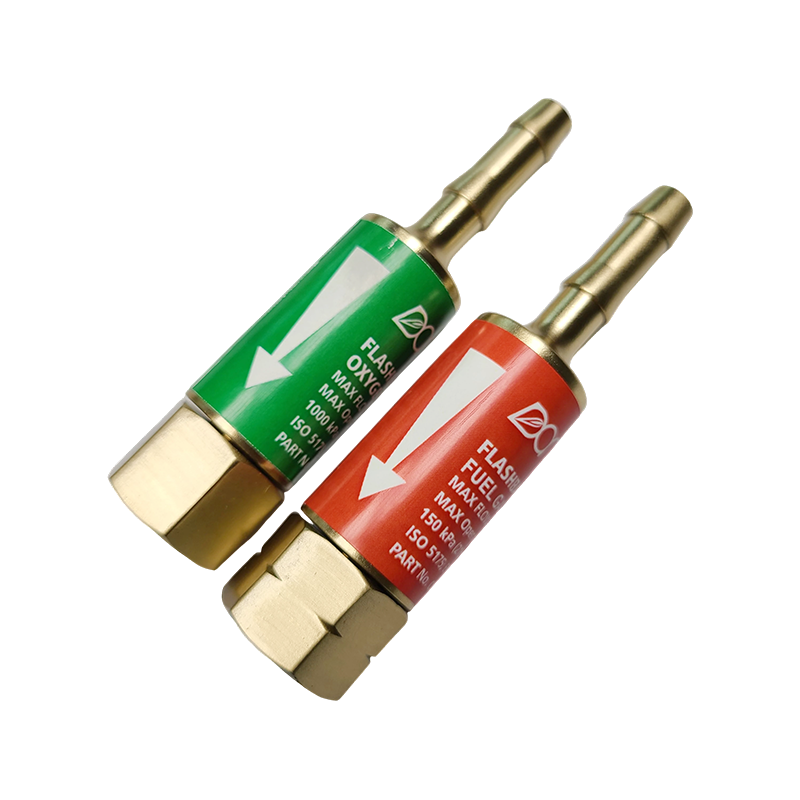
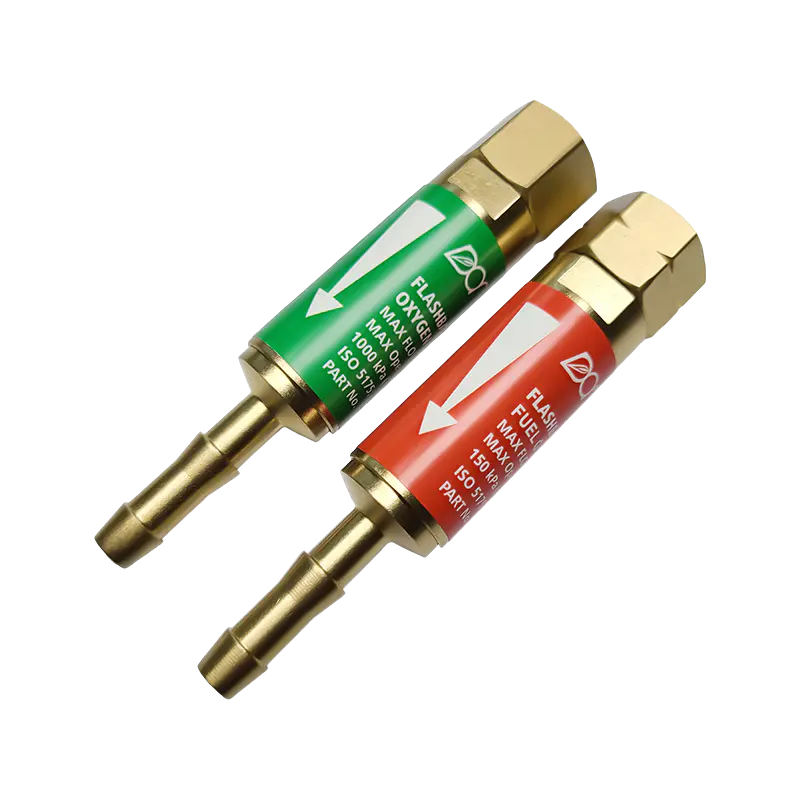
Kilas balik adalah mode kegagalan yang paling penting, dan ini merupakan masalah nyala api dibandingkan masalah gas. Bagian depan api yang bergerak kembali ke atas selang mengubah kesalahan kecil menjadi peristiwa silinder. Katup satu arah memperlambat pembalikan gas tetapi tidak menghentikan nyala api; hanya penahan yang tepat yang dapat melakukannya. Pasangkan pada saluran keluar regulator dan, jika diperlukan penilaian risiko, juga pada saluran masuk obor.
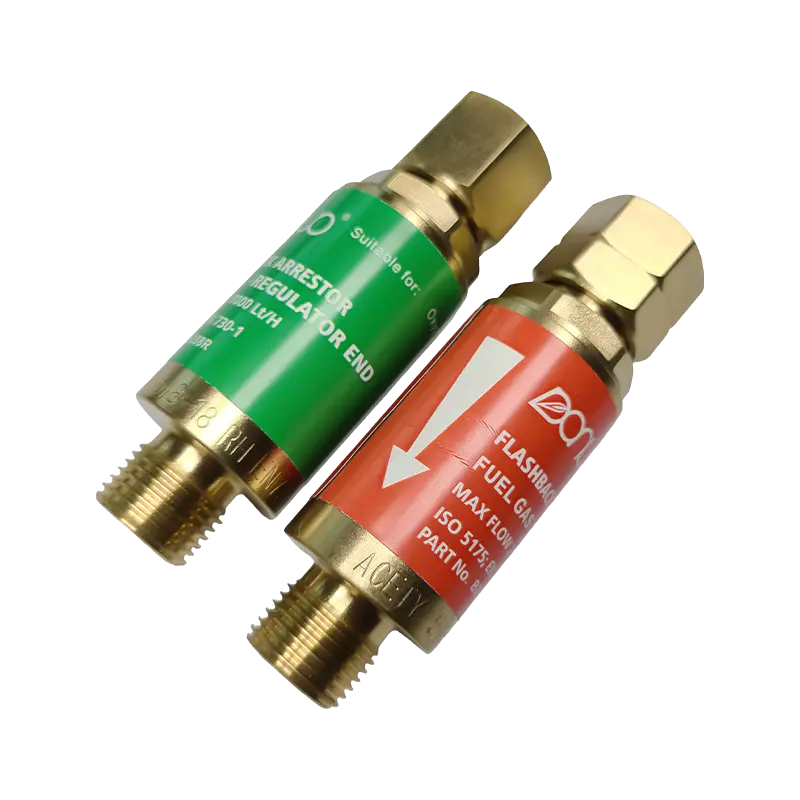 Penangkap Kilas Balik Oks Asetilena Seri B288 Mencegah kilas balik dan aliran gas balik dengan model untuk oksigen (7000 L/jam) dan bahan bakar gas (2600 L/jam) dalam berbagai ukuran ulir, sehingga melindungi operator dan peralatan. Lihat Produk →
Jangan sekali-kali mengalirkan asetilena dengan tekanan lebih dari 1,5 bar (sekitar 15 psi) pada selang, karena asetilena bebas menjadi tidak stabil pada tekanan yang lebih tinggi. Jaga agar silinder tetap tegak dan aman, jauhkan gemuk dan oli dari alat oksigen, dan kenakan lensa filter dengan warna yang tepat untuk pekerjaan yang dilakukan. Nyala api yang meletus, bersiul, atau berubah warna dengan sendirinya adalah sinyal berhenti bekerja, bukan sesuatu yang perlu disesuaikan.
Pengaturan nyala api adalah keterampilan yang diukur dalam hitungan detik, namun menentukan kualitas potongan, kesehatan las, dan umur pakai di seluruh bengkel. Jika Anda membuat standar obor, tip dan penahan untuk jalur produksi, atau memerlukan suku cadang yang dibuat sesuai gambar dan spesifikasi gas Anda sendiri, tim dapat dihubungi melalui halaman kontak dengan detail Anda.