Pengelasan Tongkat vs. Pengelasan Busur: Menghilangkan Kebingungan
Perbandingan ini membuat orang tersandung bahkan sebelum dimulai, karena dua hal yang dibandingkan sebenarnya bukanlah kategori yang berbeda. Pengelasan tongkat adalah salah satu jenis pengelasan busur — bukan proses persaingan yang terjadi di sebelahnya. "Pengelasan busur" adalah istilah umum untuk setiap proses yang menggunakan busur listrik untuk melelehkan logam, dan batangan, MIG, TIG, dan inti fluks semuanya berada di bawah payung tersebut.
Apa yang dimaksud kebanyakan orang ketika mereka menanyakan "tongkat vs. busur" sebenarnya adalah "tongkat vs. proses pengelasan busur lainnya" — biasanya MIG atau TIG. Nama resmi Stick adalah pengelasan busur logam terlindung (SMAW), kadang-kadang disebut pengelasan busur logam manual di luar AS. Ini mendapat julukan "pengelasan busur" di kalangan pedagang yang lebih tua hanya karena, selama beberapa dekade, ini adalah proses busur yang digunakan semua orang secara default.
Cara Kerja Stick Welding (SMAW) Sebenarnya
Seorang tukang las tongkat mengalirkan arus melalui elektroda habis pakai - batang logam yang dilapisi fluks - yang ditahan dalam penjepit. Pukulan batang terhadap benda kerja akan menimbulkan busur, dan panas akan melelehkan logam dasar dan batang itu sendiri. Saat lapisan fluks terbakar, ia menghasilkan gas pelindung di sekitar kolam las dan meninggalkan lapisan terak di atas logam pendingin, yang keduanya menjaga oksigen dan nitrogen di atmosfer tidak mengkontaminasi sambungan.
Lapisan terak itu adalah trade-off atas betapa memaafkannya proses tersebut. Tidak seperti MIG atau TIG, yang membutuhkan gas pelindung yang disalurkan melalui pistol dan permukaan yang relatif bersih agar dapat bekerja dengan baik, elektroda batang dapat terbakar langsung melalui skala pabrik, karat ringan, atau cat dan masih menghasilkan suara las. Biayanya adalah langkah pemotongan dan penyikatan kawat setelah setiap lintasan untuk membersihkan terak sebelum lintasan berikutnya turun.
Proses Pengelasan Busur Stick vs. Lainnya: MIG, TIG, Flux-Core
Setelah tongkat dibingkai dengan benar sebagai salah satu proses pengelasan busur di antara beberapa proses, perbandingan yang lebih berguna adalah bagaimana tongkat tersebut dibandingkan dengan yang lain pada metrik yang benar-benar memengaruhi suatu pekerjaan.
| Faktor | Tongkat (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Biaya peralatan | Terendah | Sedang | Tertinggi |
| Penggunaan di luar ruangan/berangin | Luar biasa | Buruk | Buruk |
| Diperlukan persiapan permukaan | Minimal | Signifikan | Signifikan |
| Pembersihan pasca pengelasan | Diperlukan pemotongan terak | Minimal | Minimal |
| Terbaik pada bahan tebal | Ya, lebih dari ⅜ inci | Lebih baik pada bahan tipis | Lebih baik pada bahan tipis |
| Kurva belajar | Sedang to steep | Paling mudah | Paling curam |
Keuntungan struktural terbesar dari Stick adalah kemandiriannya — tidak adanya botol gas pelindung berarti tidak ada gas yang tertiup angin, dan mesin stick dapat berukuran cukup kecil untuk dibawa ke lokasi kerja daripada didorong ke sana. MIG menukar portabilitas tersebut dengan kecepatan dan kurva pembelajaran yang jauh lebih pendek, itulah sebabnya MIG mendominasi pekerjaan fabrikasi bengkel. TIG memperdagangkan kecepatan untuk kontrol dan kualitas las, menjadikannya pilihan ketika penampilan dan presisi lebih penting daripada kecepatan produksi.
Saat Pengelasan Tongkat Adalah Keputusan yang Tepat
Stick mendapatkan keuntungannya dalam situasi di mana proses lainnya mengalami kesulitan. Pekerjaan struktural di luar ruangan, perbaikan pertanian dan peternakan, konstruksi saluran pipa, dan kerja lapangan secara umum lebih disukai karena tidak ada gas pelindung yang hilang begitu saja. Baja struktural yang lebih tebal — pelat dan balok lebih dari ⅜ inci — membutuhkan pengelasan batang dengan baik, dan prosesnya menangani logam yang kotor, berkarat, atau dicat yang akan merusak kualitas las MIG tanpa penggilingan ekstensif terlebih dahulu.
Ia juga unggul dalam kesederhanaan peralatan. Tukang las tongkat, beberapa kotak elektroda, dan penjepit tanah adalah perlengkapan lengkap yang muat di bak truk, yang penting bagi siapa pun yang melakukan pekerjaan perbaikan jauh dari bengkel tetap.
Beyond the Arc: Apa Lagi yang Dibutuhkan Toko Pengelasan
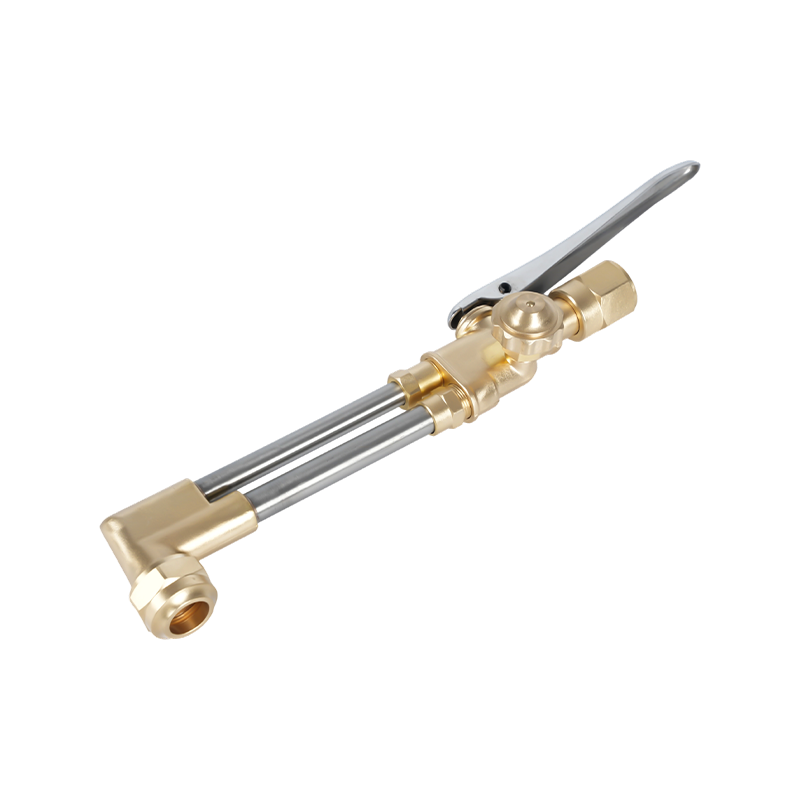
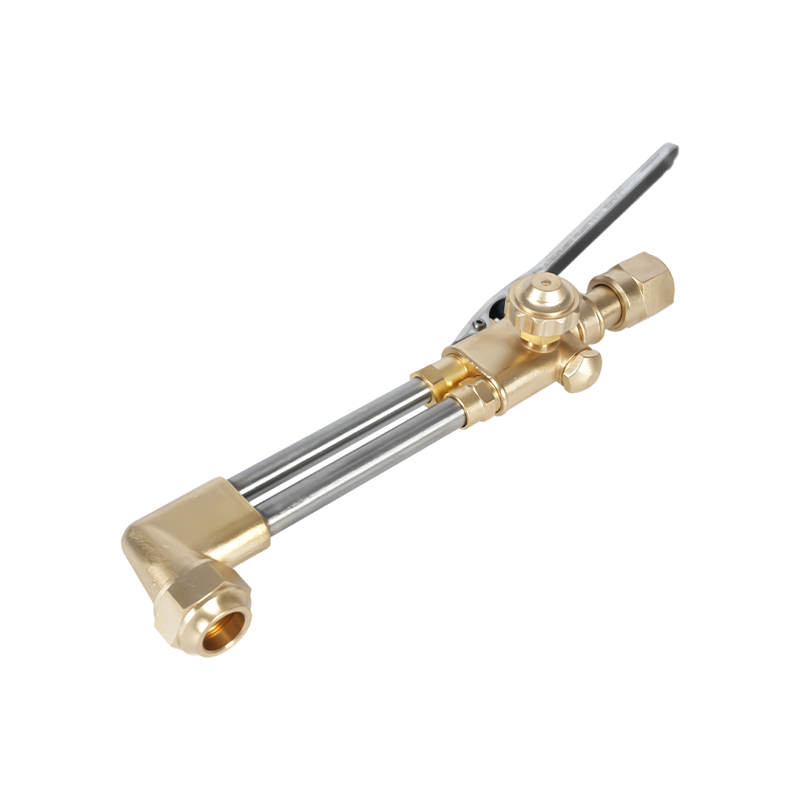
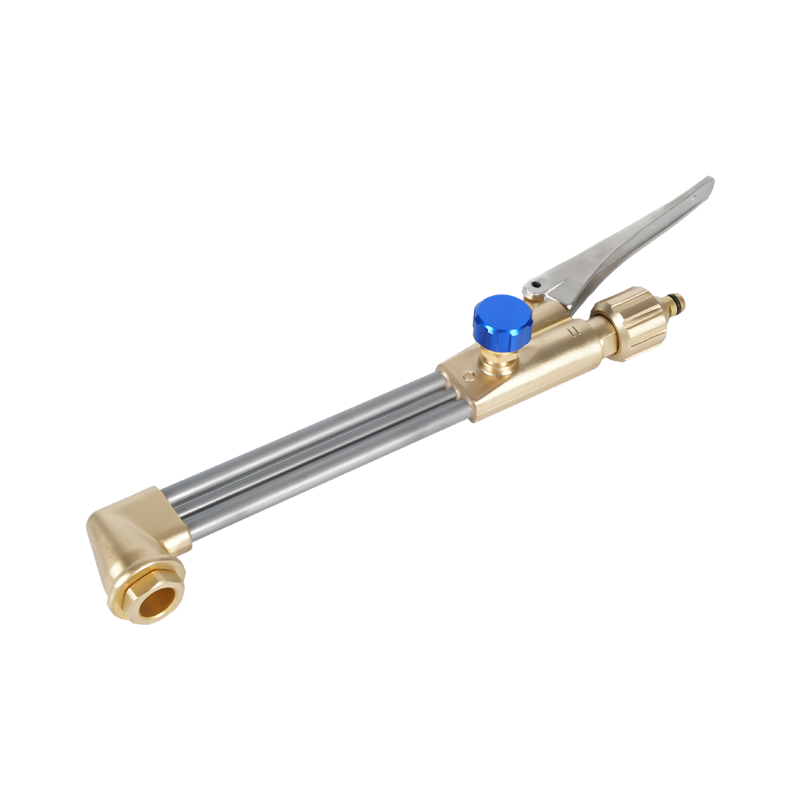
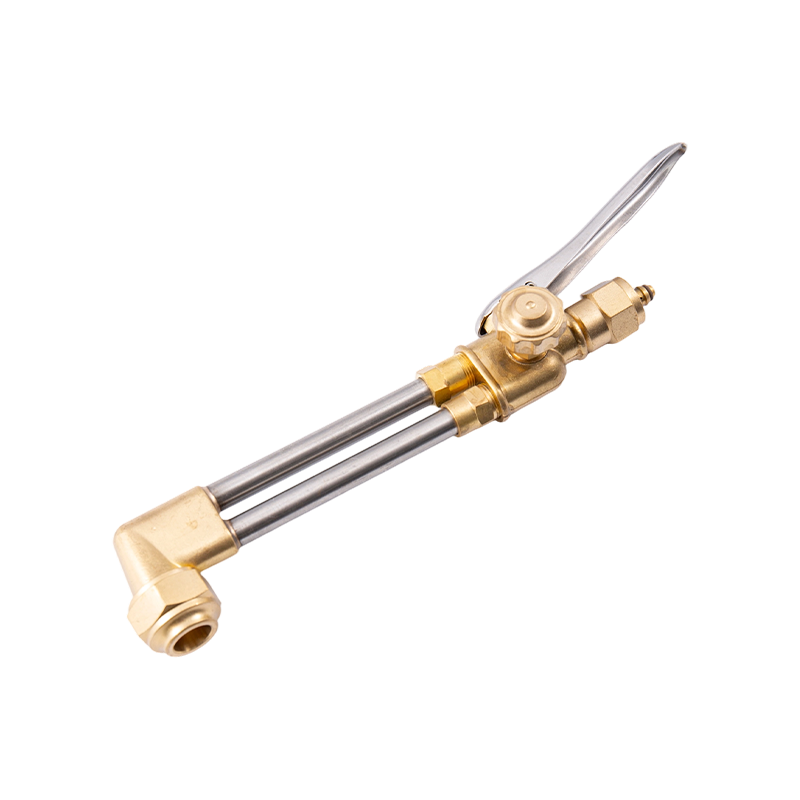
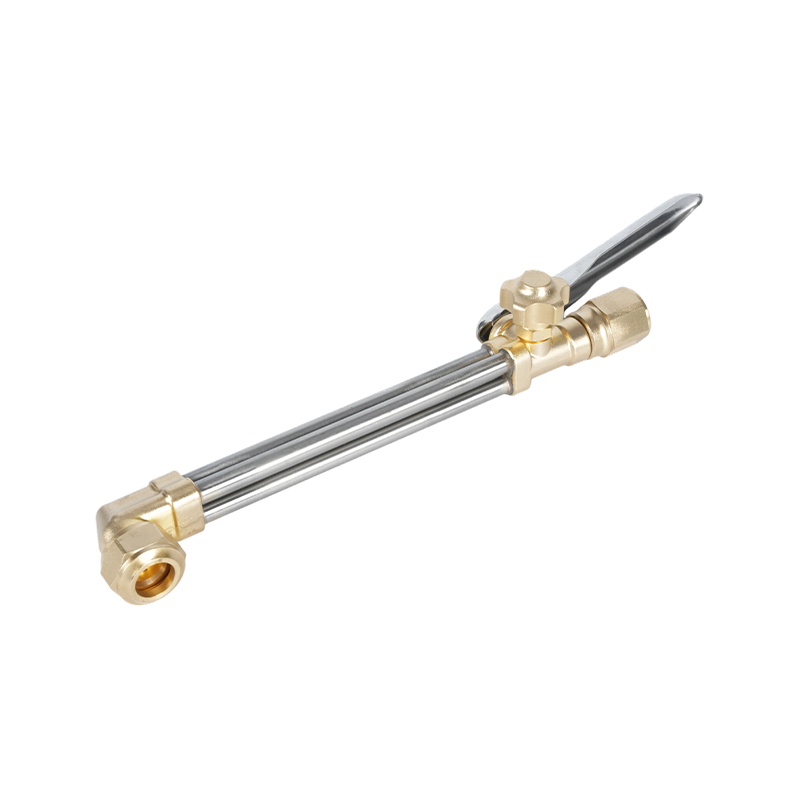
Memilih proses busur hanyalah salah satu bagian dari alur kerja. Kebanyakan pekerjaan pengelasan tongkat dimulai dan diakhiri dengan langkah-langkah yang tidak ada hubungannya dengan busur itu sendiri. Baja biasanya perlu dipotong sesuai ukuran sebelum mencapai meja pengelasan, di situlah tempatnya obor potong tangan untuk menyiapkan dan mengukur baja sebelum pengelasan masuk — pemotongan oxy-fuel tetap menjadi cara standar untuk memotong pelat tebal di lokasi tanpa meja plasma.
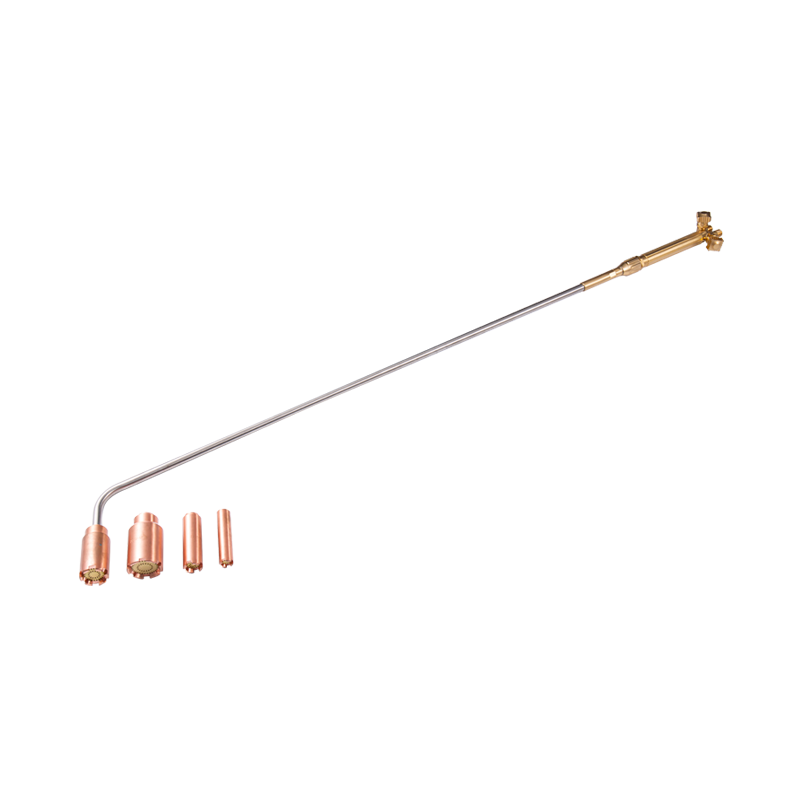
Bagian yang tebal juga mendapat manfaat dari pemanasan awal sebelum elektroda menyentuh sambungan, karena menaikkan suhu baja dingin akan mengurangi risiko retak saat lasan mendingin. Obor pemanas oxy-fuel untuk memanaskan baja tebal sebelum pengelasan pegangan yang menginjak bahan yang terlalu berat sehingga ujung obor sederhana dapat memanas secara merata. Mendapatkan ukuran nyala api yang tepat untuk pekerjaan juga penting — memotong ujung obor disesuaikan dengan ketebalan logam menjaga potongan tetap bersih dan mengurangi gas yang terbuang pada pekerjaan pemangkasan persiapan dan pasca pengelasan.
Tetap Aman di Sekitar Peralatan Las Busur
Pengelasan busur memiliki bahaya tersendiri yang terpisah dari pekerjaan oxy-fuel yang dilakukan di bengkel yang sama. Sengatan listrik adalah masalah utama khususnya pada peralatan tongkat, dan Standar pengelasan dan pemotongan busur OSHA menetapkan persyaratan untuk grounding, penempatan dudukan elektroda, dan kondisi kabel secara khusus untuk mengurangi risiko tersebut.
Jika pengelasan tongkat berbagi ruang kerja dengan peralatan pemotongan atau pemanas oxy-fuel, keselamatan sisi gas memerlukan perhatian yang sama. Nilai yang tepat pengatur tekanan gas menjaga tekanan silinder dalam batas aman untuk hilir obor, dan penahan kilas balik yang menghentikan api agar tidak kembali ke saluran gas tidak dapat dinegosiasikan pada selang apa pun yang mengalir ke api terbuka. Untuk melihat lebih dekat tindakan pencegahan khusus terhadap obor, panduan tindakan pencegahan keselamatan kami untuk operasi pemotongan obor mencakup APD, pengelolaan gas, dan pemeriksaan pemeliharaan lebih mendalam.