Apa Sebenarnya Fungsi Obor Las Oxy-Acetylene
Nyala api obor yang membakar asetilena dalam oksigen murni mencapai kira-kira 6.000°F , cukup panas untuk melelehkan baja, besi tuang, dan sebagian besar paduan nonferrous dalam hitungan detik. Panas berasal dari proses pembakaran dua tahap: kerucut bagian dalam terbakar paling panas di mana oksigen dan bahan bakar bercampur di ujungnya, sedangkan selubung luar menyelesaikan pembakaran di udara sekitar. Kerucut bagian dalam adalah tempat terjadinya pengelasan sebenarnya - batang pengisi melebur ke dalam kolam cair bersama saat operator menggerakkan obor di sepanjang sambungan.
Tidak seperti proses busur, tidak ada rangkaian listrik yang terlibat. Itulah sebabnya peralatan ini tetap relevan di lokasi kerja tanpa akses listrik, di truk reparasi bergerak, dan di bengkel yang melakukan pematrian atau pembentukan logam di mana pengendalian api lebih penting daripada kecepatan pengendapan. Pengorbanannya adalah ukuran zona yang terkena dampak panas — oksi-asetilen bekerja lebih panas dan lebih lambat dibandingkan busur MIG atau TIG, sehingga cocok untuk bagian yang lebih tipis dan pekerjaan perbaikan lebih baik daripada pengelasan produksi volume tinggi.
Anatomi Obor: Gagang, Tip, dan Perlengkapannya
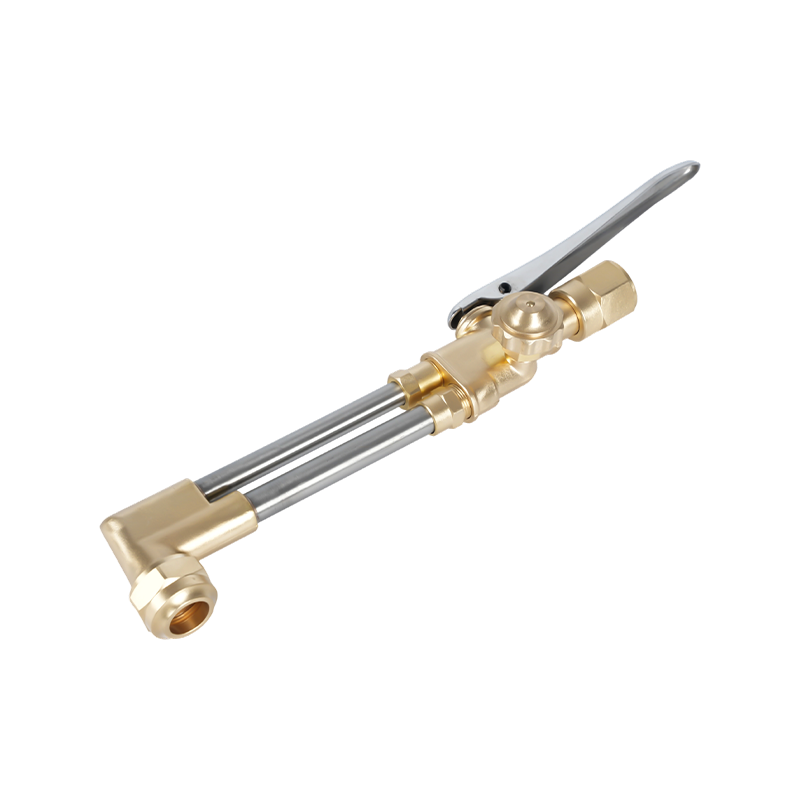
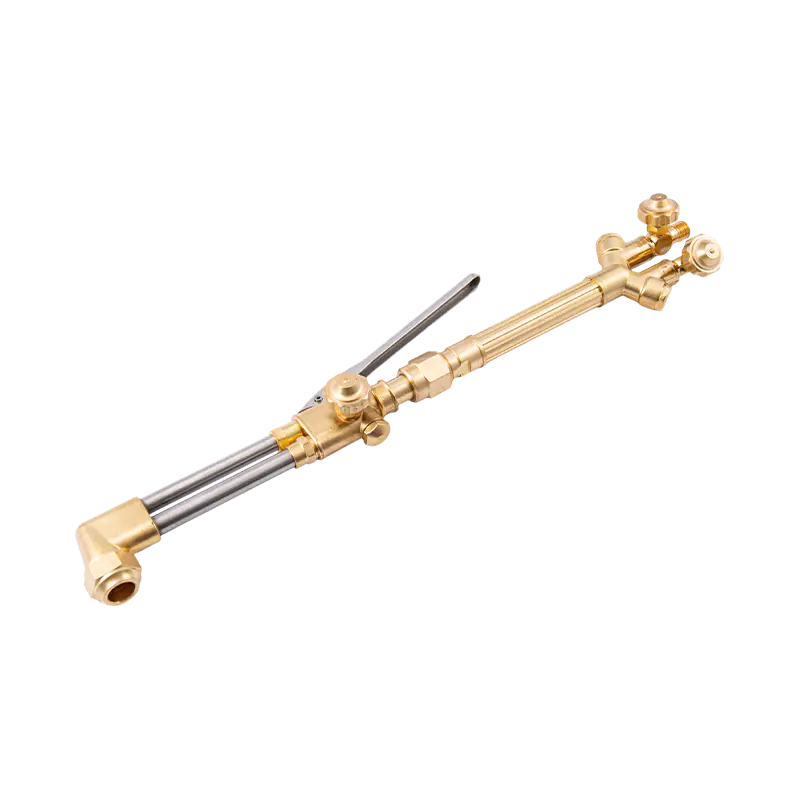
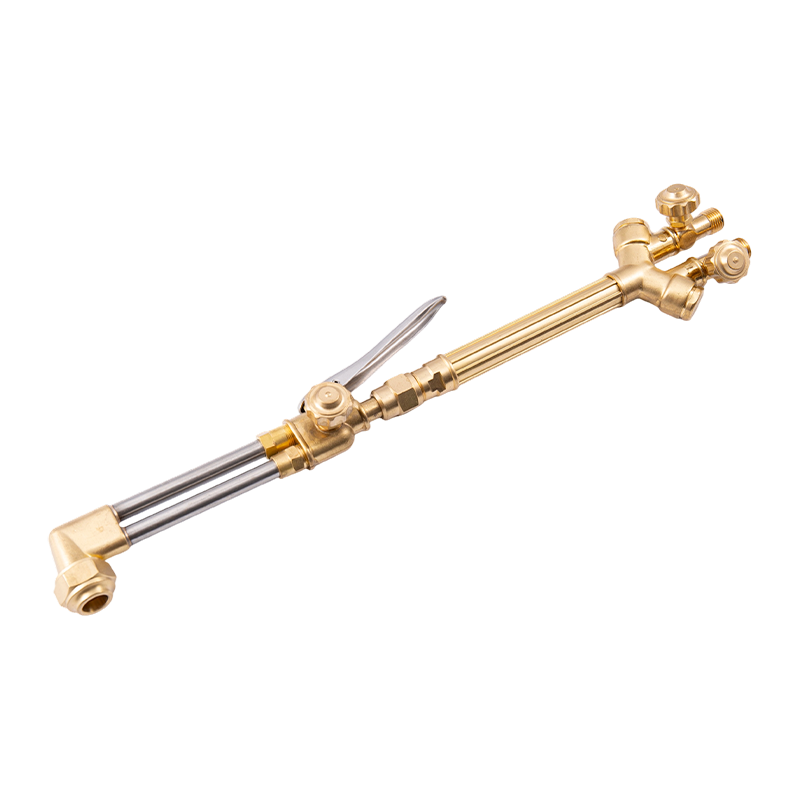
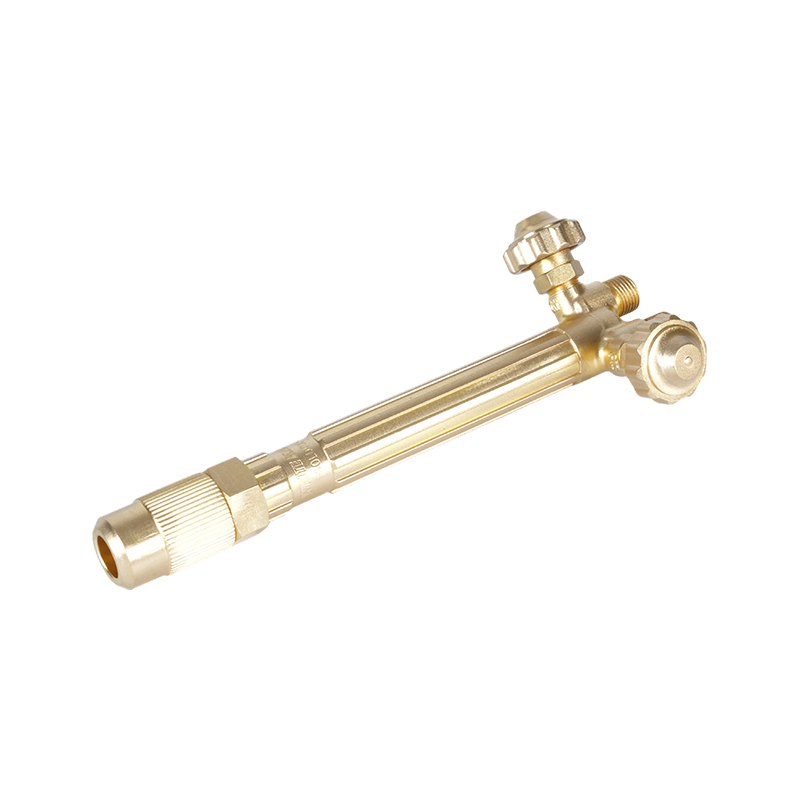
Setiap pengaturan dimulai dengan gagang obor, badan yang mencampur oksigen dan asetilena sebelum mencapai ujungnya. Gagang memiliki tingkat tugas ringan, sedang, dan berat, dan tingkat tersebut harus sesuai dengan kisaran ketebalan yang sebenarnya Anda potong atau las — pegangan berukuran kecil menghambat aliran gas pada material tebal, sedangkan pegangan berukuran besar membuang-buang bahan bakar pada pekerjaan yang bagus. Konstruksi kuningan merupakan standar karena tahan terhadap efek korosif asetilena lebih baik dibandingkan kebanyakan alternatif lainnya, dan menghilangkan panas dari tangan operator selama penggunaan jangka panjang.
Untuk toko yang menjalankan beberapa ukuran sambungan melalui pengaturan yang sama, gagang obor las kuningan dibuat untuk penggunaan asetilena terus menerus bertahan lebih baik pada siklus pengapian yang berulang dibandingkan alternatif dengan tugas yang lebih ringan, karena dudukan katup mengalami lebih sedikit keausan seiring berjalannya waktu.
Lampiran ditukar ke pegangan untuk mengubah fungsi: ujung las untuk pekerjaan fusi, alat pemotong dengan pemicu ledakan oksigen, atau ujung kuncup mawar untuk memanaskan area yang luas. Setiap sambungan dipasang pada badan pegangan yang sama, sehingga satu pegangan dapat mencakup pekerjaan pengelasan, pemotongan, dan pemanasan dengan penggantian suku cadang, bukan penggantian peralatan.
Memilih Tip Obor yang Tepat untuk Pekerjaan itu
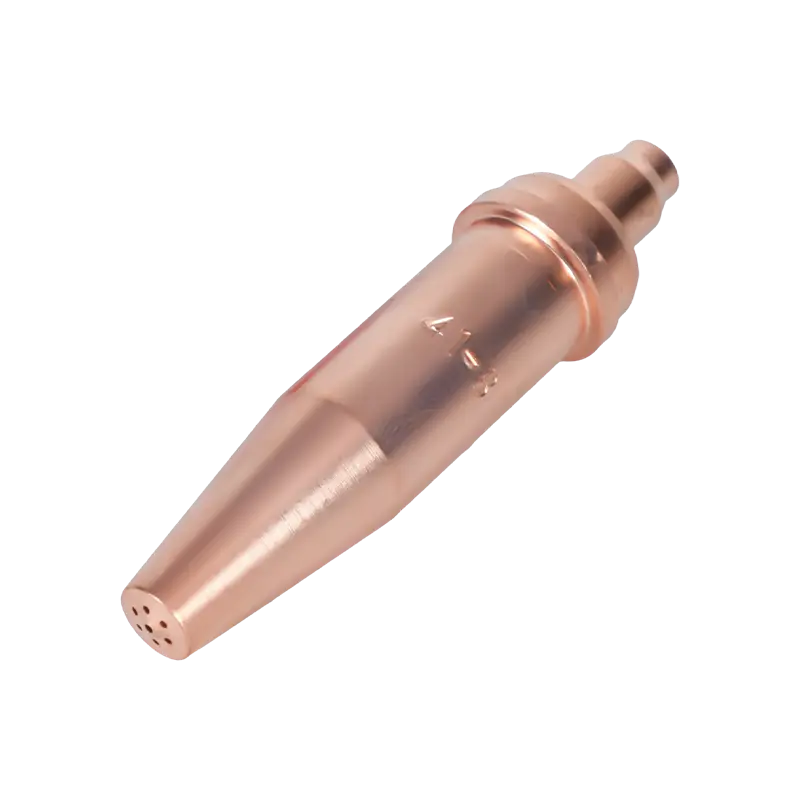
Ukuran ujung menentukan laju aliran gas, dan laju aliran gas menentukan berapa banyak panas yang mencapai benda kerja. Tidak ada satu sistem penomoran yang berlaku di seluruh industri di seluruh produsen, jadi ukuran ujung biasanya disesuaikan dengan ketebalan logam, bukan nomor universal — bagan pemasok mengubah ketebalan menjadi ukuran lubang yang tepat untuk kelompok ujung tertentu. Memasang ujung yang terlalu kecil untuk material akan membuat lasan kekurangan panas dan menghasilkan fusi yang buruk; menjalankan satu stok yang terlalu besar akan membuat kaldu tipis menjadi terlalu panas dan terbakar habis.
- Lembaran tipis (di bawah 1/16"): ujung terkecil yang tersedia, tekanan kerja lebih rendah
- Pelat sedang (1/16" hingga 1/4"): ujung tengah, tekanan sedang pada kedua gas
- Pelat berat (lebih dari 1/4"): ujung terbesar untuk pegangan, aliran oksigen lebih tinggi
Material ujung dan desain lubang juga mempengaruhi stabilitas api. ujung obor las tugas berat yang dirancang untuk pengendalian api yang stabil menahan letupan dan serangan balik yang rentan terjadi pada ujung yang terlalu kecil atau aus, terutama pada proses pengelasan yang lebih lama di mana konsistensi nyala api adalah hal yang paling penting.
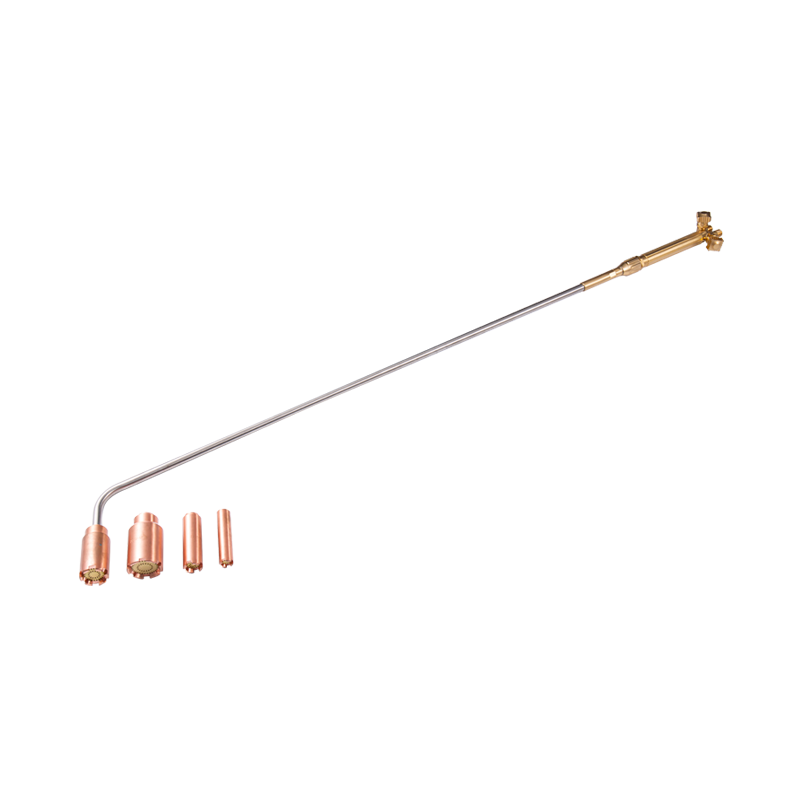
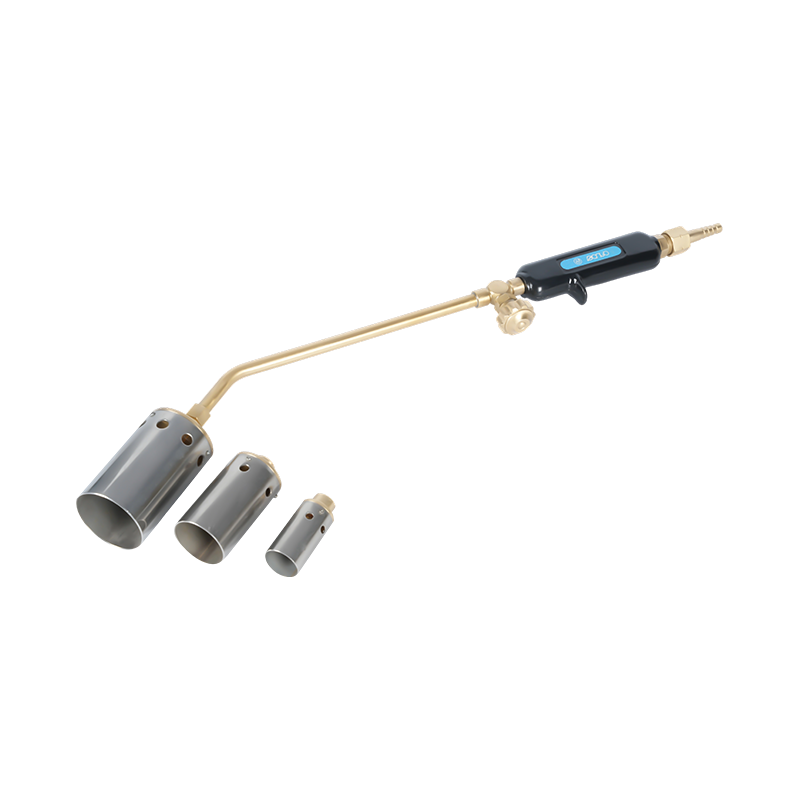
Untuk mematri, memanaskan pengencang berkarat, atau membengkokkan bahan, obor pemanas khusus memiliki kinerja lebih baik daripada ujung las standar karena dibuat untuk nyala api yang lebih luas dan berkecepatan lebih rendah daripada jet pemotongan atau fusi yang terkonsentrasi. SEBUAH obor pemanas kompak yang cocok untuk tugas mematri dan pemanasan awal memberikan distribusi panas yang lebih merata di area yang lebih luas dibandingkan menggunakan kembali ujung las untuk pekerjaan yang sama.
Menyiapkan dan Menyalakan Obor dengan Aman
Sebelum ada sesuatu yang terhubung ke obor, retakkan setiap katup silinder sebentar untuk mengeluarkan debu dari stopkontak. Pasang regulator dengan kunci pas, jangan pernah tang, dan periksa apakah sambungan selang terpasang dengan benar — alat kelengkapan oksigen dan alat kelengkapan asetilena menggunakan arah ulir yang berbeda secara khusus untuk mencegah sambungan silang.
Tekanan regulator harus diatur sesuai grafik tip pabrikan, bukan ditebak. Tekanan kerja untuk oksi-asetilen lebih rendah dibandingkan perkiraan sebagian besar operator, dan asetilena tidak boleh melebihi 15 psig dalam kondisi apa pun — jika tekanannya lebih tinggi, maka akan berisiko terjadi dekomposisi di dalam silinder itu sendiri. Regulator dua tahap yang stabil menahan pengaturan tersebut melalui penurunan tekanan saat silinder dikosongkan, sehingga hal ini lebih penting pada pekerjaan jangka panjang daripada yang disadari sebagian besar operator. regulator dua tahap yang dibuat untuk kontrol tekanan oksi-asetilen yang stabil mengurangi pressure creep yang menyebabkan karakter api melayang di tengah-tengah pengelasan.
Untuk menyalakan obor: buka sedikit katup asetilena, nyalakan dengan pemukul (jangan pernah menggunakan pemantik api atau korek api yang dekat dengan ujungnya), kemudian buka katup oksigen secara perlahan sambil mengatur aliran asetilena hingga nyala api berhenti mengeluarkan asap hitam. Nyala api netral yang disetel dengan benar menunjukkan kerucut bagian dalam yang tajam dan jelas tanpa bulu di tepinya — itulah nyala api yang Anda gunakan untuk mengelas sebagian besar pekerjaan baja.
Bumerang vs Kilas Balik: Ketahui Perbedaannya
Kedua istilah ini digunakan secara bergantian di lokasi kerja, namun keduanya menggambarkan kegagalan yang berbeda dengan konsekuensi yang berbeda. SEBUAH menjadi bumerang adalah letupan atau hentakan sesaat pada ujungnya — nyala api langsung padam atau menyala kembali, biasanya disebabkan oleh ujung yang menyentuh benda kerja, lubang yang tersumbat sebagian, atau tekanan yang salah. Ini mengejutkan tetapi umumnya tidak berbahaya jika nyala api kembali normal.
A kilas balik jauh lebih serius: nyala api menjalar ke belakang ke badan obor, selang, atau pengatur, sering kali menghasilkan bunyi peluit atau desisan bernada tinggi. Hal ini terjadi ketika kecepatan gas internal turun di bawah kecepatan nyala api, sehingga pembakaran merambat ke hulu. Jika tidak ditangani, arus balik dapat menyulut selang atau mencapai silinder itu sendiri. Penahan arus balik adalah pertahanan utama — katup periksa saja yang menghentikan aliran gas balik tetapi tidak menghentikan aliran api, sehingga kedua perangkat memiliki tujuan yang berbeda dalam pengaturan yang sesuai.
kilas balik arrestors that block reverse flame travel into the hose harus diletakkan di ujung pengatur saluran oksigen dan bahan bakar-gas, tidak hanya di gagang obor, untuk perlindungan penuh di sepanjang selang.
Batas tekanan asetilena dan persyaratan peralatan pelindung untuk sistem bahan bakar oksi ditetapkan dalam peraturan pengelasan dan pemotongan gas bahan bakar oksigen federal , toko mana yang harus diperlakukan sebagai dasar penyiapan dan pelatihan, bukan sebagai referensi opsional.
Perawatan yang Memperpanjang Umur Obor
Sebagian besar masalah obor disebabkan oleh ujungnya yang kotor atau rusak. Percikan dan penumpukan karbon mempersempit lubang dan mengubah bentuk nyala api jauh sebelum ujungnya langsung rusak, jadi membersihkannya dengan pembersih ujung yang berukuran tepat — bukan mata bor, yang memperbesar dan membulatkan lubang — harus dilakukan secara teratur, tidak hanya saat nyala api terlihat jelas salah.
Di luar tip itu sendiri, ada tiga kebiasaan yang membuat obor tetap menyala selama bertahun-tahun:
- Bersihkan selang dari sisa gas sebelum dan sesudah digunakan untuk mencegah penumpukan kontaminasi
- Periksa selang apakah ada keretakan atau titik lunak, terutama di dekat alat kelengkapan di mana konsentrat lentur aus
- Simpan obor dan regulator di tempat yang kering dengan katup tertutup dan tekanan dilepaskan, bukan hanya dimatikan
Obor yang dirawat dengan cara ini mempertahankan kalibrasinya jauh lebih lama, hal ini penting karena nyala api yang melayang sering disalahartikan sebagai masalah tekanan padahal dudukannya sudah aus atau ujungnya tersumbat sebagian.
Oxy-Acetylene vs Metode Pengelasan Lainnya
Oxy-acetylene mendapatkan manfaatnya ketika portabilitas dan pengendalian api lebih penting daripada kecepatan. Alat ini tidak memerlukan daya listrik, menangani pekerjaan perbaikan ukuran tipis dengan lebih mudah dibandingkan proses busur, dan berfungsi ganda sebagai alat pemanas dan mematri tanpa perlu menukar peralatan. Untuk perbaikan pertanian, fabrikasi bergerak, dan pekerjaan bengkel umum, keserbagunaan tersebut sulit ditandingi.
Kekurangannya adalah kecepatan produksi dan jenis logam. Aluminium dan baja tahan karat tidak bereaksi dengan baik terhadap nyala api oksi-bahan bakar seperti pada TIG atau plasma, karena keduanya teroksidasi sebelum nyala api dapat menyatukan sambungan dengan benar. Pada pelat berukuran kira-kira dua inci, pemotongan plasma dan laser menghasilkan tepian yang lebih bersih dengan kecepatan lebih tinggi, dan pengelasan MIG melampaui oksi-asetilen pada pekerjaan apa pun yang mengutamakan volume daripada presisi api.
Aturan praktis yang diterapkan di sebagian besar toko: siapkan peralatan oksi-asetilen untuk perbaikan baja, pematerian, dan pemanasan, dan gunakan peralatan busur atau plasma ketika pekerjaan tersebut membutuhkan aluminium, baja tahan karat, pelat tebal, atau produksi bervolume tinggi.