Ketika Anda berdiri di depan jadwal produksi dan seorang tukang las sedang menunggu obor yang tepat, pertanyaan pertama bukanlah proses mana yang terlihat lebih baik di atas kertas. Yang mana yang dapat dijalankan oleh operator Anda secara konsisten, dan berapa biaya yang harus Anda keluarkan dalam pengerjaan ulang pilihan tersebut. Jawaban singkatnya adalah: pada MIG, kawat yang diumpankan secara kontinyu melebur ke dalam sambungan, sehingga membuatnya lebih cepat dan mudah untuk dipelajari. Di TIG, elektroda tungsten tetap padat dan batang pengisi ditambahkan secara terpisah, yang memberi Anda kontrol lebih besar namun membutuhkan lebih banyak keterampilan. Perbedaan tunggal itulah yang mendorong setiap perbandingan di antara keduanya.
Apa yang Sebenarnya Terjadi di Arc
MIG adalah singkatan dari Metal Inert Gas dan juga disebut GMAW. Gulungan kawat padat dimasukkan melalui pistol, busur terbentuk antara kawat dan benda kerja, dan kawat itu sendiri meleleh ke dalam lasan. Anda mengatur kecepatan dan tegangan umpan kawat; gas pelindung, baik argon, CO2, atau campurannya, melindungi kolam cair dari udara. Hal ini menciptakan proses yang bersih dan deposisi tinggi.
TIG adalah singkatan dari Tungsten Inert Gas dan disebut juga GTAW. Busur terjadi antara elektroda tungsten dan benda kerja, tetapi tungsten tidak meleleh. Kolam las dibuat dengan melelehkan logam dasar, dan Anda menambahkan pengisi dari batang terpisah dengan tangan Anda yang bebas. Argon murni adalah gas pelindung biasa, dan pedal kaki atau pemicu mengontrol arus listrik saat pengelasan berlangsung.
Karena pengisinya terpisah di TIG, masukan panas lebih mudah diatur. Karena kawat dapat disalurkan sendiri dalam MIG, busur dipertahankan oleh umpan kawat dan operator tidak perlu terlalu memikirkan hal tersebut. Hal ini menjelaskan mengapa MIG secara alami cocok untuk pekerjaan yang lebih panjang, lebih tebal, dan bervolume lebih tinggi, sementara TIG menemukan ceruknya pada logam yang sangat tipis atau sulit dilas.
| Aspek | Pengelasan MIG | Pengelasan TIG |
|---|---|---|
| Elektroda | Kawat habis pakai, diumpankan terus menerus | Elektroda tungsten yang tidak dapat dikonsumsi |
| Bahan pengisi | Kawat leleh adalah pengisinya | Batang pengisi ditambahkan dengan tangan secara terpisah |
| Gas pelindung | Argon, CO2, atau gas campuran | Argon atau argon-helium |
| Kontrol arus listrik | Pengaturan tegangan dan umpan kabel | Kontrol pedal kaki atau ujung jari |
| Persyaratan keterampilan | Lebih rendah, lebih pemaaf | Lebih tinggi, perlu koordinasi tangan-mata-kaki |
Bagaimana Perbedaannya Mempengaruhi Toko Anda
Kecepatan pengelasan dan laju pengendapan
MIG mengisi sambungan dengan cepat karena kawat mengirimkan logam tanpa henti. Pada baja karbon 5 mm, operator MIG yang cakap sering kali dapat melakukan satu lintasan padat, sedangkan TIG memerlukan beberapa lintasan dan waktu lebih lama. MIG juga bekerja dengan baik pada kecepatan perjalanan yang lebih tinggi, itulah sebabnya MIG merupakan pilihan umum untuk fabrikasi struktural dan panel bodi.
Kualitas, pengerjaan ulang, dan kurva pembelajaran operator
TIG tidak menghasilkan percikan, yang berarti tidak ada penggerindaan atau penyikatan kawat di antara lintasan, dan TIG meninggalkan permukaan bersih yang sesuai dengan pengecatan dan pengkilatan baja tahan karat. MIG kadang-kadang akan memercik, dan percikan menjadi biaya ketika produk memerlukan finishing kosmetik. TIG lebih mudah dikendalikan pada root pass dan pada logam yang sensitif terhadap panas, namun lebih sulit dipelajari karena menggunakan kedua tangan dan satu kaki.
Dimana setiap proses menjadi lebih masuk akal
- Lembaran tipis sekitar 0,5 hingga 3 mm biasanya lebih disukai TIG, karena masukan panas yang lebih rendah mengurangi burn-through.
- Pelat yang berukuran sekitar 3 mm dan lebih tebal umumnya lebih disukai MIG, karena produktivitas lebih penting dan bahan dapat menyerap panas lebih cepat.
- Aluminium dalam pengukur yang lebih tebal sering kali dibuat MIG dengan spool gun; bagian aluminium yang lebih tipis sering kali menggunakan TIG untuk kontrol yang lebih baik pada kolam las.
- Baja tahan karat yang harus terlihat seragam di bagian dalam tabung atau bejana adalah aplikasi TIG.
Peralatan dan Bahan Habis Pakai: Biaya Berdampingan
Harga pembelian mesin hanyalah satu bagian dari gambaran. Dalam produksi, bahan habis pakai, bahan bakar, dan jam kerja biasanya menentukan proses mana yang lebih ekonomis untuk toko Anda.
| Faktor biaya | MIG | TIG |
|---|---|---|
| Jenis sumber listrik | Pengumpan tegangan / kawat konstan | Arus konstan |
| Mesin ekstra | Pengumpan kawat dan pistol | obor; pendinginan air untuk siklus tugas tinggi |
| Bahan habis pakai | Gulungan kawat, ujung kontak, pelapis | Elektroda tungsten, batang pengisi, gelas gas |
| Konsumsi gas | 15 hingga 25 CFH argon/CO2 | 10 hingga 20 CFH argon murni |
| Biaya operator | Lebih rendah dengan operator yang kurang berpengalaman | Lebih tinggi bila diperlukan tukang las yang terampil |
Jika tenaga kerja mahal dan hasil produksi sangat penting, MIG unggul dalam sebagian besar pekerjaan baja dan beberapa pekerjaan tahan karat. Jika pengerjaan ulang dan penampilan adalah faktor yang mendorong anggaran, TIG sering kali ternyata lebih murah untuk setiap pengelasan yang dapat diterima, meskipun biayanya lebih mahal per jamnya.
Pemanasan Awal, Kontrol Gas, dan Peralatan di Sekitar Las
Bahkan ketika fusi sebenarnya adalah MIG atau TIG, sel kerja tidak hanya sekedar mesin las. Contoh umumnya adalah aluminium berat atau bagian tahan karat tebal yang perlu dipanaskan terlebih dahulu sebelum akarnya keluar, untuk mengurangi risiko retak las dan membuat kolam terpasang dengan benar. Obor pemanas oksi-asetilen kompak adalah cara umum untuk menaikkan suhu bagian di lantai tanpa mempersulit pengaturan pengelasan.
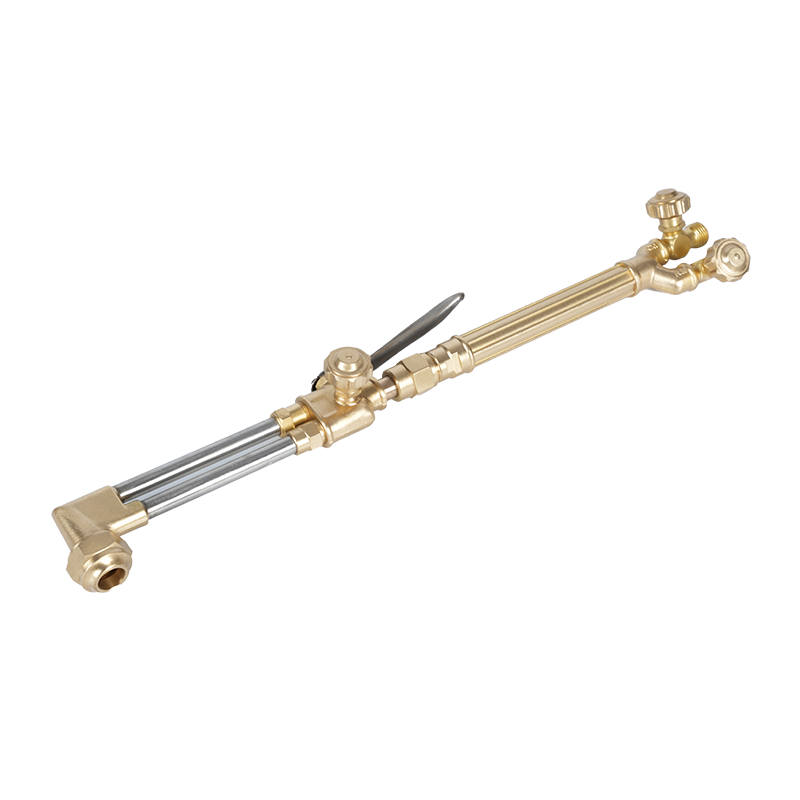
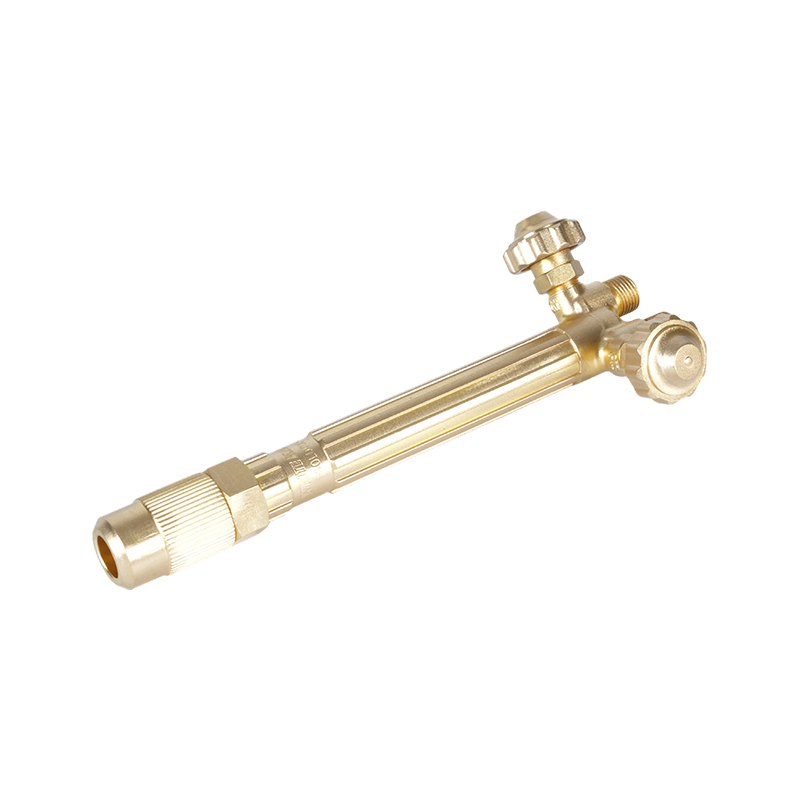
 HE-505 Obor Pemanas Oxy Acetylene Tugas Berat untuk Pemanasan Awal dan Pengelasan Obor kompak ini menyediakan api terkendali untuk memanaskan logam tebal sebelum pengelasan, sehingga mengurangi risiko retak. Ia juga menangani pematrian, anil, pelurusan, dan pencairan, menjadikannya tambahan serbaguna untuk sel kerja Anda. Lihat Produk →
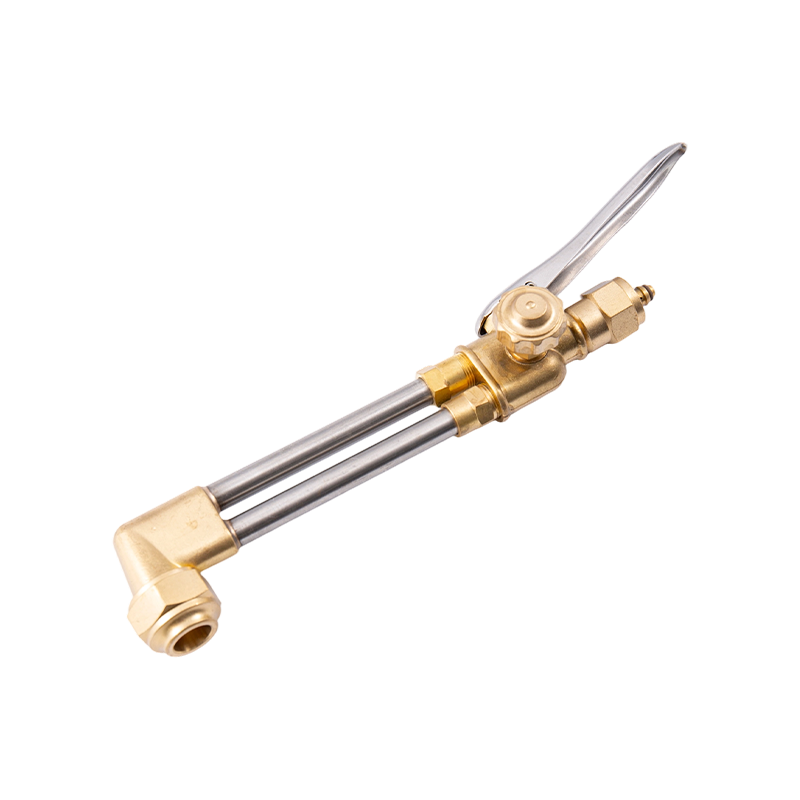
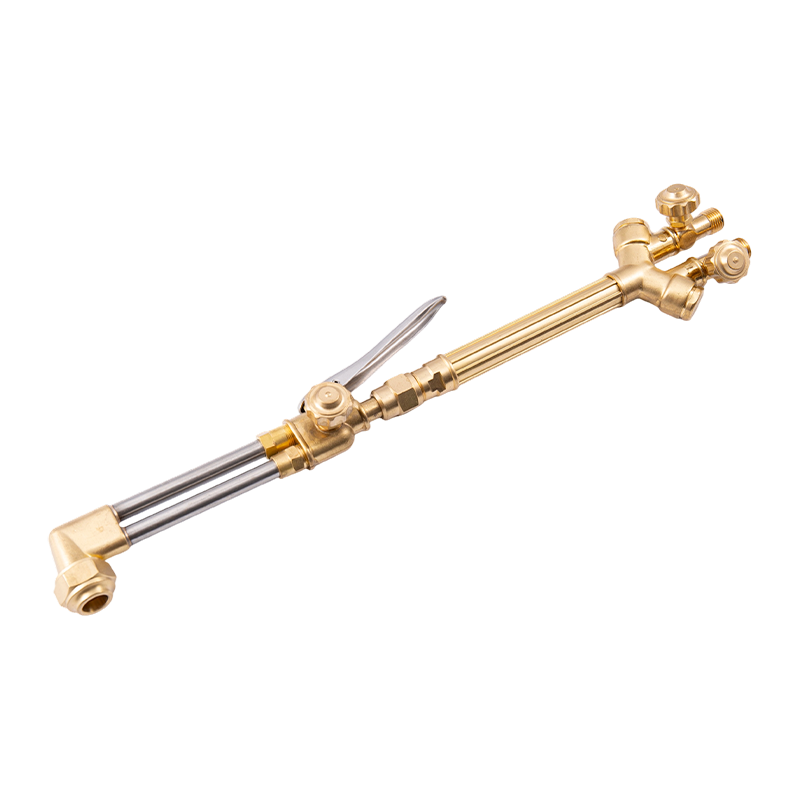
Obor pemanas dan peralatan kontrol gas sering kali dipasok oleh produsen yang sama yang membuat alat pemotong, gagang obor, dan pengatur tekanan. Proses yang Anda pilih bukanlah satu-satunya keputusan: alat pendukung harus dapat diandalkan ketika jadwal padat.
Membuat Keputusan: Apa yang Harus Diberitahukan kepada Tim Pembelian Anda
Pilih MIG ketika volume produksi tinggi, ketebalan material di atas sekitar 3 mm, hujan rintik-rintik dapat diterima, dan Anda memiliki sejumlah operator berketerampilan tinggi yang terbatas. Pilih TIG ketika tampilan las merupakan persyaratan, ketebalan dinding rendah, material sensitif terhadap panas, atau sambungan akhir harus berfungsi dalam kondisi korosif atau menuntut secara mekanis.
Di toko campuran, banyak tim yang menjaga kedua proses tetap tersedia. TIG dapat menangani root pass pada pipa dan pekerjaan stainless yang harus terlihat mulus, sedangkan MIG menangani las fillet yang berat. Pertukarannya bukanlah tentang menemukan satu proses yang sempurna; ini tentang mencocokkan proses dengan bagian, volume, dan operator yang tersedia.
Saat Anda mengevaluasi pemasok peralatan pengelasan atau pemotongan untuk lini produksi OEM, manfaatnya adalah menemukan produsen yang mengontrol proses pemesinan dan penempaan secara penuh. Kemampuan untuk membuat gagang obor, obor pemanas, dan komponen pemotong gas khusus sendiri membuat pengadaan lebih dapat diprediksi. Jika Anda mendiskusikan pengaturan pasokan khusus, bicarakan dengan tim teknik kami tentang gambar dan persyaratan produksi Anda.